Pla 3d Printer Filament

O que realmente funciona com filamento PLA na hora de imprimir
PLA é o material mais usado em impressão 3D doméstica e isso não é coincidência. Derrete em temperaturas mais baixas, não precisa de cama aquecida na maioria das vezes e não emite cheiro forte. Mas existe uma série de detalhes que os tutoriais básicos nunca mencionam e que fazem toda a diferença entre uma peça que sai boa e uma que simplesmente descola da mesa durante a impressão. Eu já processei centenas de rolos de PLA em diferentes condições de temperatura e umidade. O problema mais comum que vejo as pessoas ignorando é a absorção de umidade. PLA parece resistente, mas ele absorve água do ar de forma lenta e constante. Quando o filamento já está úmido, você nota pelos fios finos saindo pelo bico durante a impressão, por bolhas microscópicas na superfície da peça e por uma textura granulada que não tem nada a ver com a configuração da impressora. Se o filamento ficou exposto ao ar por mais de dois dias sem embalagem selada, eu recomendo deixar na secadora a 45 graus por pelo menos quatro horas antes de usar. Isso resolve a maior parte dos problemas de qualidade que as pessoas tentam corrigir ajustando velocidade ou temperatura, quando na verdade o problema era outro.
pla 3d printer filament: configurações práticas que funcionam
A configuração padrão que eu uso como ponto de partida para a maioria dos trabalhos com PLA é a seguinte. Temperatura do bico entre 195 e 210 graus Celsius, dependendo da marca e da cor. Filamentos pretos geralmente precisam de cerca de 5 a 10 graus a mais que os brancos ou transparentes porque o pigmento escuro altera a condutividade térmica do material. Velocidade de impressão entre 40 e 60 milímetros por segundo para peças gerais, até 80 se for preenchimento interno. Velocidade da parede externa fica melhor entre 25 e 35 milímetros por segundo. Ventoinha de resfriamento ligada em 80 a 100 por cento desde a primeira camada. Caixa fechada não é recomendada para PLA. O material esquenta demais dentro de uma impressora selada e perde rigidez antes de solidificar, o que causa derrapamento nas paredes verticais e perda de detalhe. Um detalhe que poucos citam e que eu levei meses para entender na prática é a questão da primeira camada. A altura da primeira camada precisa ser cerca de 70 a 80 por cento da espessura do bico. Para um bico de 0,4 milímetro, isso significa entre 0,28 e 0,32 milímetros. Se a primeira camada estiver muito fina, o filamento não adere bem e a peça descola. Se estiver muito grossa, os detalhes somem e a superfície inferior fica irregular. O segredo não é apenas o Z-offset, mas também a distância entre o bico e a mesa. Muitos slicers ajustam automaticamente com base na medição da mescla, mas se a superfície da mesa tiver qualquer irregularidade, como risco ou resíduo de cola, o sensor não compensa direito. Eu resolvi esse problema usando uma fita crepe de papel comum como base de adesão. A textura uniforme da fita dá um ponto de referência consistente e a peça solta facilmente quando fria. Cola bastão funciona, mas precisa ser aplicada em camada fina e uniforme, senão ela acumula e vira sujeira dentro da impressora. Sobre espessura de camada, PLA suporta bem camadas de até 0,28 milímetro sem problemas sérios de adesão entre camadas. Camadas maiores economizam tempo de impressão e ainda deixam a peça com boa resistência. Camadas abaixo de 0,1 milímetro não valem a pena na maioria dos casos porque o tempo de impressão dobra e a qualidade visual melhora muito pouco, a não ser que você esteja fazendo acabamento final de peça visível. O sweet spot real fica entre 0,15 e 0,2 milímetros para a maioria dos trabalhos.
Outro ponto que as pessoas erram bastante é a retracção. PLA precisa de retracção, mas em quantidade muito menor que PETG ou ABS. Configurações de retracção entre 0,6 e 1,2 milímetros para impressoras direta e entre 3 e 5 milímetros para extrusoras com diafragma. Se você colocar retracção alta demais, o filamento vai puxar ar de volta para a extrusora, criar bolhas e o bico vai entupir com mais frequência. Um caso específico que eu enfrentei foi com um filamento PLA de uma marca genérica que vinha enrolado de forma frouxa. A retracção padrão do slicer estava causando falhas intermitentes nas paredes, com espaçamento irregular a cada três ou quatro camadas. A solução foi diminuir a retracção para 0,5 milímetros e aumentar ligeiramente a temperatura do bico para 205 graus, o que melhorou o fluxo sem causar excessos de material nos limites. Quanto à adesão entre camadas, PLA é mais fraco nessa área do que muitos imaginam. A impressão acontece em camadas e a união entre elas é o ponto mais vulnerável da peça. Se você precisa de uma peça que vai sofrer stress mecânico, PLA não é a escolha certa. PETG ou ABS ficam melhores em resistência geral. PLA vence em facilidade de impressão e acabamento superficial, mas perde em resistência térmica e mecânica. Peças impressas em PLA começam a amolecer a partir de 55 a 60 graus Celsius. Se você deixar uma peça dentro de um carro no verão, ela vai deformar. Isso é fato concreto e não depende da configuração ou da qualidade do filamento. Sobre armazenamento, o erro mais comum é deixar o rolo dentro da embalagem original aberta após o primeiro uso. A embalagem original vem com sílica gel, mas depois de aberta o material perde a eficácia rapidamente. O ideal é guardar em saco hermético com sílica gel trocada periodicamente ou em recipiente fechado com tampa. Se você mora em região quente e úmida, como o litoral brasileiro, o filamento pode absorver umidade suficiente em uma semana para começar a degradar a qualidade de impressão. Não é dramático, mas é real.

Outro aspecto técnico que merece atenção é a compatibilidade com materiais de suporte. PLA dissolve em água quando é o tipo PVA, mas o PLA normal não dissolve em nada. Para estruturas complexas, a solução mais prática é usar suporte de HIPS com limoneno, que dissolve quimicamente, ou imprimir com materiais que se quebram facilmente, como o próprio PLA em configurações de suporte orgânico. Suporte linear é mais rápido de remover mas deixa marcas na superfície. Suporte orgânico deixa uma superfície muito mais limpa mas gasta mais material e tempo. Se você está começando agora, compre dois rolos de marcas consolidadas antes de testar filamentos baratos de origem duvidosa. A variação de diâmetro em filamentos baratos pode chegar a 0,05 milímetros ou mais, o que causa fluxo inconsistente, entupimentos frequentes e peças com camadas irregulares. Um filamento de boa qualidade custa um pouco mais mas resolve uma série de problemas que parecem ser da impressora quando na verdade são do material. O PLA é um material generoso, mas ele exige respeito pelas suas limitações. Ele não é para peças que vão ao sol direto, não é para peças estruturais pesadas, não é para ambientes quentes. Dentro do escopo correto, com configuração adequada e material em bom estado, ele produz resultados consistentes e de boa qualidade na maioria das impressoras domésticas.
Galeria
-
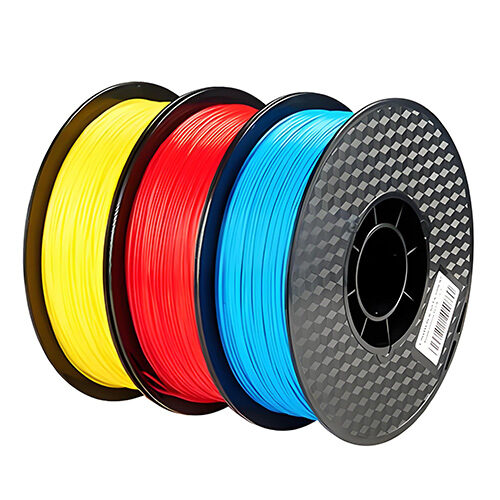
What Is PLA Filament? Complete Guide to PLA 3D Printer Filament -

ERYONE PLA Filament Bundle,1,75 mm 3D Printer Filament +/- 0,03mm ... -

1.75mm 3D Printer Normal PLA Filament 12 Bundle, Most Popular Colors ... -

Ender 3 V2 3D Printer, 2KG PLA Filament | Free Shipping Creality-UK
