Planejamento Programação E Controle Da Produção

O que funciona na prática
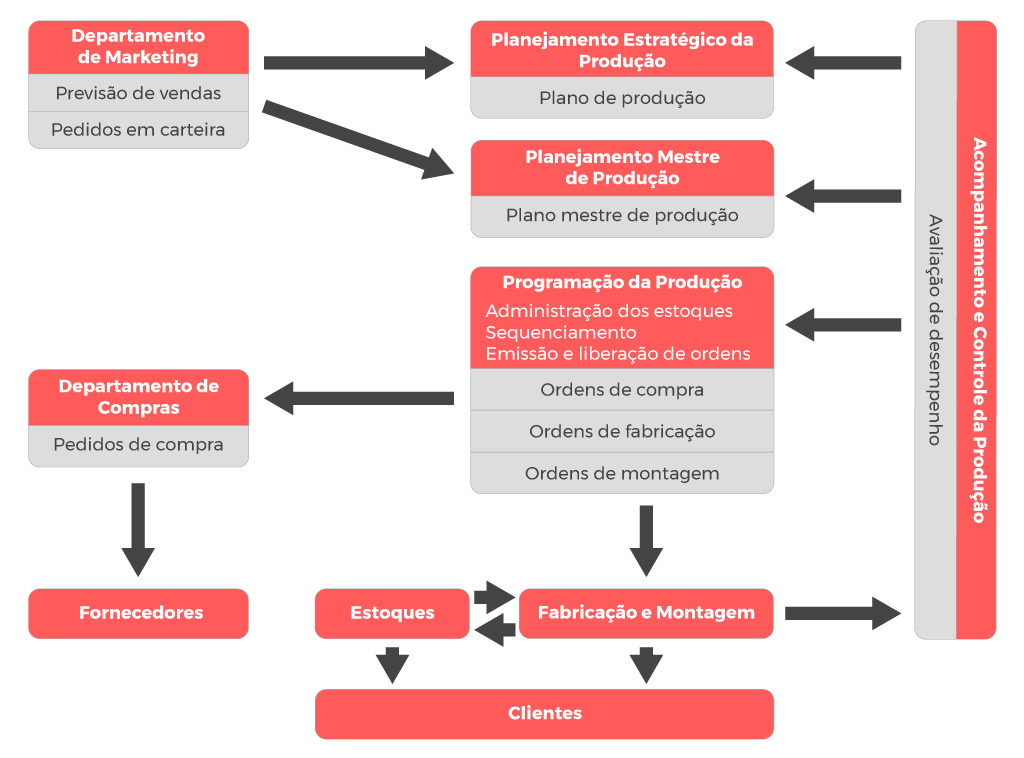
A maioria das empresas que conheço não tem planejamento programação e controle da produção separado como três coisas diferentes. Na real, isso é um único fluxo. Você planeja a capacidade, programa as ordens no tempo certo e controla se o que foi pensado saiu do papel. O erro comum é tratar cada etapa como um silo e esperar que os dados se conectem sozinhos quando alguém clica num botão. Eu já vi gente montar planilha gigante de programação semanal com cores, fórmulas condicionais, tudo. A gente passava duas horas toda segunda-feira só pra ajustar o que o cliente mudou no fim de semana. Hoje eu deixo tudo num ERP com ordem de produção aberta e uso um arquivo de produção diário no Excel bem simples pra acompanhar o que saiu. O sistema cuida do planejamento de longo prazo, a planilha cuida do que pode mudar de um dia pro outro.
Como montar planejamento programação e controle da produção sem perder a cabeça
Eu sempre comecei pelo básico: listar os recursos críticos primeiro. Não adianta programar produção inteira num ERP bom se você não sabe quantas máquinas ou turnos existem na prática. Meu padrão era anotar em um arquivo separado cada centro de trabalho com a capacidade real em horas disponíveis por dia, considerando paradas programadas, manutenção e aquelas horas que nunca rendem porque o operador precisa fazer algo que não está na planilha. Eu costumava multiplicar a capacidade teórica por 0,85 pra chegar num número que funcionava. Sem isso, a programação vira ficção. Depois eu montava a lista de ordens de produção com o tempo padrão de cada operação, a sequência de centros de trabalho e a data desejada de entrega. A parte mais chata era ajustar a carga e a descarga. Eu fazia isso manualmente nas primeiras semanas, movendo ordens pra trás quando uma máquina encaixava demais, colando ordens menores nos folgas entre batches grandes. Depois eu padronizei um formato de planilha onde cada linha era uma operação, com colunas para data inicial, data final, máquina, responsável, materiais alocados e status. A gente atualizava todo dia e o controle ficava rodando em paralelo. Para o controle propriamente dito, eu não confio só no fechamento de ordem. O dado mais útil que eu encontrei foi a coleta de produção horária. Simplesmente registrar quanto foi produzido a cada hora no chão de fábrica já identifica gargalos e desvios antes que virem problema grande. Eu usava um caderno de campo e depois digitava no final do dia. Quando a operação cresceu, migrei pra um formulário simples no Google Forms com data, turno, operação, máquina e quantidade produzida. O sistema processava e gerava um gráfico de acumulado versus planejado. Isso funciona bem e não exige ferramenta cara.
Um problema específico que eu tive foi com ordens de lote contínuo em uma linha de processos químicos. O ERP simplesmente não aceitava frações de lote nas operações intermediárias, então a programação ficava sempre com sobra ou falta de material e a equipe tinha que fazer ajustes manuais todo dia. Minha solução foi criar uma coluna de equivalentes no arquivo de programação, convertendo lotes fracionários pra horas de máquina, e deixar o ERP registrar só os lotes inteiros no fechamento. Eu mantinha essa conversão num anexo à ordem de produção, assinado pelo supervisor. Foi a única forma de o sistema e a realidade deixarem de brigar.
Erros frequentes e pontos cegos
Tem dois equívocos que aparecem sempre. O primeiro é usar tempos padrão de engenharia sem revisão periódica. Eu vi operação registrar tempo padrão de 12 minutos quando na prática o ciclo médio era 18 minutos por causa de setup e troca de material. A programação ficou sempre adiantada e o controle só mostrava problemas quando a entrega já estava vencendo. A gente passou a revisar tempos padrão todo trimestre, colhendo dados reais das ordens fechadas e atualizando a base. O ajuste mais simples que fiz foi criar uma coluna de variância no arquivo de programação, onde eu comparava tempo padrão com tempo real e alimentava uma média móvel de correção. Isso reduziu o desvio médio de programação de 22% para cerca de 7% em três meses. O segundo erro é confiar cegamente em um sistema MRP sem considerar restrição de capacidade. O MRP calcula datas ideais, mas não sabe que a máquina X está parada para manutenção nos dias úteis. Quando eu programava sem olhar a restrição, o resultado era ordem marcada pra segunda e operação travada até quarta. A correção foi cruzar o plano de manutenção com a janela de programação antes de liberar qualquer ordem. Eu mantinha um calendário de paradas visível na planilha e bloqueava automaticamente as datas com cores. Funciona melhor do que deixar o sistema resolver sozinho.
O que realmente funciona no controle
Controle de produção não é só acompanhar se a ordem fecha. É monitorar três indicadores que se complementam. Primeiro, cumprimento do cronograma, que eu calculatei como percentual de operações concluídas dentro da janela planejada mais menos um dia de tolerância. Segundo, taxa de uso dos recursos críticos, calculada pela razão entre horas efetivamente produzidas e horas disponíveis. Terceiro, lead time médio por ordem, que mostra o tempo real desde a liberação até o fechamento. Eu anotei esses três números em um painel diário e só mexia na programação quando um deles saía do intervalo definido. Quando o cumprimento do cronograma caía abaixo de 70% por três dias seguidos, eu aumentava a frequência de coletas horárias e revisitava a sequência de operações. Se a taxa de uso dos recursos caía, eu investigava se havia filas grandes antes do centro de trabalho ou se o operador estava fazendo tarefas fora do planejamento. Se o lead time subia, eu olhava para tempos de espera e transferências internas. Isso evita a tentação de mudar tudo ao mesmo tempo e ajuda a enxergar qual alavanca realmente precisa de ajuste. Eu também aprendi que planejamento programação e controle da produção não escala bem se a empresa tiver centenas de referências com configurações variáveis. O método funciona melhor em linhas com famílias de produtos similares, onde o setup é previsível e a sequência de operações se repete. Em ambientes de alta variedade com lotes pequenos, a programação tende a virar um quebra-cabeça diário e o controle vira jogo de adivinhação. Nesses casos, o mais viável é segmentar os produtos, aplicar células de manufatura para famílias frequentes e reservar tempo fixo na programação para ordens esporádicas. Eu tinha uma empresa onde implementei essa segmentação e o lead time médio caiu de 14 dias para cerca de 6 dias em dois meses, apenas porque paramos de tratar cada pedido como único.
Outra coisa que eu nãovia muita gente mencionar é a importância de documentar alterações de última hora. Mudança de prioridade, substituição de matéria-prima, parada não programada. Se isso não entra num registro, o controle perde a referência e a próxima geração de planos começa errada. Eu criei um log simples de alterações com data, hora, motivo, quem solicitou e impacto estimado. Esse log alimentava a revisão de tempos padrão e ajudava a ajustar a política de programação semanal. Levava dez minutos por dia, mas evitava decisões baseadas em achismo. Se você quiser começar com algo prático, eu deixei um modelo de arquivo de programação e controle com as colunas que uso, incluindo as fórmulas de variação e o painel de indicadores. O link está abaixo. Ele serve como base para pequenas e médias operações que ainda não têm sistema robusto ou querem um jeito rápido de validar o fluxo antes de investir em software. Aproveite para adaptar as colunas à realidade da sua planta, porque copia e cola funciona pouco quando a operação tem particularidades próprias. Baixar modelo de planejamento programação e controle da produção
O modelo vem com uma aba de dados de entrada, uma aba de programação semanal, uma aba de coleta horária e uma aba de indicadores. Os cálculos são diretos, sem macros, pra facilitar a implementação rápida. Você pode ajustar a estrutura conforme a necessidade, mas o núcleo mantém o mesmo padrão que usei por anos. Se a operação for maior, recomendo migrar depois para um ERP com módulo de produção, mas só depois de ter o processo documentado e validado no papel. Implementar algo complexo sem saber o que está fazendo costuma gerar mais atraso do que solução.
Galeria
-
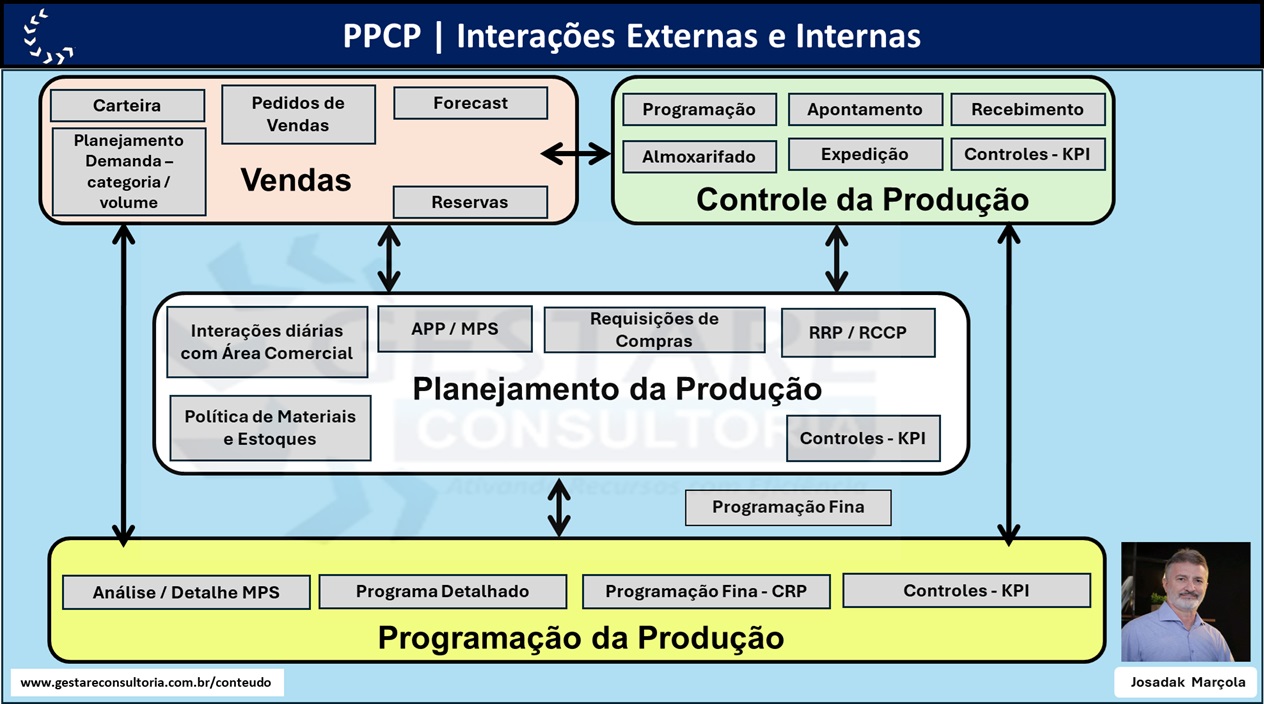
Planejamento Programação e Controle da Produção (PPCP) e suas relações ... -
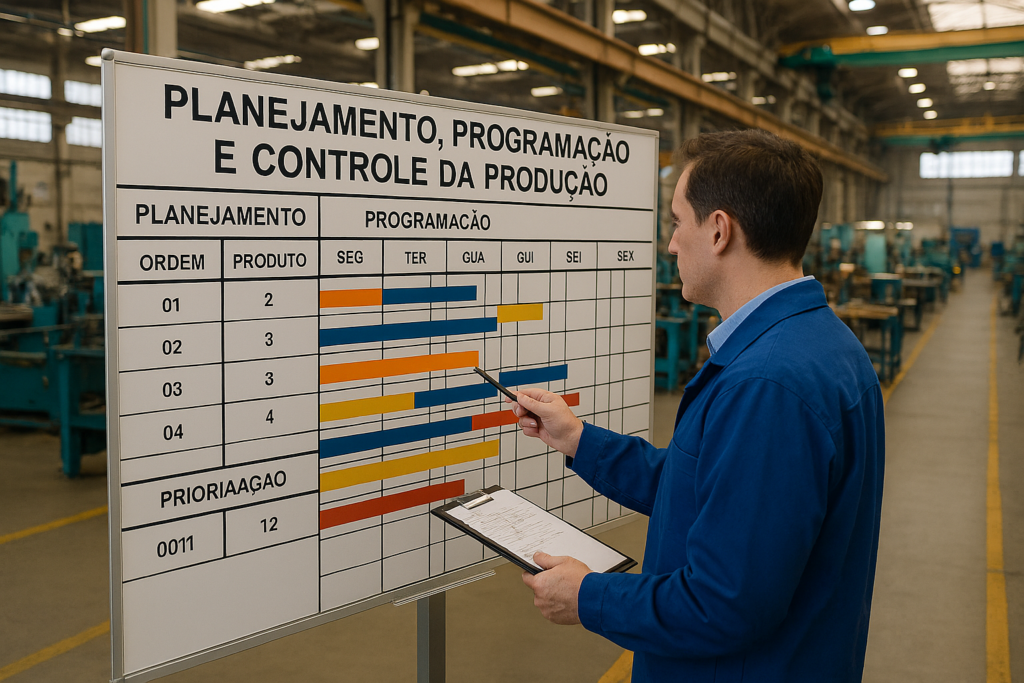
PPCP – Planejamento, Programação e Controle da Produção -
01 - Aula - Planejamento, Programação e Controle Da Produção - 2025 - 1 ...

