Plastico Para Impressora 3d
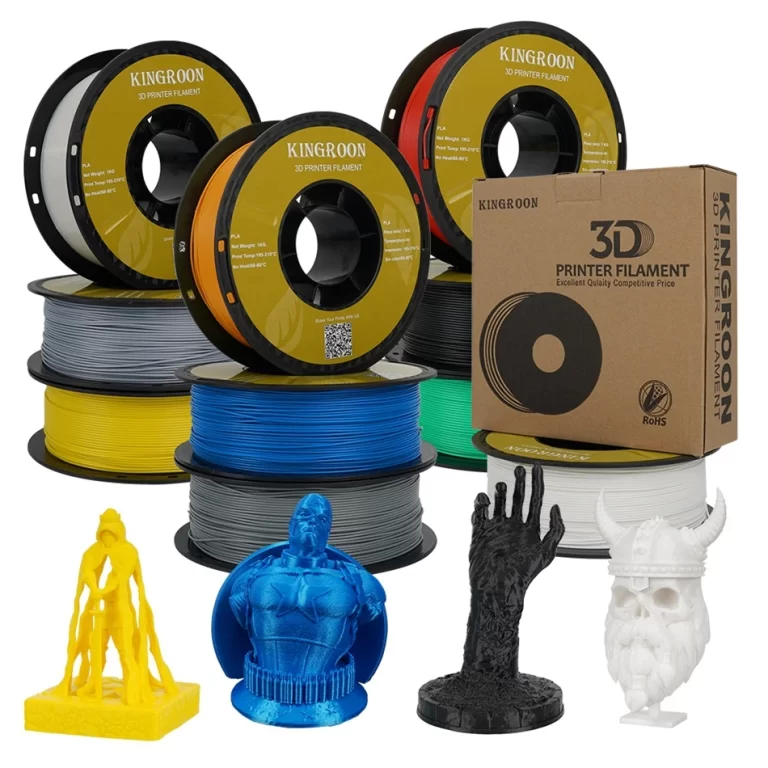
O que você realmente precisa saber sobre filamento antes de comprar o primeiro rolo
A primeira coisa que todo mundo faz é comprar o plástico mais barato que encontra. A segunda coisa que acontece é a impressão falhar repetidamente porque o material absorveu umidade no transporte. O plastico para impressora 3d não é uma commodity simples. A diferença entre um rolo de PLA de R$60 e um de R$180 muitas vezes está na consistência do diâmetro e na secagem que o fabricante já aplicou. Vender rolos semiúmidos como se fossem novos é algo que acontece com frequência no mercado brasileiro. Vamos começar pelo PLA, porque é onde 80% das pessoas travam. PLA imprime entre 190°C e 220°C, não precisa de cama aquecida acima de 50°C, e tem contração mínima. Se você está começando, pega PLA standard. Não adianta comprar PLA Silk ou PLA+ se nunca ajustou uma extrusora. Essas variações exigem tuning mais fino e só valem a pena quando o PLA comum já não atende ao resultado final. PETG é o próximo passo lógico. Resiste melhor a calor e impacto. O problema prático é que ele escorre quando a temperatura sobe acima de 240°C e age como uma cola fraca entre camadas se a velocidade for alta demais. Minha regra prática: mantenha o PETG entre 230°C e 235°C e não passe de 50mm/s nos deslocamentos. Já vi gente imprimir PETG a 250°C e depois reclamar que a peça ficou granosa por oxidação do polímero dentro do hotend.
TPU e flexíveis merecem um tópico à parte. Impressora com drive direto aguenta até 1.75mm TPU 95A sem dor de cabeça. Extrusora bowden pura com mais de 40cm de tubo capilar vai te dar trabalho constante. O filamento amolece dentro do tubo antes de chegar à extrusora e criaThose jams conhecidos. Se seu setup é bowden, o mais realista é usar TPU 85A ou evitar flexível por completo. ABS e ASA exigem câmara fechada e boa ventilação externa. ABS craquela fácil se a taxa de resfriamento for desregulada. A solução caseira mais confiável que eu já vi funcionando foi encher a impressora com uma caixa de papelão e usar a tampa da própria caixa como câmara térmica improvisada, mantendo a temperatura interna em torno de 40-45°C. Funciona, mas não é elegante. ASA é mais estável que ABS contra raios UV, então para peças que ficam expostas ao sol a diferença é significativa. Nylon é outro nível. Ele precisa de selagem a vácuo após aberto, imprime acima de 250°C e a adesão à cama é sensível. Use laque ou hairspray como aderente. Sem isso, o canto levantado é garantia. Se você precisa de peça funcional em nylon, considere usinagem a partir de uma chapa em vez de imprimir, especialmente para geometrias simples. A economia de tempo e a resistência mecânica superior compensam o custo do material bruto.
Configuração prática de temperatura e velocidade por material
Tempere a cama antes de ligar a impressora. Colocar o filamento numa cama fria e esperar o aquecimento gerar tensão térmica é receita para warping. Defina os parâmetros assim: PLA a 200°C no bico e 60°C na cama, velocidade de impressão entre 50-70mm/s. PETG a 235°C no bico, 70-75°C na cama, velocidade entre 40-55mm/s. ABS a 245°C no bico, 100-110°C na cama, velocidade entre 40-50mm/s, com fluxo de ar desligado durante a impressão. ASA segue a mesma linha do ABS mas tolera levemente mais temperatura, até 250°C no bico. Flow rate é onde a maioria erra. A maioria dos slicers vem configurada com flow 1.0, mas o PLA real muitas vezes pede 0.95 ou 0.92 dependendo do fabricante. Fazer o calibration loop de E-step e flow rate no primeiro dia com cada rolo novo economiza horas de retrabalho. Meu método: imprimir um cubo 20mm com multi-material flow calibração, medir as paredes com paquímetro, e ajustar até que a dimensão real bate com a nominal dentro de 0.05mm. Reflow é um truque pouco discutido que resolve muitas inconsistências de diâmetro. Alguns rolos baratos variam de 1.70mm a 1.80mm ao longo do comprimento. Se você tem acesso a um reflow simples ou até mesmo a um secador de cabelo bem controlado num ambiente seco, deixar o rolo girar lentamente sob calor moderado por 10 minutos antes de imprimir melhora significativamente a alimentação. Eu usei esse artifício numa emergência com um rolo de PLA economico que estava prendendo a cada dois metros. O problema sumiu depois do reflow.

Armazenamento e vida útil do material
Plástico para impressora 3d queima se ficar exposto ao ar livre por semanas. PLA absorve água lentamente mas suficientes para causar estridor no bico e perda de brilho superficial. PETG e especialmente Nylon absorvem rápido e perdem resistência mecânica de forma mensurável. A embalagem original já vem com sílica gel e vedação razoável, mas assim que abre, transfira para um container hermético com indicador de umidade. Secagem é obrigatória para PETG, ABS, ASA e Nylon. PLA podesecar masraramente precisa. Use um secador de filamento ou forno convencional em temperatura baixa, entre 45°C para PLA e 65°C para PETG/ABS, por 4-6 horas. Nunca exponha PLA a 70°C dentro do forno, ele deforma o rolo e quebra a circularidade. Meu exemplo real:imprimi PETG sem secar depois de um final de semana chuvoso. A peça saiu com bolhas microscópicas nas paredes e o acabamento ficou fosco de forma irregular. Secando 5 horas a 65°C antes de reimprimir, o problema desapareceu completamente.
Problemas comuns e como resolver
Clog no bico acontece por carbonização. Se você deixa o filamento parado no hotend com a temperatura alta por horas, o polímero queima e forma uma massa amorfa que bloqueia o fluxo. A solução é manter o hotend em modo standby em temperatura reduzida quando for ausentar por mais de uma hora, e fazer purgas regulares com material limpo. Evite usar limpeza ácida se puder evitar, porque resíduo de ácido danifica o furo de safira a longo prazo. Under-extrusão frequente geralmente não é a extrusora que falha. Na maioria das vezes é diâmetro real diferente do diâmetro reportado no slicer. Meça o filamento em três pontos diferentes do rolo com paquímetro digital. Se a média for 1.70mm e o slicer está configurado para 1.75mm, o fluxo cai cerca de 6%. Ajuste o diâmetro no slicer para o valor medido e o problema some. Isso resolve a maioria dos casos que as pessoas levam para assistência. Layer shift pode vir de correias frouxas, mas também pode ser o rolo de filamento travando a alimentação e o extrusor patinando. Se a peça desanda num ponto específico do tempo, verifique se o porta-rolo gira livremente e se o sensor de filamento não está ativando falsamente por poeira ou detritos. Limpar o sensor óptico com ar comprimido resolve mais layer shifts do que apertar correias.
Custo-benefício e onde economizar sem prejudicar a qualidade
Comprar rolos genéricos chineses de 1kg custa entre R$50 e R$90 no atacado. A economia é real, mas a variabilidade de diâmetro e a umidade de transporte são riscos concretos. Teste sempre com um cubo de calibração antes de imprimir peças longas ou funcionais. Já comprei lotes inteiros de PLA R$55 queimado queimado e tive que descartar. Um teste de R$60 evita esse prejuízo. Imprimir com diâmetro menor que 0.2mm de camada é inviável para a maioria dos bicos de 0.4mm padrão. O fluxo fica tão pequeno que qualquer variação de alimentação causa subextrusão crítica. Mantenha camada mínima de 0.2mm para PLA e PETG, e 0.25mm para ABS e Nylon, se quiser consistência. Qualidade de superfície superior vem de velocidade reduzida e boa refrigeração, não de camada extremamente fina. Se o seu foco é funcionalidade e não estética, PETG ou PLA+ são escolhas mais equilibradas que ABS hoje em dia. A necessidade de câmara fechada e ventilação torna o ABS menos prático para ambientes domésticos. A diferença de resistência térmica é real, mas para a maioria das aplicações caseiras PETG aguenta até 75°C sem deformação visível. Só precise de ABS se for expor a peça a óleo, solventes ou temperaturas acima de 90°C.

Filamento de carbono ou fibra de vidro adicionados são materiais de uso avançado. Eles desgastam bicos de aço comum rapidamente. Use bico de aço endurecido, rubi ou safira. O desgaste ocorre visivelmente após 2-3 rolos em bico padrão. Essa informação poupa dinheiro e tempo de manutenção, que é o gasto oculto mais comum nesse tipo de material. Para quem quer arquivos de calibração prontos, o site oficial do slicer mais usado, Cura, oferece pacotes de teste prontos para download na seção de utilitários. O Prusa Research também disponibiliza calibrations cubes genéricos sob licença open source. Ambos são seguros para baixar e testar. Ajuste as configurações conforme o fabricante do seu filamento, porque cada lote pode ter tolerâncias diferentes de temperatura e fluxo. O básico que define sucesso ou fracasso com plastico para impressora 3d é medição, secagem e configuração correta de flow. Sem esses três pilares, qualquer dica avançada de slicing é apenas ajuste cosmético. Comece pela medição do diâmetro real, depois pela secagem adequada, e só então refine temperatura e velocidade. Esse ordem economiza horas de tentativa e erro que a maioria gasta no sentido contrário.
Galeria
-
Filamento De Plástico Para Impressora 3D, Filamento PLA De Seda ... -
Acessórios para impressora 3D 1kg/rolo 1.75mm impressora 3d de plástico ... -
Material plástico da impressão 3d do filamento da impressora 3d do ...
