Ponta Ferro De Solda
Guia prático de pontas de ferro de solda
Muita gente reclama que a ponta de solda não pega mais e imediatamente joga fora, sem entender que o problema quase nunca é a ponta em si. O ferro fica na gaveta, a ponta também, e vem tudo novo da caixa. Isso acontece porque a maioria dos técnicos não sabe como limpar, selecionar ou proteger a ponta ferro ferro de solda durante o uso. A primeira coisa que todo mundo faz errado é usar esponja úmida com muita frequência. A choque térmico mata a camada de estanho na ponta muito rápido. Você limpa a cada solda, o metal esfria e esquenta repetidamente, e em poucas horas a ponta já está oxidadinha. A solução é ter dois potes: um com esponja levemente úmida para limpeza rápida e outro com grânulos de latão para remover o excesso sem resfriar. Funciona assim e evita problemas desnecessários.
ponta ferro de solda: como escolher o modelo certo
O formato da ponta define tudo. A ponta cunha, chamada I-type, serve para trilhas comuns e componentes Through-Hole. A ponta de cinzel, chisel, é melhor para dissipar calor em pads grandes. A ponta bola, cone redondo, entra em espaços apertados e faz junta rápida. Cada uma tem uma função clara e usar a errada custa tempo e material. A espessura importa mais do que as pessoas pensam. Uma ponta grossa de 3,2 milímetros mantém temperatura melhor em juntas grandes, mas é ruim para microcomponentes. Uma ponta fina de 0,8 milímetro esquenta rápido, mas não sustenta o calor quando você solda um pad de terra de um CI SMD. O ideal é ter pelo menos duas pontas de espessuras diferentes no mesmo ferro. Outro detalhe que ninguém menciona é o revestimento. Pontas com banho de ferro-níquel duram mais do que as simples de aço temperado. O banho protege o núcleo de cobre da oxidação interna. Quando o banho gasta, a ponta vira sucata, mesmo que a geometria ainda esteja boa. Isso é normal depois de seis meses a um ano de uso intenso.
Como preparar e usar a ponta corretamente
Antes de ligar o ferro, verifique se a ponta está firmemente encaixada. Se tiver folga, a transferência de calor cai drasticamente e você perde quinze minutos tentando soldar o que levaria trinta segundos. Isso já aconteceu comigo com um ferro chinês barato. A ponta entrava girada de forma que o contato elétrico ficava precário. Virei a ponta até ela travar no lugar certo e o problema sumiu. Assim que o ferro aquecer, faça o estaqueamento inicial. Aplicar estanho na ponta ainda fria é perda de tempo. Espere atingir a temperatura de trabalho, que geralmente fica entre 300 e 350 graus Celsius para solda sem chumbo, e passe um fio de solda por toda a superfície. O estanho deve cobrir a ponta uniformemente, brilhando. Se repelir ou formar bolas, a ponta está suja ou oxidadinha. Para limpar oxidação leve, existe um produto chamado liquid flux ou pasta ativadora. Você aplica na ponta com um palito, espera dez segundos, e o estanho volta a aderir normalmente. Já tentei lixa, lixa d'água, ferramentas de aço, e todas essas opções removem o banho protetor. Só estragam a ponta. Fluxo líquido resolve em trinta segundos sem danificar o revestimento.

Quando a ponta está muito oxidad a ponto de nada resolver, use o revitalizador em pó. É um composto abrasivo suave vendido em saquinhos. Enterra a ponta quente no pó por cinco segundos, tira, limpa no aço, e aplica estanho fresco. O processo funciona para pontas que pareciam condenadas. Eu já recuperado três pontas assim que estavam inutilizáveis.
Erros comuns que destroem pontas de ferro de solda
O erro mais frequente é usar fluxo barulento demais. Fluxo de má qualidade carboniza e forma uma crosta que impede a molhabilidade do estanho. A ponta fica parecendo preta por fora, mas na verdade é resíduo de fluxô queimado. Use fluxos rosáceos ou colofônia de boa qualidade. A diferença no acabamento é visível na primeira solda. Outro erro é manter a ponta encostada na peça por tempo demais. Se você aquece por mais de cinco segundos sem passar estanho, o pad vai descascar da placa de circuito. Isso é irreversível. A técnica correta é tocar a ponta no pad e no lead ao mesmo tempo, passar o fio de solda, e retirar tudo em dois ou três segundos no máximo. Deixar o ferro desligado com a ponta suja de estanho velho também prejudica. O estanho exposto ao ar oxida rapidamente, especialmente em temperaturas elevadas. Sempre limpe a ponta após o uso e deixe ela com uma camada fina de estanho novo antes de desligar. Isso mantém a ponta protegida enquanto esfria.
Manutenção preventiva e vida útil real
Uma ponta bem cuidada dura de seis meses a dois anos, dependendo do volume de trabalho. Uso profissional diário reduz esse tempo pela metade. O sinal de desgaste é claro: o estanho não mais espalha uniformemente, forma gotas, repele das superfícies. Aí não adianta mais nada. Troca é a única opção. Existem pontas com preço acessível que duram tanto quanto as caras se usadas corretamente. A diferença está no banho protetor. Marcas conhecidas como Hakko, Weller, Ersa e Pineal fazem pontas com revestimento de qualidade. As genéricas chinesas funcionam bem no início, mas o banho desgasta rápido. Para uso esporádico, as genéricas são aceitáveis. Para trabalho diário, invista nas marcas consolidadas. Há uma situação que não tem conserto e precisa ser mencionada: soldar componentes de alta potência com pontas fracas. Se você precisa de mais de 60 watts para derreter a solda em uma junta grande, sua ponta não está conseguindo transferir calor suficiente. O ferro sobreaquece tentando compensar, e a ponta queima mais rápido. Nesse caso, o problema é o ferro, não a ponta. Um ferro de 80 a 100 watts com controle de temperatura resolve.

Também é comum ver gente usando solda com diâmetro errado. Fio de 0,8 milímetro para microcomponentes e 1,0 a 1,2 milímetro para a maioria dos trabalhos. Usar fio grosso em junções pequenas enche a junta de fluxo e resíduo. A junta fica fria e frágil. Escolha o diâmetro do fio conforme o tamanho da junta que você está fazendo. Se você trabalha com superfície SMD e microsoldering, considere investir em uma estação com controle de temperatura preciso e pontas de cerâmica ou com revestimento especial. O preço é maior, mas a precisão e a durabilidade justificam. Para quem faz manutenção esporádica, um ferro básico de 30 a 40 watts com duas ou três pontas trocáveis atende bem.
Galeria
-

4x Ponta Conica para Ferro de Solda Plus Hikari SC 40W / / Soldagem ... -
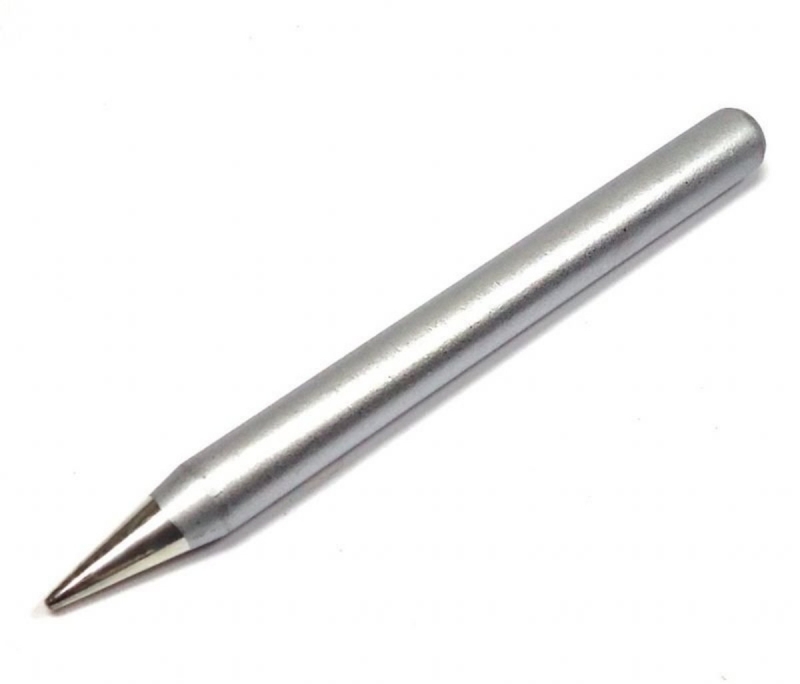
Só Tudo - PONTA PARA FERRO DE SOLDA HIKARI POWER100 -

2x Ponta Cônica para Ferro de Solda Power SC 60W HK Plus Hikari 21K205 ...
