Ponto De Fusao Do Aço
Entendendo o ponto de fusão do aço na prática
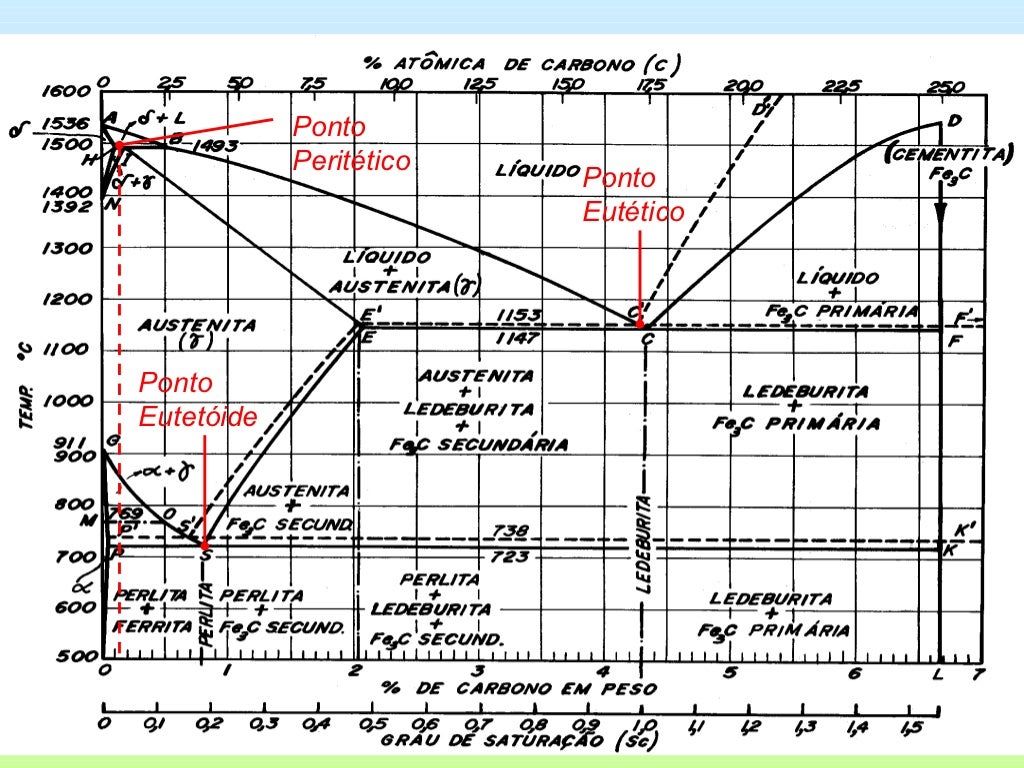
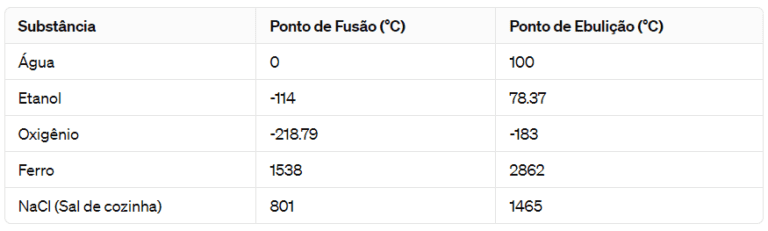
Muita gente procura uma tabela e acha que já sabe tudo. A realidade é diferente. O aço não tem um ponto de fusão único. Ele varia conforme a composição química, e isso muda completamente o que você vê no forno ou na usina. O aço é basicamente ferro com carbono e outros elementos em proporções controladas. O ferro puro funde a 1538°C. Quando adicionamos carbono, o ponto de fusão cai. Uma barra de aço estrutural comum (ABA 600, por exemplo) começa a amolecer por volta de 1425°C e funde completamente perto de 1510°C. Esse intervalo se chama campo pastoso, e é onde qualquer coisa pode dar errado se você não souber o que está fazendo. Temperingatura de austenitização em tratamentos térmicos também depende disso. Se você aquecer um aço 1045 até 845°C e manter, está dentro do campo austenítico para ese teor de carbono. Mas se subir para 950°C sem necessidade, os grãos crescem, a tenacidade cai, e a peça vai trincar na têmpera. Já vi isso acontecer em lote inteiro de pinos de transmissão. Era um operador que achava que "quanto mais quente, melhor". Achei o lote na lixa, tive que refazer tudo do zero.
Como calcular e prever o ponto de fusão do aço corretamente
Não use um número fixo. Use estimativas baseadas em composição. A fórmula mais razoável para uso geral é: Fusão início 1538 - (30 × %C) - (8 × %Si) - (5 × %Mn) - (3 × %P) - (2 × %S) - (20 × %Cr) - (30 × %Ni) ± ajustes para elementos de liga adicionais. Isso é uma aproximação. Funciona bem para aços carbono e de baixa liga, mas começa a falhar em aços inoxidáveis austeníticos e em ligas especiais com teores altos de cromo e níquel. Nesses casos, o campo pastoso é muito mais largo e a solidificação não segue essa lógica linear.
Se você trabalha com usinagem ou soldagem, o que realmente importa é o intervalo de solidificação, não um ponto único. Um aço 4140 tem fusão iniciando em torno de 1450°C e terminando perto de 1510°C. Esse delta de 60°C já é suficiente para gerar segregação no lingote ou trincas de solidificação na solda se o resfriamento não for controlado.
Erros comuns que todo mundo comete
O erro número um é tratar o aço como material com ponto de fusão fixo. Isso não existe na prática. Outro erro frequente é confiar em planilhas genéricas da internet sem verificar a norma do material. Aço para mola (como o 5160) tem comportamento de fusão completamente diferente de um aço para construção civil (como o CA-50). A diferença está nos teores de manganês, silício e, claro, carbono. Um terceiro erro que vejo todo dia é ignorar o efeito dos elementos de liga na viscosidade do banho de fusão. No aço inoxidável 304, por exemplo, o cromo e o níquel aumentam a resistência ao fluxo no estado líquido. Isso causa problemas sérios em fundição: o metal entra nos moldes mais devagar, e se o tempo de vazão for mal calculado, você pega rechupe frio e falta de penetração em peças complexas. Já perdi um turno inteiro de fundição porque o engenheiro do turno anterior não ajustou a temperatura de vazão quando mudou de 316L para 304 no mesmo forno.
Situação real que encontrei nos últimos anos
Trabalhei em uma fundição que misturou lote de sucata com teor desconhecido de cobre. O cobre não altera significativamente o ponto de fusão, mas eleva a fluidez e, acima de certo teor, causa trincas a quente durante a solidificação. O operário manteve a temperatura de vazão padrão, o que funcionava bem para o aço comum, mas com aquele lote contaminado o resultado foi catastrófico. Todas as peças do turno trincaram na retracção. A solução foi simples e chata: analisar a espectrometria de cada lote de sucata antes de fundir, usar blindagem térmica mais rápida para reduzir o tempo de residência no estado pastoso, e ajustar a taxa de resfriamento do molde. Nada disso aparece em apostila. Só se aprende queimando material e pagando prejuízo.
Quando a abordagem tradicional não funciona mais
Se você lida com aços avançados como os para aplicação aeroespacial (por exemplo, aoços maraging ou AEB-L para facas de alto desempenho), a estimativa baseada em composição simples não resolve. Nesse cenário, o método adequado é usar diagramas de fase computacionais, como os gerados por softwares tipo Thermo-Calc ou JMatPro. Eles consideram interações multicomponente e previnem o intervalo de solidificação com precisão muito maior. Essa alternativa custa mais e exige licença de software, mas elimina adivinhação. Para um operário de forja que só quer saber a cor certa no aço incandescente, o termopar tipo K ou pirômetro óptico é mais prático. A temperatura visual no aço muda de amarelo palha para branco brilhante conforme se aproxima da austenitização, e a diferença entre 850°C e 900°C é visível a olho nu, mas pode decidir entre uma têmpera que funciona e uma que distorce a peça.

Dados práticos que valem mais que tabela genérica
Aços carbono comum (0,2% a 0,5% C): início de fusão entre 1480°C e 1520°C, final entre 1510°C e 1560°C. Aços de ferramenta (teor de carbono acima de 0,8%): faixa de pastoso mais estreita, mas temperatura de austenitização sobe, então o trabalho térmico exige controle mais rigoroso. Aços inoxidáveis austeníticos (série 300): o campo pastoso é amplo, variando cerca de 80°C a 120°C, o que torna a soldagem mais crítica. Aliaje especial com tungstênio ou molibdênio aumenta ainda mais a estabilidade térmica. Se você trabalha com refratários, saiba que a vida útil do revestimento do forno cai exponencialmente quando a temperatura de operação fica próxima do limite superior do campo pastoso do aço que está sendo fundido.
Conclusão prática sobre o ponto de fusao do aço
O que define o ponto de fusao do aço não é um número mágico, mas a composição química, o intervalo de solidificação e as condições de processo. A tabela genérica ajuda a começar, mas o que economiza material e evita retrabalho é entender como cada elemento altera o comportamento térmico e ajustar o processo accordingly. Use espectrometria para entradas de sucata, termopar para controle de forno e pirômetro para inspeção rápida. O resto é história de prejuízo evitado.
Galeria
-

Ponto de fusão do aço – baixa (suave)-alta temperatura de fusão do aço ... -
Ponto de fusão do aço, aço inoxidável e outros metais -

Ponto de fusão do aço: principais fatos sobre a temperatura de fusão do ...
