Ponto De Fusao Do Cobre
Como funciona realmente a fusão do cobre na prática
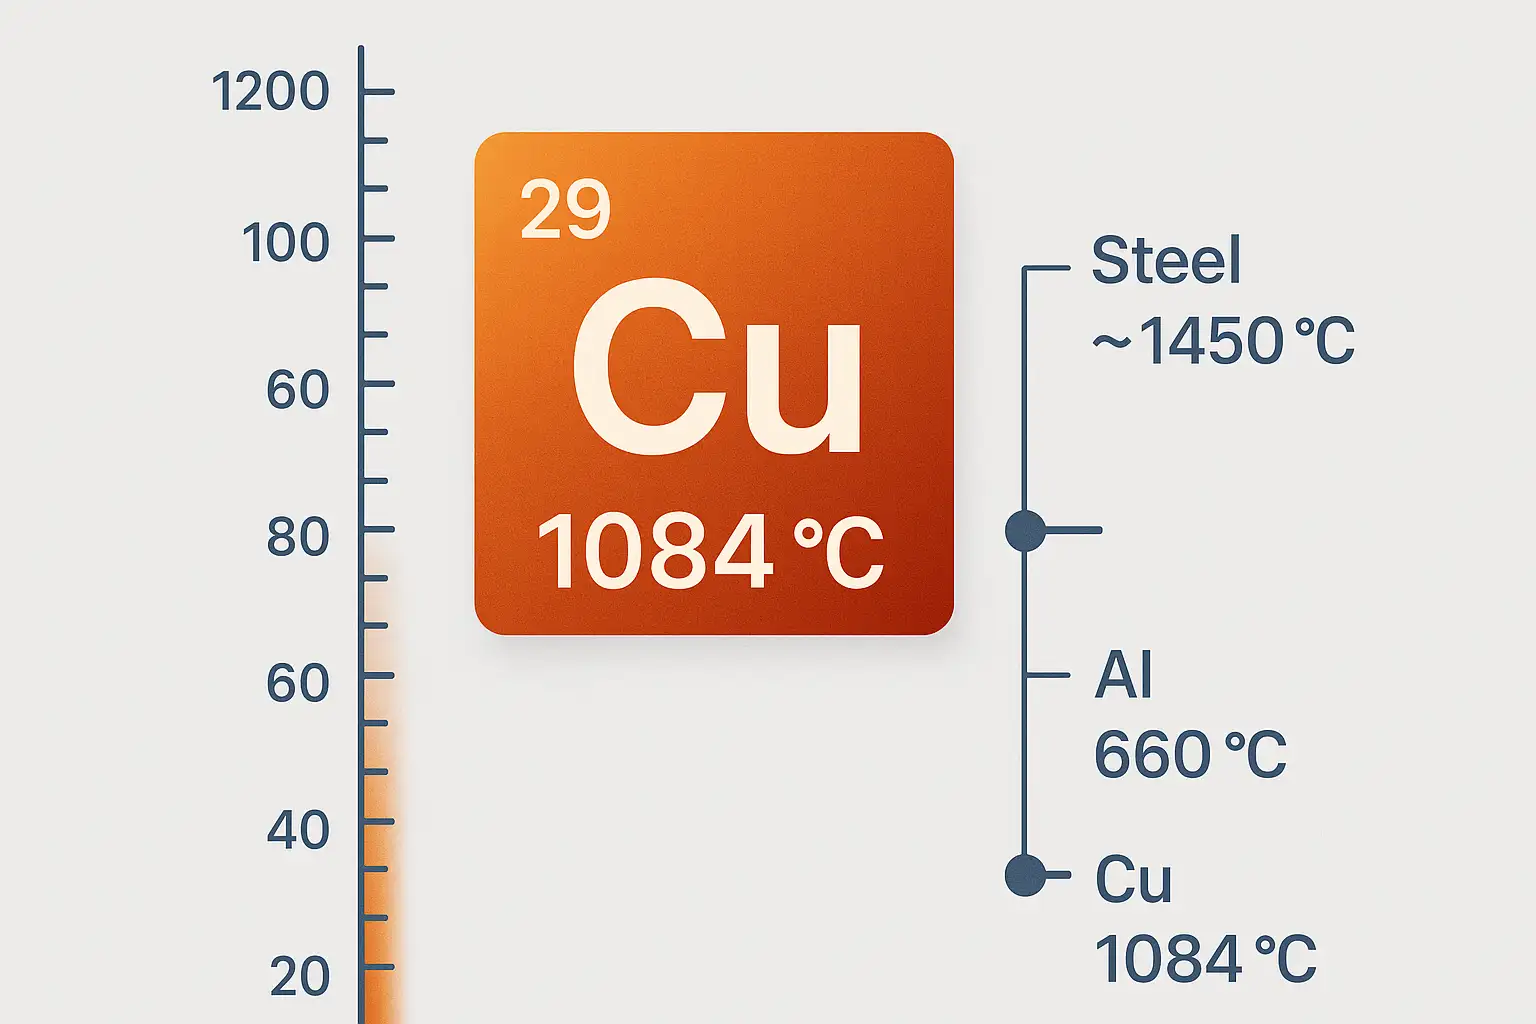
O cobre puro derrete a 1084,62 °C. Isso é o número de livro-texto. Na bancada, entretanto, a situação muda um pouco porque praticamente todo material que você vai lidar tem alguma impureza ou está em forma de liga. O valor de referência serve como ponto de partida, mas nunca como regra absoluta para o seu processo. Eu já perdi tempo tentando fundir cobre eletrolítico (C11000) em um forno de indução pequeno e não conseguia estabilidade térmica porque as escamas de oxide na superfície reagiam com a atmosfera do forno. O problema não era o ponto de fusão em si — era a formação de uma camada de CuO que agia como isolante térmico e exigia temperatura real mais alta, perto de 1100 °C, só para manter o fluxo. A solução foi usar cobertura de borax fundido (NaBO) como fluxante, o que baixou a viscosidade da escoria e estabilizou a fusão em cerca de 950 °C, muito antes do metal propriamente dito derreter.
O que determina o ponto de fusao do cobre que você realmente encontra no dia a dia
O fator mais negligenciado é a pureza. Cobre com 99,9 % de pureza (etiqueta C110) funde muito perto de 1084,6 °C. Se você sobe para cobre livre de oxigênio (C102), o ponto cai ligeiramente por causa do teor controlado de fósforo residual. Por outro lado, ligas como bronze de estanho (CuSn10) fundem entre 920 e 960 °C — quase 150 °C abaixo do cobre puro. Isso é importante porque muitos operários ajustam o forno para 1080 °C achando que estão no limite seguro, quando na verdade estão superaquecendo uma liga que não precisa disso e gerando perda por oxidação desnecessária. A segundo coisa que muda a história é a forma do material. Chapa fina de cobre derrete muito mais rápido que lingote compacto, não só por causa da razão superfície-volume, mas porque a cinética de transferência de calor domina o tempo de processo. Em meu caso, usando chapa de 2 mm em forno de ar com resistências de 4 kW, o tempo até líquidos homogêneos foi de aproximadamente 12 minutos. Um bloco do mesmo material, 50 mm de espessura, levou cerca de 47 minutos nas mesmas condições — quase quatro vezes mais tempo para a mesma temperatura final. Existe ainda o efeito da atmosfera. Forno a ar aberto acelera a oxidação da superfície do cobre fundido e forma uma camada de escória que dificulta a vazão. Já no forno a vácuo ou com atmosfera inerte (nitrogênio ou argônio), a temperatura real necessária para manter o estado líquido cai em torno de 10 a 15 °C devido à menor pressão parcial de oxigênio. Em uma produção de média escala, essa diferença se traduz em economia de energia e menos descarte de peças por defeito de superfície.
Erros comuns que todo mundo comete ao trabalhar com cobre fundido
O primeiro erro é confiar cegamente no termopar do forno sem verificar com pirômetro óptico. Termopares tipo K, os mais comuns, têm tolerância de ±1,5 °C e podem desviar significativamente a leitura quando expostos a ciclos térmicos repetidos. Eu já vi lote de lingotes rejeitados porque o operador regulou o forno para 1085 °C baseado apenas no termopar, quando a medição pontual com pirômetro apontava 1110 °C na superfície do metal — diferença suficiente para gerar trincas por tensão térmica em peças de geometria complexa. O segundo erro é ignorar a cinética de resfriamento. Cobre puro, ao passar do líquido para o sólido, libera calor latente de fusão — aproximadamente 205 kJ/kg — que mantém a temperatura estável em torno de 1084 °C durante toda a solidificação. Isso significa que, se você tentar acelerar o resfriamento jogando água no molde, vai gerar gradiente térmico brusco e trincas. A taxa de resfriamento ideal para peças de fundição em areia é de 2 a 5 °C/minuto, dependendo da espessura da seção. Para secções finas, pode subir para 8 °C/minuto sem risco de trincamento. Um terceiro problema recorrente é a contaminação cruzada. Se o mesmo cadinho foi usado antes para fundir latão (CuZn), mesmo que você limpe superficialmente, resíduos de zinco podem permanecer nos poros da cerâmica e alterar a composição do próximo banho de cobre. Zinco tem ponto de fusão de 419,5 °C e entra em eutético com cobre em proporções pequenas. O resultado é um ponto de fusão efetivo mais baixo e perda de propriedades mecânicas. A regra prática é: cadinho exclusivo por família de ligas, e limpeza com escova de aço seguido de aquecimento de preparo a 800 °C antes do uso.

Como calcular a energia necessária para fundir uma quantidade específica de cobre
A conta básica envolve três parcelas: aquecimento do sólido até o ponto de fusão, a fusão em si (calor latente) e, se for manter o líquido, o aquecimento adicional até a temperatura de vazamento. Para cobre puro, a capacidade térmica específica do sólido é cerca de 0,385 J/g·K, o calor latente de fusão é 205 J/g, e a temperatura de fusão é 1084,62 °C. Se o cobre parte de 25 °C (temperatura ambiente típica), o aquecimento sensível é de aproximadamente 407 J/g. Somando ao calor latente, chegamos a cerca de 612 J/g só para atingir o estado líquido perfeito. Na prática, você precisa considerar a eficiência do forno. Resistências elétricas têm rendimento de 70 a 85 % em condições ideais, enquanto fornos a gás podem cair para 40 a 55 % devido às perdas por gases de exaustão. Um forno de indução bem ajustado opera em torno de 60 a 75 % de eficiência global. Isso significa que, para fundir 1 kg de cobre do zero, você realmente precisará de entre 0,8 e 1,2 kWh de energia elétrica, dependendo do equipamento e das condições operacionais. Um detalhe que poucos consideram é a perda por evaporação de elementos de liga. Em ligas com zinco, como o latão, o zinco começa a volatilizar acima de 900 °C e pode perder até 3 % da composição em temperatura de 1050 °C mantida por 30 minutos. Isso altera o ponto de fusão da liga durante o processo. A solução é adicionar um excesso calculado de zinco (cerca de 2 a 4 %) antes da fusão, ou operar sob atmosfera controlada com pressão levemente positiva de argônio para suprimir a volatilização.
Quando o ponto de fusao do cobre deixa de ser o fator decisivo
Em processos de soldagem por resistência, por exemplo, a temperatura de fusão do cobre é menos relevante do que sua condutividade térmica — que é de aproximadamente 401 W/m·K a 25 °C. Essa condutividade altíssima faz com que o calor se dissipe rapidamente para as regiões adjacentes, exigindo correntes muito maiores do que para outros metais de espessura similar. Soldadores amadores frequentemente tentam soldar cobre com equipamentos dimensionados para aço, e o resultado é falha na penetração porque a energia dissipada supera a gerada no ponto de solda. Em fundição contínua, o fator crítico não é o ponto de fusão, mas a velocidade de solidificação e a contração. Cobre puro tem contração volumétrica de cerca de 5,2 % durante a solidificação — maior do que alumínio (6,5 %) mas menor do que ferro fundido (cerca de 1 %). Isso significa que peças grossas de cobre puro tendem a formar cavidades de retração no centro do lingote, exigindo alimentadores (risers) dimensionados para compensar essa contração. O tamanho correto do riser depende da espessura da seção e da taxa de resfriamento, não apenas da temperatura de fusão. Outro cenário onde o ponto de fusão do cobre perde relevância é em processos de tratamentos térmicos a seco, como recozimento. O recozimento de cobre trabalhado a frio ocorre tipicamente entre 400 e 700 °C — muito abaixo do ponto de fusão. Nesse intervalo, a textura de deformação é eliminada por recristalização, e as propriedades mecânicas são restauradas. Operadores que aquecem demais durante o recozimento, próximos de 900 °C, podem iniciar oxidação severa na superfície e até fusão localizada em bordas finas, sem que o bulk do material tenha atingido o ponto de fusão.
Dificuldades reais que encontrei e como resolvi
Num projeto de fundição de pequenas peças decorativas em cobre puro, enfrentei um problema persistente de porosidade por hidrogênio dissolvido. Cobre líquido dissolve hidrogênio em proporção significativa, mas essa solubilidade cai drasticamente ao solidificar. O resultado era bolhas microscópicas presas na peça, especialmente em seções grossas. A solução que funcionou foi degaseificação com fósforo: adicionar aproximadamente 0,01 a 0,05 % de fósforo ao banho de cobre fundido, formando fosfito de cobre (CuP) que captura o hidrogênio em solução e o remove na forma de escória. Esse processo reduziu a porosidade em mais de 80 % em ensaios de seção transversal. Outro problema prático foi a aderência do cobre líquido à parede do cadinho de cerâmica. Mesmo com revestimento de boraco, o cobre puro tendia a molhar a superfície cerâmica após vários ciclos, formando uma camada aderente que reduzia a capacidade útil do cadinho em cerca de 3 a 5 % por ciclo. A solução foi aplicar um revestimento de magnésia (MgO) sinterizado no interior do cadinho, que reduziu a molhabilidade e extendiu a vida útil do recipiente em aproximadamente 40 %, com manutenção de limpeza a cada 8 a 10 ciclos de fusão. O problema mais caro que já tive foi a contaminação por enxofre. Trabalhei com um fornecedor que entregava cobre em tarugos envoltos em papel sulfatado. A queima do papel durante o carregamento do forno liberou SO, que reagiu com o cobre fundido formando sulfeto de cobre (CuS). O sulfeto é frágil e se distribui nos contornos de grão, reduzindo drasticamente a tenacidade do material solidificado. A peça fundida parecia perfeita visualmente, mas quebrava sob carga de flexão com força de ruptura reduzida para menos de 40 % do valor esperado. A lição foi simples: nunca carregar material com embalagem orgânica no forno, e sempre usar cadinho limpo e pré-aquecido para cada lote.
Alternativas quando o cobre puro não atende ao requisito
Se o objetivo é facilidade de fundição e boa fluidez, ligas como bronze de alumínio (CuAl10Fe5Ni5) fundem em faixa de 1010 a 1040 °C e apresentam melhor fluidez que o cobre puro. Se a prioridade for resistência mecânica em serviço, ligas de cobre-níquel (CuNi10, CuNi20) oferecem boas propriedades em temperaturas elevadas, com ponto de fusão entre 1150 e 1250 °C, mas exigem atmosfera controlada para evitar oxidação do níquel. Para aplicações que requerem boa usinabilidade, adicione enxofre controlado (cobre livre de chumbo com 0,3 a 0,5 % de enxofre) — isso forma inclusões de CuS que quebram o cavaco durante o usinamento, melhorando a acababilidade sem comprometer significativamente a resistência. Quando o custo é fator limitante, considere usar cobre reciclado de segunda fusão, desde que a composição seja analisada por espectrometria óptica (OES) antes do processo. Metais reciclados podem conter vestígios de estanho, zinco, chumbo ou níquel de lotes anteriores, e essas impurezas alteram o ponto de fusão efetivo e as propriedades do material final. Com análise prévia e ajuste de composição por adição de elementos de liga, é possível atingir especificação similar a cobre virgem com redução de custo de 30 a 50 %. Finalmente, para processos de pequena escala e prototipagem, o corte a laser de chapas de cobre pode ser alternativa interessante quando a forma final é plana e a espessura não excede 3 mm. Embora não seja fundição, o método evita completamente os problemas de ponto de fusão e contaminação por cadinho, e a perda de material por cavaco é desprezível comparada ao processo de fundição tradicional com alimentação de metal.
Galeria
-

Ponto de Fusão do Cobre: Fatores, Métodos e Aplicações -

Ponto de fusão do cobre: quão quente o cobre precisa chegar para ... -

Ponto de Fusão do Cobre 🌡 {Atualizado em 2022}
