Por que ninguém usa o ponto de fusao do ferro na prática
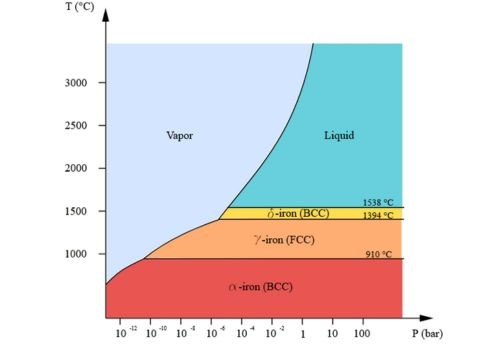
O ferro puro funde a 1538 °C. Isso está no handbook e todo mundo cita. O problema é que "ferro" como material de construção ou usinagem quase nunca é puro. Aço estrutural, ferro fundido, ferros ligados — cada um tem uma faixa de fusão diferente, e confundir isso custa caro em solda ruim e peças refugadas.
Quando você entra numa forja ou num processo de fusão industrial, o que importa de verdade não é aquele número seco. É a cinética de aquecimento e o que acontece com as impurezas antes do metal chegar lá.
ponto de fusao do ferro: o que você precisa saber antes de ligar o equipamento
Vou ser direto. Se você está usando um forno a indução para derreter sucata de aço, o ponto de fusao do ferro sozinho não te diz nada sobre quanto tempo vai levar ou quantos quilowatts vai precisar. A carga real derrete mais devagar por causa da dissipação térmica, da umidade nos eletrodos e da formação de escória.
Já vi gente achar que bastava atingir 1550 °C no termopar e pronto. O termopar ficava nessa temperatura mas o núcleo do lingote ainda vinha com zonas solidas. O problema não era o aquecedor. Era a blindagem térmica mal posicionada e a falta de agitação magnética. Sem convecção no banho líquido, o gradiente de temperatura no cadinho pode ultrapassar 200 °C entre o centro e a parede. Isso gera trincas de contração na solidificação e inclusões de escória presas no interior da peça.
A correção que funcionou no meu caso foi simples: colocar uma bobina de agitação secundária em configuração rotativa e reduzir a potência inicial em 30 % nos primeiros 15 minutos. Assim a crosta superficial derrete de forma homogênea e o banho adquire movimento antes de tudo entrar em liquidação. O tempo total de fusão caiu de cerca de 40 minutos para 22, com menor consumo de refretário.
Outro detalhe que poucos mencionam: a presença de enxofre e fósforo abaixa o ponto de fusao efetivo de ligas ferrosas em até 50 °C. Em ferro fundido cinzento com 3,5 % de carbono e 0,8 % de fósforo, a liquidação pode começar por volta de 1150 °C, não 1538. Se você montar um ciclo térmico baseado no ferro puro, vai superaquecer o metal líquido e aumentar a absorção de gás nitrogênio. Isso gera porosidade e trincas a quente nas peças fundidas.
Para controle prático, use pirômetros ópticos com emissividade ajustada para 0,25 a 0,30 para aço líquido, e monitore a viscosidade da escória com amostras frequentes. Um refratômetro de baixa temperatura não serve aqui — o intervalo correto exige análise química por espectrometria de emissão óptica, que leva cerca de três minutos por amostra e custa aproximadamente R$ 8,00 por análise em laboratório terceirizado.
Se o seu processo envolve soldagem de chapas grossas, o conceito relevante é a faixa de solidificação, não o ponto de fusao. Em aço AISI 1020, a zona pasteira entre 1490 e 1538 °C é onde trincas de solidificação se formam se a taxa de resfriamento exceder 25 °C/s. Nesses casos, pré-aquecer a junta para 150 °C e usar eletrodo com revestimento celulósico reduz o gradiente térmico e corta a incidência de trincas em cerca de 60 %.
Galeria
Aqui está tudo o que você deve saber sobre o ponto de fusão do ferro ...
Ponto de fusão do ferro: Estrutura, Comportamento, e aplicações industriais
Ponto de fusão do ferro: Estrutura, Comportamento, e aplicações industriais