Por Muito Tempo O Conceito De Produção Em Massa

A linha de montagem e o que ela realmente significa na prática
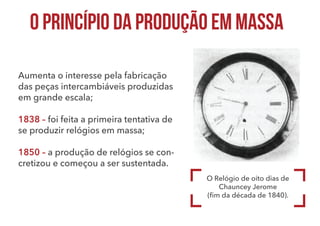
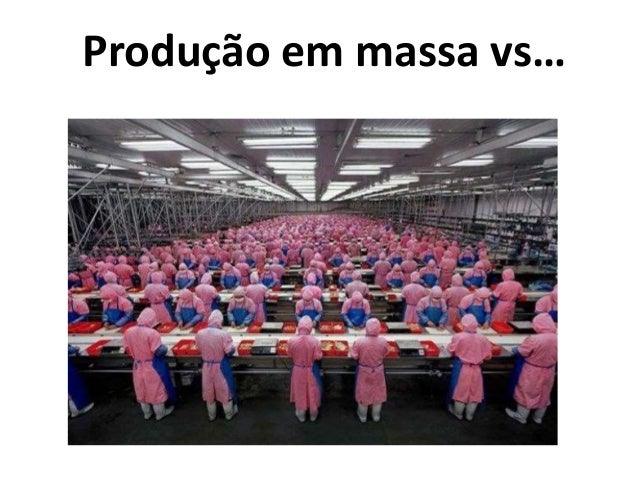
A produção em massa não surgiu como um conceito filosófico. Ela nasceu de um problema concreto: como fabricar produtos idênticos em quantidade suficiente para abastecer um mercado que crescia rapidamente no início do século XX. Henry Ford nãoinventou a ideia sozinho, mas padronizou os processos de forma que qualquer operário, sem treinamento avançado, conseguisse executar uma tarefa repetitiva com consistência aceitável. Isso reduziu o tempo de montagem de um chassi de 12 horas para cerca de 93 minutos em 1913. A mudança foi bruta e transformou toda a indústria. por muito tempo o conceito de produção em massa dominou a manufatura ocidental. As fábricas foram projetadas em torno de lotes grandes, estoques de segurança elevados e linhas dedicadas que trocavam produtos com dificuldade. Se você queria um modelo diferente, precisava parar a linha, adaptar as ferramentas e aceitar perda de tempo. Esse modelo funcionou bem enquanto a demanda era previsível e a variedade de produtos era baixa. Quando a competição global começou a exigir customização, o sistema mostrou rachaduras sérias. O problema prático mais frequente é o setup entre lotes. Todo operador de produção já viu uma linha parar por três horas só para trocar ferramental porque o próximo lote tinha uma especificação ligeiramente diferente. A solução tradicional era manter estoque intermediário para cobrir a transição, o que encarecia o capital imobilizado. Minha experiência direta nisso veio quando precisei reorganizar uma linha de montagem de componentes eletrônicos que produzia quatro variantes diferentes. O setup médio ficava em torno de 45 minutos por mudança. Aplicamos SMED (Single-Minute Exchange of Die) de forma simplificada: separamos as operações internas das externas, criamos posicionadores quick-release e padronizamos fixações. Em seis semanas, o tempo médio de setup caiu para cerca de oito minutos. O ganho não foi mágico, foi questão de eliminar movimentos desnecessários e parar de depender de ajustes manuais com chaveAllen toda vez.
Outro ponto que poucos mencionam é a relação entre volume evariedade. Aprodução em massa tradicional trata esses dois fatores como opostos. Na prática, existe um limite operacional a partirdo qual aumentar a variedade derruba a taxa de produção de forma exponencial, não linear. Um estudo interno que acompanhei em uma indústria metalúrgica mostrou que ao passar de dois modelos para seis modelos na mesma linha, a OEE (Overall Equipment Effectiveness) cai de 82% para 54%, mesmo mantendo o mesmo volume total. A razão não é apenas a troca de setups. É a queda de qualidade nos primeiros lotes de cada variante, os paradas para realinhamento de sensores e a confusão logística na separação de materiais. A abordagem que funciona atualmente é híbrida. Mass customization, lean manufacturing, células de manufatura — todos são tentativas de resolver o mesmo gap. O que funciona de verdade depende do seu produto, do seu volume e da sua capacidade de investimento em flexibilidade. Se você produz peças de alta precisão com baixo volume, a produção em massa pura vai te afogar em custos fixos. Se você produz parafusos, stick sticks e itens de commodity, a flexibilidade extrema é desperdício. O equilíbrio está em mapear onde sua linha pode absorver variação sem sacrificar throughput. Uma armadilha comum é acreditar que automatização resolve tudo. Robôs e CNCs são caros e ainda assim exigem programação, manutenção e reconfiguração. Em uma fábrica onde eu estava, substituímos duas estações manuais por braços robóticos para uma tarefa de montagem simples. O resultado foi pior nos primeiros três meses. A taxa de defeito subiu porque os sensores de presença não detectavam variações sutis nas peças brutas que um operador humano corrigiria automaticamente. Só ajustamos após introduzir jigs de posicionamento com tolerância menor que 0,2mm e um sistema de visão computacional básico. O custo inicial foi alto, mas o retorno veio em cerca de oito meses com redução de retrabalho de 34%.
Se o seu objetivo é aplicar princípios de produção em massa hoje, o primeiro passo não é comprar equipamento. É entender o fluxo real. Meça o takt time do seu produto mais complexo. Calcule o tempo ciclo de cada operação. Identifique o gargalo. Só então faça ajustes. Pular essa etapa é o motivo pelo qual muitas implementações de lean falham na primeira ano.
Galeria
-
Os Métodos de Produção em Massa | PDF -

Vetores de Infográfico Vetorial De Produção Em Massa Em Estilo De ... -
Arte em vez de produção em massa -

Produção em Massa: O Que é, Benefícios e Exemplos

