Produção A Todo Vapor
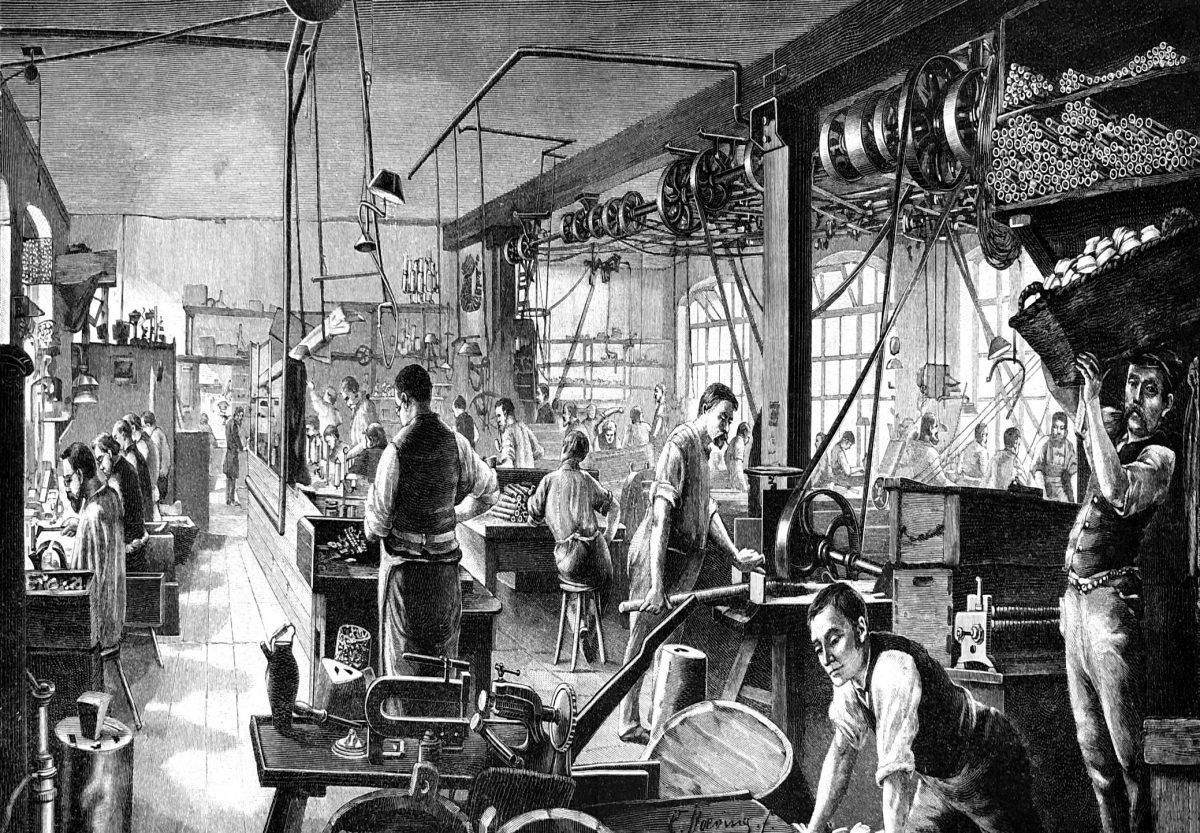
O que acontece quando você aperta o botão "speed" numa linha de produção
produção a todo vapor não é só acelerar os botões e torcer pra não quebrar nada. É uma operação que exige planejamento, monitoramento constante e, principalmente, entender onde estão os gargalos antes que eles estourem na sua cara. A maioria das fábricas que eu já vi tentar isso de cabeça fria acabou parando três horas depois por causa de um rolamento que fundiu ou um operador que simplesmente não acompanhava o ritmo. Você precisa mapear toda a cadeia primeiro. Pega sua linha inteira e identifica cada estação de trabalho, o tempo ciclo de cada uma e a capacidade nominal do equipamento mais lento. Esse é o seu gargalo. Sem saber disso, você tá correndo no escuro. A regra básica é simples: a velocidade máxima sustentável da linha é igual à velocidade da estação mais lenta, não a média de todas. Eu vi gente colocar uma linha inteira pra rodar 30% acima da capacidade projetada e no terceiro dia o plano de manutenção preventiva virou piada. Equipamento paramédico entrando na sala de máquinas porque o vibratório do correia transportadora tava saindo do especificado.
O workaround que eu desenvolvi foi dividir a carga em ciclos de 4 horas com pausas obrigatórias de 15 minutos entre cada ciclo. Parece pouco, mas essa pausa permite inspeção visual rápida, ajuste de tensão em correias e lubrificação pontual nos pontos críticos. O resultado foi conseguir manter 85% da capacidade máxima por turno completo sem nenhuma parada não programada. Outro ponto que todo mundo esquece: estoque de segurança entre as estações. Quando você opera a todo vapor, qualquer variação mínima de tempo se propaga como dominó. Se a estação dois leva 30 segundos a mais numa peça, a estação três começa a esperar e o fluxo todo desynchronize. Você precisa de pelo menos 10 a 15 peças de buffer entre estações críticas pra amortecer essas variações. A coisa mais contra intuitiva que eu aprendi nessa área é que às vezes reduzir a velocidade em 15% em uma estação específica aumenta a velocidade geral da linha em 20%. Isso acontece quando a estação em questão estava gerando defeitos em taxa elevada e os retrabalhos estavam consumindo capacidade das estações seguintes. Menos defeito compensa velocidade menor.
Existem cenários onde produção a todo vapor simplesmente não funciona e não tem workaround. Linha com equipamentos antigos, sem sensores de condição, sem histórico de manutenção. Nesses casos, forçar a velocidade só acelera a deterioração. O ideal nesses casos é um upgrade gradual nos equipamentos críticos antes de pensar em aumento de throughput. O monitoramento em tempo real é essencial. Você precisa de dados de cada estação: temperatura, vibração, consumo energético, taxa de defeito. Sem esses dados, você só descobre que algo deu errado quando a linha para. Um sistema SCADA básico ou até planilhas com leitura a cada 30 minutos já ajudam muito. Se quiser uma referência mais técnica sobre os conceitos de throughput e balanceamento de linha, o site da fabricante pode ter manuais úteis. Mas a prática mesmo é o que conta. Nada substitui estar na chão de fábrica entendendo o comportamento real dos seus equipamentos.

A parte mais chata é a documentação. Todo ajuste de velocidade, toda troca de ferramenta, toda parada não planejada precisa ser registrada. Sem isso, você não consegue analisar tendências e sempre repete os mesmos erros. Eu mantenho um log simples em planilha com data, hora, estação, ação tomada e resultado. Leva cinco minutos por turno e faz uma diferença enorme nas análises posteriores. O limite real da sua operação vai depender de fatores que nenhum manual cita: qualidade dos operadores naquele dia específico, variação na matéria prima, temperatura ambiente. Um dia quente de verão pode reduzir a capacidade de resfriamento dos equipamentos e você vai perder throughput sem entender o motivo. Anotar essas variáveis ambientais também ajuda.
Galeria
-
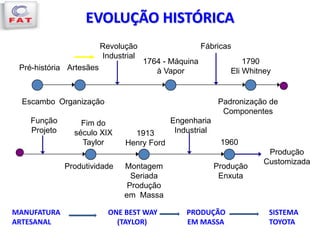
Gestão da produção | PPTX -
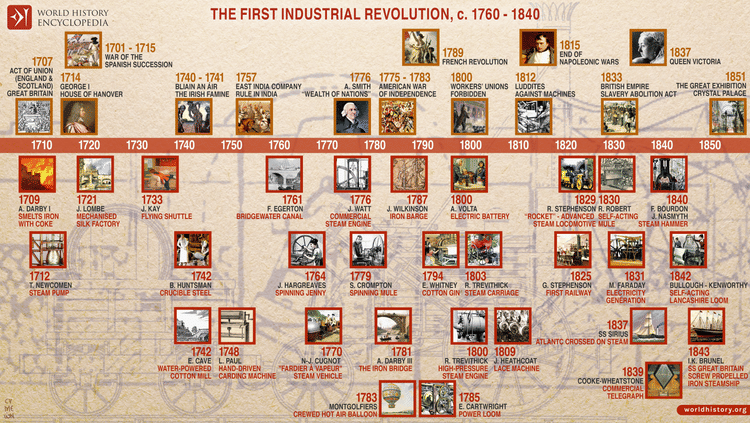
A Máquina a Vapor na Revolução Industrial Britânica - Enciclopédia da ... -

Quanto Mais Complicada Se Tornou A Produção Industrial - FDPLEARN
