Pureza E Rendimento

O que realmente acontece quando você trabalha com pureza e rendimento
A maioria dos manuais apresenta pureza e rendimento como dois conceitos separados, mas na prática você raramente consegue otimizar um sem entender como o outro reage. Pureza é a fração do produto desejado em relação ao material total presente após uma reação ou processo de separação. Rendimento é a proporção entre o que você realmente isolou e o que a estequiometria previa que deveria produzir. A confusão começa quando os dois são tratados como independentes. Na minha experiência rodando sínteses orgânicas em escala de meio grama até dez quilos, percebi cedo que o rendimento bruto raramente diz nada sobre o quão puro seu produto está. Um rendimento de 92% pode esconder um material com 78% de pureza se suas impurezas co-precipitaram junto. O inverso também acontece frequentemente. Reações que rendem 60% podem entregar um sólido com 98% de pureza após uma única cristalização. Um problema específico que sempre me causou dor de cabeça foi a formação de eutéticos. Trabalhei com uma reação de acoplamento que deveria entregar um intermediário com rendimento de aproximadamente 85%, mas as análises por HPLC mostravam pureza nunca acima de 82%. O problema não era a reação em si. Era o solvente de cristalização. O principal subproduto formava um eutético com meu produto, o que significava que cada vez que eu tentava recrystalizar, alguma quantidade de impureza permanecia prigamente incrustada na rede cristalina. O workaround que funcionou foi trocar o sistema de solvente e fazer uma cristalização fracionada controlada em temperatura descendente lenta, mantendo a solução entre 55°C e 25°C ao longo de seis horas, o que forçou o produto a precipitar seletivamente antes do eutético entrar em cena.
O cálculo de pureza por HPLC, NMR ou titulação depende do método analítico escolhido. Cada técnica tem viés próprio. A cromatografia pode subestimar a pureza se impurezas não absorvem no comprimento de onda escolhido. A RMN pode superestimar se solvente residual ou picos sobrepostos forem mal integrados. Você precisa saber qual método está usando e quais são seus pontos cegos. Em escala industrial, a diferença entre o rendimento teórico e o real envolve perdas mecânicas, transferência de fase, retenção em filtros e resíduos em tanques de reação. Uma operação de filtração a vácuo pode reter entre 2% e 5% do material no leito do filtro dependendo da granulometria do sólido. Se você não documentar essas perdas, vai culpar a reação quando o problema está na engenharia de separação. Rendimento relativo versus rendimento absoluto é outra distinção que vejo gente ignorar constantemente. O rendimento absoluto considera toda a matéria-prima que entrou no reator. O rendimento relativo considera apenas o que realmente reagiu, desconsiderando o reagente não convertido que é recirculado. Em processos contínuos, essa diferença distorce completamente a avaliação econômica se você usar o número errado.
O uso de padrão interno em cromatografia gasosa ou líquida melhora significativamente a precisão das medições de pureza quando comparado à integração direta de picos, especialmente em amostras com matriz complexa. Isso é particularmente relevante quando você precisa comunicar resultados para validação regulatória. Os dados precisam ser reproduzíveis entre lotes e entre diferentes analistas. Documentação é algo que a indústria farmaceutícia exige com rigor crescente. Protocolos de análise devem especificar não apenas o resultado final, mas o método, os padrões utilizados, a linearidade do detector, os limites de detecção e quantificação de cada impureza significativa. Sem isso, um número de pureza não tem sustentação.

Quando pureza e rendimento entram em conflito direto
O conflito mais comum aparece durante a purificação. Quanto mais etapas de purificação você aplica, maior tende a ser a pureza, mas menor o rendimento final. Não existe solução mágica para isso. O que existe é decisão técnica baseada no uso final do material. Um intermediário destinado a uma síntese posterior pode tolerar 90% de pureza se o próximo passo remover as impurezas naturalmente. Um princípio ativo farmacêutico exige pureza acima de 99,5% e a justificativa para cada perda de rendimento precisa estar documentada. Em operações de destilação, a pureza do destilado aumenta conforme o número de pratos teóricos sobe, mas o overhead de energia e o tempo de ciclo também crescem. Há um ponto de inflexão onde o ganho marginal de pureza não compensa o custo operacional. Esse ponto varia conforme a volatilidade relativa dos componentes e a carga de alimentação. Outro aspecto negligenciado é a variação de pureza entre lotes de matérias-primas. O mesmo fornecedor pode entregar diferentes graus de pureza em lotes sucessivos sem alterar a especificação contratual. Um lote de 98% versus um lote de 96% pode mudar completamente o perfil de subprodutos e comprometer tanto o rendimento quanto a pureza final. Estabelecer testes de recebimento rigorosos e especificar limites aceitáveis por espectroscopia ou cromatografia evita surpresas no meio do processo.
Para quem trabalha em escala menor, o controle de temperatura durante cristalização é crítica. Resfriamento muito rápido gera cristais pequenos que aprisionam mãe-líquido contaminado. Cristais grandes formados com resfriamento controlado tendem a ser mais puros naturalmente. O tempo total de cristalização pode variar de minutos para horas dependendo da cinética de nucleação do seu composto específico. Se você está avaliando métodos analíticos para caracterizar pureza e rendimento, considere que a cromatografia líquida de alta eficiência oferece resolução suficiente para a maioria dos casos, mas requer investimento em coluna, solventes de grau adequado e manutenção de equipamento. A espectroscopia no infravermelho por transformada de Fourier é mais rápida para verificação qualitativa, mas não quantifica impurezas com a mesma acurácia. O método escolhido deve corresponder ao estágio do processo e à criticidade do resultado. Limitações existem em todas as abordagens. Nenhum método analítico detecta impurezas abaixo do seu limite de quantificação. Nenhum processo de purificação remove 100% dos contaminantes. Nenhum rendimento atinge 100% na prática. O importante é reconhecer esses limites, quantificá-los quando possível e tomar decisões com base nos dados disponíveis, não em expectativas ideais.
Galeria
-
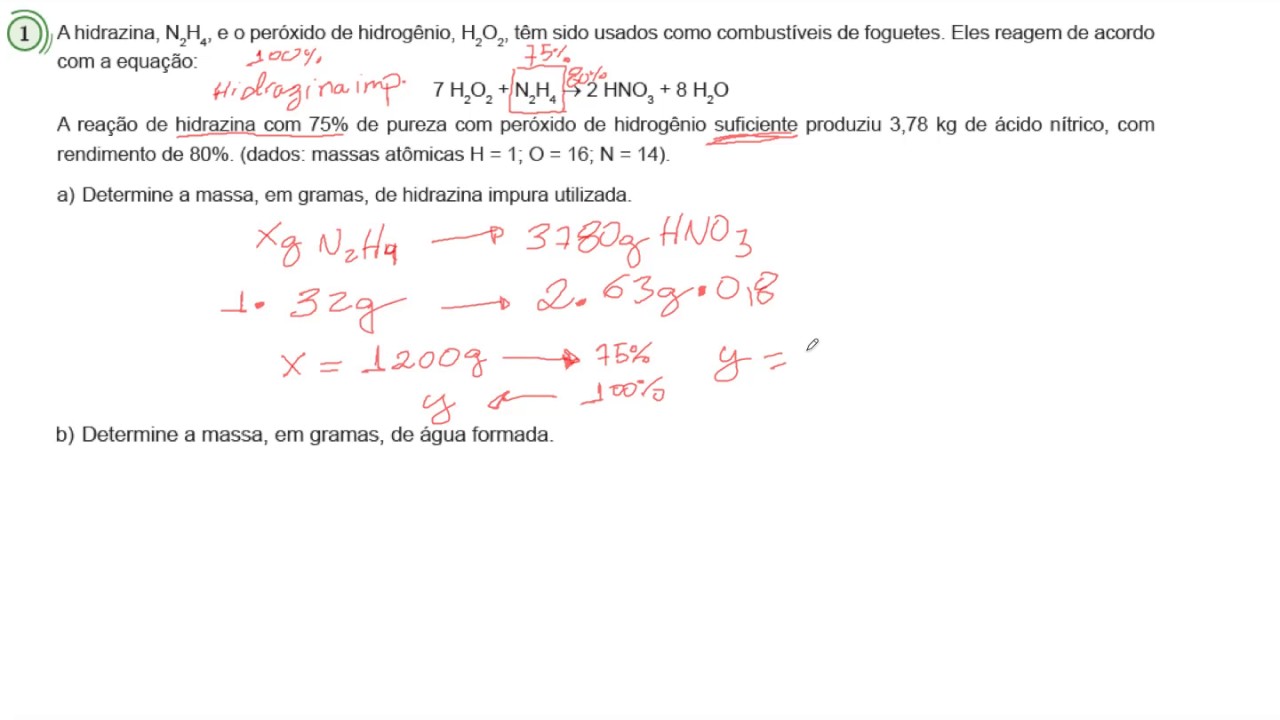
Estequiometria Pureza e Rendimento - YouTube -
Exercícios sobre Pureza e Rendimento | PDF | Cálcio | Reações químicas -
Pureza e Rendimento em Estequiometria | PDF -

Estequiometria: reagente limitante e em excesso, pureza e rendimento ...


