Qual A Melhor Broca Para Furar Aço Duro
O que funciona quando o aço não cede
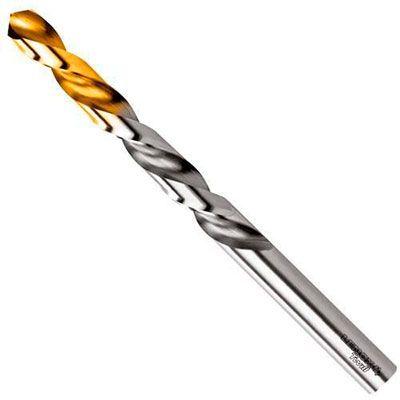
A conversa sempre começa com a pergunta qual a melhor broca para furar aço duro e a resposta curta é: depende do aço, da geometria e de você não estar com pressa. Se tiver que escolher um padrão que funciona na maioria dos casos, vai de broca de HSS-cobalto 8% (Grau 35) com ponto 140 graus. Isso não é recomendação de vendedor, é o que sobra depois de furar aço temperado, aços inoxidáveis e materiais que dão trabalho. Dentro das opções reais, o ranking fica mais ou menos assim se a gente considerar durabilidade e taxa de sucesso. Broca de aço rápido cobrado (HSS-Co) em 5% a 8% de cobalto segue na frente para a maioria dos aços estruturais e inoxidáveis. Broca de carbeto de tungstênio entra quando o aço é muito duro ou quando o furo precisa de precisão dimensional, mas aí o preço sobe e a quebra aumenta se o-setup não estiver firme. Broca de HSS comum, dessas baratas, funciona para aço baixo carbono macio, mas em aço duro ela perde o fio em poucos furos e acaba custando mais no fim porque precisa ser substituída com frequência. O revestimento também entra nessa equação. TiAlN e AlTiN ajudam, sim. Eles reduzem o atrito e aumentam a resistência ao calor, o que se traduz em mais vida útil. Mas revestimento não faz milagre. Se a geometria estiver errada ou a pressão for muito alta, o revestimento descasca e a broca trava. O ponto mais importante nunca é o revestimento, é a geometria do corte.
Geometria, velocidade e pressão: o trio que define o resultado
Aquilo que a maioria das pessoas não considera primeiro é o ângulo de ponta. Broca de 135 graus entra mais fácil em materiais duros porque a geometria distribui o corte de forma mais eficiente e exige menos força de empuxo. Broca de 118 graus, aquela padrão de loja, tende a "preguiçar" em aço duro, patinando antes de morder de verdade e esquentando rápido. Para aço duro, vou de 135 graus na maioria das vezes, a não ser que o material seja tão tenaz que precise de um ponto mais afiado para iniciar o furo sem escorregar. A velocidade de corte é outro ponto onde muita gente erra. Aço duro pede velocidade baixa a média, não velocidade alta. Se você girar rápido demais, o calor se acumula na ponta, o revestimento falha e a dureza do aço amolece localmente de forma descontrolada, gerando trincas e perda de precisão. Um exemplo prático: para uma broca HSS-Co de 6 mm em aço endurecido por volta de 40 a 45 HRC, eu costumo trabalhar entre 20 e 30 metros por minuto de velocidade de corte. Isso se traduz em rotações na faixa de 1.000 a 1.600 rpm, dependendo do diâmetro e da máquina. Se a broca for de carbeto, a velocidade pode subir, mas o suporte precisa ser rígido e o comando de avanço precisa estar bem ajustado. O avanço também merece atenção. Avanço muito alto quebra a broca. Avanço muito baixo rala o material sem cortar de verdade e gera aquecimento por fricção. O segredo é um avanço constante e moderado, com paciência. Eu uso avanço entre 0,08 e 0,15 mm por revolução para brocas de 4 a 8 mm em aço duro, variando conforme a dureza e a máquina. Se a máquina for de coluna com travessão bem ajustado, consigo manter esse intervalo com mais estabilidade.
Fluído de corte: o aliado invisível
Usar fluido de corte não é luxo, é necessidade quando o aço é duro. O fluido remove calor, lubrifica o corte e ajuda a quebrar o cavaco. Eu prefiro fluido à base de óleo com aditivos de extrema pressão para aços ligados e inoxidáveis. Em situações mais críticas, uso pasta de corte aplicada com pincel na ponta da broca antes de iniciar. Isso funciona especialmente bem em furos profundos, onde o cavaco precisa sair com mais facilidade. Um detalhe que pouca gente menciona: o fluido também ajuda na precisão do diâmetro. Sem lubrificação, o atrito faz a broca "ganhar" tamanho rapidamente e o furo sai maior do que o esperado. Com fluido adequado, o furo tende a ficar mais próximo da medida nominal, o que reduz a necessidade de raspagem ou alargamento.
O caso do aço endurecido que não queria ceder
Eu tive um problema recente com uma peça de aço 4140 temperado e revenido, dureza na casa dos 48 HRC. A tarefa era fazer um furo de 8 mm com tolerância H7, algo que parecia simples até a broca de HSS-Co de 8% começar a vibrar e patinar após três tentativas. O material estava duro demais para o método convencional e a broca de carbeto tracava por falta de rigidez no suporte. A solução foi mudar a estratégia: usei uma broca de carbeto com geometria específica para aços difíceis, reduzi a velocidade para 15 metros por minuto, aumentei levemente o avanço para 0,12 mm/rev e apliquei fluido de corte com aditivo de EP. O resultado foi um furo dentro da tolerância em sete tentativas, com vida útil da broca significativamente maior do que nas primeiras tentativas com HSS-Co. Esse caso mostra que às vezes a solução não é trocar a broca por uma mais cara, mas ajustar o conjunto completo: geometria, velocidade, avanço e lubrificação. Cada variável compensa a outra de forma diferente.
Quando a broca comum não resolve
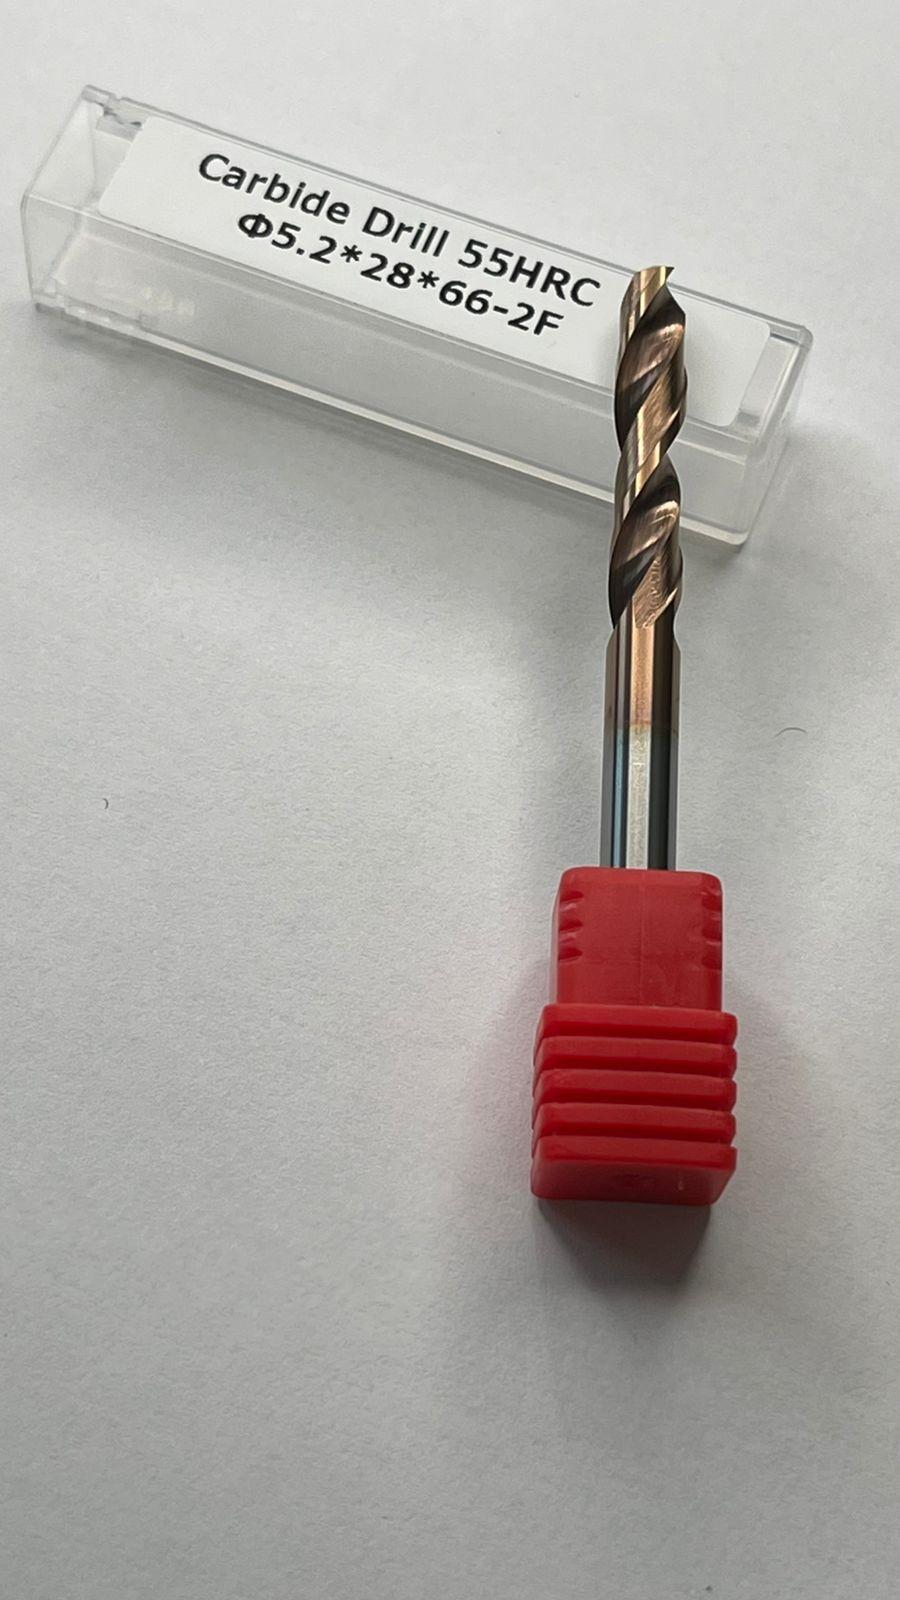
Se o aço for duro acima de 50 HRC, ou se o material for muito tenaz e aderente, a broca de HSS-Co começa a mostrar limitações sérias. Nesse cenário, a broca de carbeto é mais indicada, mas exige machine tool com balanço mínimo e, preferencialmente, comando numérico para manter parâmetros estáveis. Outra opção é o brocamento com ferramenta de insertos de nitreto de titânio aluminado, que costuma ter melhor desempenho em furos de preciso em materiais de alta dureza. Existe ainda a alternativa de pré-aquecer a região do furo em casos extremos, mas isso é.arriscado porque pode alterar a microestrutura do material e comprometer a dureza original. Só recomendo como último recurso, quando nenhuma outra opção viável estiver disponível.
Manutenção e sinais de que a broca precisa ser trocada
Broca de qualidade não dura para sempre, mesmo sendo boa. Os sinais de desgaste são claros: o furo começa a sair maior que o esperado, a superfície interna fica áspera, o calor aumenta visivelmente e o ruído da máquina muda de tom. Quando isso acontece, pare imediatamente. Tentar continuar só piora a peça e pode danificar a broca de forma irreversível. Para prolongar a vida útil, limpe a broca após cada uso, armazene em ambiente seco e evite quedas. Uma queda pequena pode criar microfissuras que se propagam durante o corte e levam à quebra súbita. Se possível, use múltiplas brocas rotativas e alterne o uso para distribuir o desgaste.
Parâmetros práticos para começar
Se você está começando a trabalhar com aço duro e quer um ponto de partida seguro, aqui vão valores que funcionam na prática: Esses valores são referenciais. Ajuste conforme a máquina, o suporte e a dureza real do material. O mais importante é registrar os parâmetros que funcionaram em cada situação, porque cada lote de aço pode ter variação de composição e tratamento térmico que afeta diretamente o comportamento do corte. Evite brocas de HSS comum em aço endurecido. Evite velocidade alta sem lubrificação. Evite avanço baixo demais em materiais duros, porque isso gera atrito excessivo sem remoção eficiente de cavaco. Evite usar brocas danificadas ou com pontas arredondadas, pois isso aumenta o calor e reduz a precisão. Evite confiar apenas no revestimento como solução para problemas de geometria ou parâmetros incorretos.
A resposta direta para qual a melhor broca para furar aço duro é uma combinação de material, geometria e parâmetros ajustados. Não existe bala de prata, mas com os ajustes certos, o processo fica previsível e repetível.
Galeria
-

Broca para furar aço inox -

Broca para furar aço inox -

Broca Para Furar Aço - RETOEDU
