Qualidade De Um Produto

Como controlar a qualidade na prática
A maioria das empresas trata controle de qualidade como um departamento separado, o que cria um problema óbvio: a produção segue seu ritmo e a qualidade entra só no final para aprovar ou reprovar. Isso gera retrabalho constante e produtos que já nasceram fora da especificação. O jeito que funciona de verdade é integrar verificação de qualidade em cada etapa do processo, não apenas na saída. A gente chama isso de qualidade de um produto, mas na prática significa muito mais do que verificar se o item final está ok. Significa definir tolerâncias aceitáveis antes de produzir, monitorar variáveis durante o processo e ter dados reais para tomar decisões. Sem dados, você está só chutando.
Qualidade de um produto: o que realmente importa medir
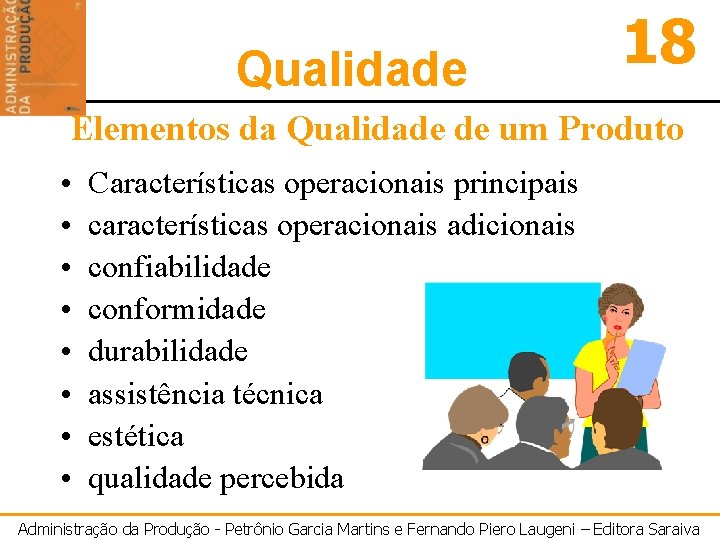
Precisamos ser específicos aqui. Qualidade não é um sentimento. É um conjunto de características mensuráveis que o produto precisa atender para ser considerado apto. As métricas mais usadas incluem defeitos por milhão de oportunidades (DPMO), taxa de retrabalho, tempo médio entre falhas (MTBF) e capacidade do processo (Cpk). Se você não consegue colocar números em algo, não consegue controlar. No meu trabalho com linhas de montagem e processos industriais, uma coisa que sempre gera confusão é a diferença entre controle de qualidade e garantia de qualidade. Controle de qualidade é inspecionar o que já foi feito. Garantia de qualidade é projetar o processo de forma que erro seja improvável desde o início. A segunda abordagem elimina a maior parte dos problemas antes que eles existam. Quando eu chego numa fábrica e vejo muita inspeção final e pouca prevenção, sei logo onde estão os gargalos. Um caso específico que lembro bem foi com um fornecedor de componentes plásticos injetados. O produto tinha variação dimensional de 0,15mm acima da especificação em lotes inteiros. A inspeção final aceitava porque usava medição manual com paquímetro, que tem margem de erro própria. A solução não foi apertar a inspeção. Foi trocar o método de medição por um Sistema de Medição por Imagem (IMS), que reduziu a variabilidade da medição em cerca de 80%. O problema nunca foi o processo de injeção em si. Era a forma como estávamos verificando se estava bom.
Isso me leva a uma regra simples mas que muita gente ignora: antes de qualquer discussão sobre qualidade, você precisa fazer um estudo de capacidade do sistema de medição (MSA). Se o equipamento de medição tem variabilidade maior que 10% da tolerância, seus dados de qualidade não confiáveis. Ponto final. E eu vi muita gente trabalhar com calibres gastos e ferramentas de medição danificadas sem perceber. Outro ponto importante é o Cpk. Capacidade de processo com índice de 1,33 é o padrão da indústria para processos estáveis. Menos que isso significa que uma parte significativa da produção vai ficar fora da especificação. Mas o que poucas pessoas levam em conta é que Cpk alto não adianta se o processo não estiver sob controle estatístico. Você pode ter um Cpk bonito numa média que esconde oscilações enormes. O gráfico de controle (Xbar-R) é obrigatório antes de calcular qualquer índice de capacidade.

Passo a passo para implementar um sistema básico de qualidade
Vamos ao que dá para fazer sem depender de consultores caros. O primeiro passo é mapear todas as especificações do produto em termos que possam ser medidos. "Acabamento bom" não é especificação. "Rugosidade superficial de Ra 0,8 micrômetros com desvio máximo de 0,2" é especificação. Quanto mais concreta a exigência, mais fácil fiscalizar. O segundo passo é definir como cada especificação será verificada. Qual instrumento usar, em que frequência, quem faz a medição, qual a tolerância aceitável para o próprio ato de medir. Documentar isso num Plano de Inspeção evita que cada operador decida como quer medir e gere resultados diferentes pro mesmo produto. Depois vem a coleta de dados. Planilha ou software de SPC (Controle Estatístico de Processo), tanto faz. O importante é registrar cada medição com data, lote, operador e condições do processo. Dados sem contexto não servem pra nada. Eu já vi planilhas com centenas de medições e nenhuma indicação de qual máquina ou turno produziu aquele lote. Quando surge um problema, esses dados viram papel de parede.
O quarto passo é estabelecer regras de ação. O que fazer quando um ponto sai da zona de controle? Quem autoriza parar a linha? Qual é o procedimento de correção? Ter regras escritas evita a reação emocional do tipo "vai que passa" ou "para tudo agora". Decisão baseada em regra é decisão rápida e consistente. O quinto passo, e talvez o mais difícil, é fechar o loop. Quando um não conforme é encontrado, precisa haver análise de causa raiz, ação corretiva, verificação de eficácia e, idealmente, atualização do processo para que o erro não se repita. A grande maioria das empresas para na análise de causa raiz. Não fecha com ação corretiva implementada e verificada. O problema volta semana que vem. Uma ferramenta útil nessa fase é o plano de ação com prazos, responsáveis e critério de aceite. Sem prazo, viram tarefas que ficam pendentes. Sem responsável, ninguém assume. Sem critério de aceite, ninguém sabe quando está resolvido. Três coisas simples que fazem diferença.
Erros comuns que atrasam a qualidade de um produto
O erro mais frequente é definir requisitos de qualidade só com base no que o cliente pediu. O cliente pede, mas às vezes não sabe o que precisa. Ou pede algo que parece razoável mas é tecnicamente inviável com o processo atual. O papel da área de qualidade é traduzir a necessidade do cliente em especificações técnicas coerentes com a capacidade do processo. Outro erro comum é tratar todo não conforme como problema de produção. Às vezes o problema tá no projeto, na especificação do material, na escolha do fornecedor ou na manutenção dos equipamentos. Eu já passei por situações onde a "defeitos de fabricação" eram na verdade desgaste de ferramenta não previsto no plano de troca. O custo de trocar a ferramenta a cada 500 peças era maior pro gerente do que aceitar as paradas forçadas. Questão de matemática simples que raramente é considerada. Também vale mencionar que certificados ISO não resolvem problemas de qualidade por si só. A ISO 9001 estabelece um sistema de gestão, mas sistema bem documentado e sistema que funciona são coisas diferentes. Já vi fábricas com certificação ISO impecável no papel e produtos reprovados em inspeção de cliente com frequência. O documento bonito não substitui o controle efetivo do processo.

Se você está começando do zero ou quer ajustar um sistema que não funciona, o caminho mais rápido é focar nos 20% dos problemas que causam 80% dos não conformes. Diagrama de Pareto resolve isso em uma tarde de trabalho. Anotar todos os tipos de defeito num mês, agrupar por categoria e classificar por frequência. Geralmente dois ou três tipos de defeito explicam a maior parte dos rejeitos. Resolva esses primeiro, esqueça os demais por enquanto. Dica prática sobre instrumentos de medição: mantenha um calendário de calibração rigoroso. Cada ferramenta fora da calibração introduz erro sistemático que ninguém detecta porque não há referência. Um paquímetro com trava frouxa ou uma trena esticada pode gerar desvios de milímetros sem que ninguém perceba até o produto chegar no cliente. Calibração anual é o mínimo. Para instrumentos de uso frequente, semestral é mais seguro. A parte mais chatinha da qualidade é a documentação. Fichas de inspeção, relatórios de não conformidade, registros de calibração, procedimentos operacionais padronizados. Tudo isso parece burocracia até você precisar provar que o processo era controlado quando surge uma reclamação de cliente ou uma auditoria. Manter a documentação atualizada economiza horas de trabalho reativo e evita constrangimentos desnecessários.
Se o custo de um sistema SPC completo não cabe no orçamento, comece com planilha. Excel ou Google Sheets funcionam perfeitamente para acompanhar gráficos de controle simples. Quando o volume de dados ou a complexidade dos processos exigir mais, aí sim vale avaliar softwares dedicados. Mas não espere a planilha não dar mais conta para começar a controlar. Começar com o básico melhor que nunca começar. Resumindo o essencial: defina especificações mensuráveis, meça com instrumentos adequados e calibrados, monitore com gráficos de controle, aja com base em dados e feche o ciclo com ações corretivas verificadas. O resto é detalhe que varia de empresa pra empresa.
Galeria
-
Definição de Qualidade e suas ferramentas -
Qualidade 18 Definies de Qualidade Transcendental Focada no -

Os 5 principais modelos de relatório de qualidade com amostras e exemplos

