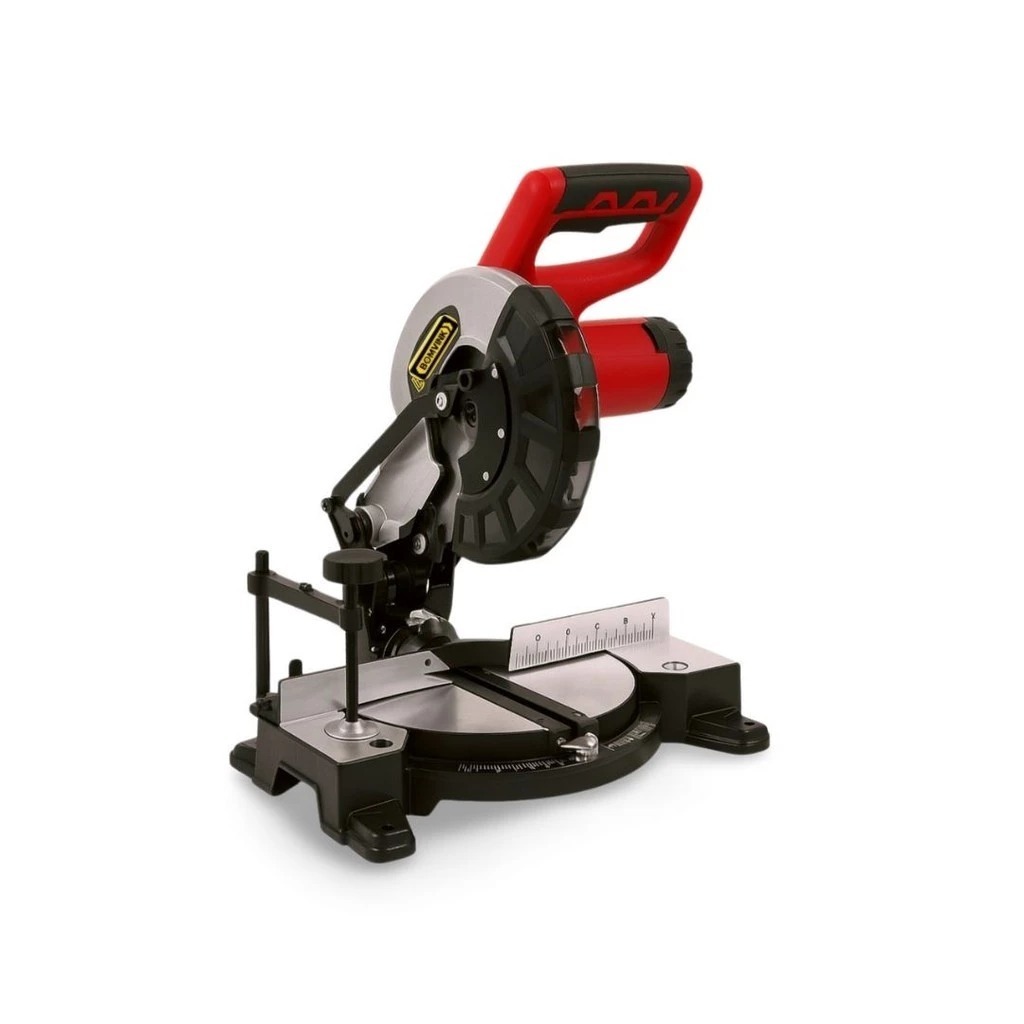
Serra Esquadria De Aluminio

Como funcionam as serras de corte de perfis de alumínio e por que a maioria dos erros começa aqui
A serra esquadria de aluminio é uma ferramenta de corte angular projetada especificamente para perfis de alumínio estrutural, esquadrias de janelas, portas e painéis. Ela se diferencia das serras convencionais porque combina uma mesa basculante com guias paralelas que permitem cortes em 45, 60, 90 e 135 graus com precisão de até 0,5 milímetro. O mecanismo é simples na teoria, mas na prática exige ajustes finos que muitos profissionais ignoram até cometerem o primeiro erro caro. É basicamente uma serra circular de mesa com sistema de guia linear, lâmina específica para metais não ferrosos e, nas versões mais completas, cabeçote oscilante e avanço pneumático ou hidráulico. O nome vem do português e é amplamente usado no setor de esquadrias e siderurgia. A máquina existe para substituir o corte com esquadria manual e serra circular de mão, que gera variabilidade e desperdício de material. Um corte bem feito nessa máquina leva entre 8 e 12 segundos por peça. Um corte manual bem feito, se existir, leva pelo menos 45 segundos e ainda assim varia. A primeira coisa que todo mundo esquece de verificar é o alinhamento da lâmina em relação ao guia de avanço. Se a lâmina não estiver perpendicular ao plano da mesa no corte de 90 graus, todos os cortes em ângulo herdam esse erro. Eu tive um caso em que uma obra inteira de esquadrias de alumínio perdeu 3 milímetros no encaixe dos cantos por causa disso. A correção foi feita com uma placa de aço retificada apoiada contra a lâmina, medindo a folga em quatro pontos. Ajustei os parafusos do coluna até que a folga fosse inferior a 0,1 mm em todos os pontos. Levei 20 minutos. A reconversão dos perfis teria levado dois dias.
Verifique também o estado dos rolos de avanço. Eles pressionam o perfil contra o guia lateral durante o corte. Se estiverem gastos ou descalibrados, o perfil treme e a superfície de corte fica ondulada. Substitua os rolos a cada seis meses em regime de uso médio, ou a cada três meses se a máquina operar oito horas por dia ou mais. O custo de um jogo de rolos novos gira em torno de 80 a 150 reais. O custo de uma peça reprovada por mau acabamento pode ultrapassar 400 reais em material de alumínio 6063.
Escolha da lâmina e parâmetros de corte
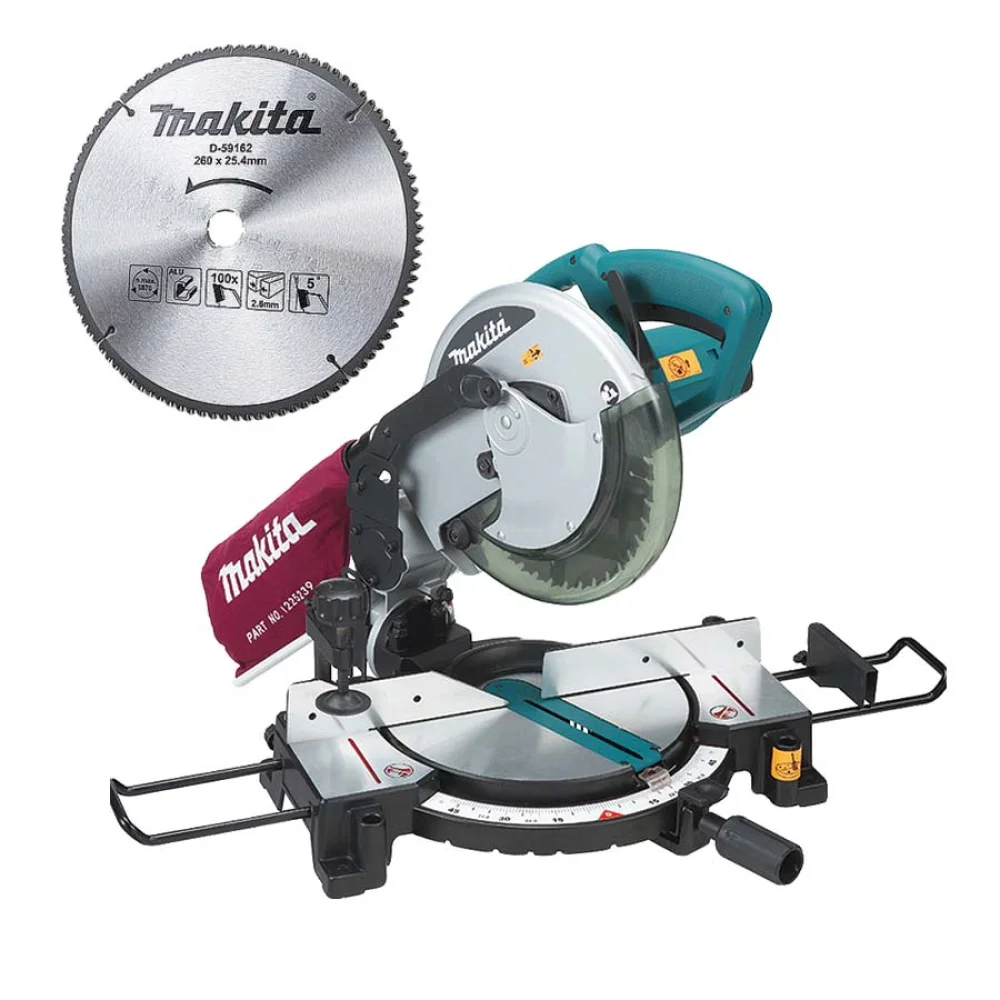
A lâmina deve ter dentes de carboneto de tungstênio com geometria específica para alumínio. O ângulo de avanço dos dentes costuma ser de 0 a 5 graus, com afiação em formato de cunha positiva. Lâminas com dentes alternados ou com separadores de chip geram melhor evacuação de cavaco. O diâmetro mais comum varia entre 300 e 350 mm, com furo de eixo de 25,4 mm ou 30 mm. Os parâmetros de corte seguem uma regra prática: velocidade de corte entre 80 e 120 m/s na periferia da lâmina, avanço linear entre 0,05 e 0,15 mm por dente. Para perfis de parede grossa, use avanço mais lento. Para perfis de parede fina, como os de vedação, use avanço rápido para evitar deformação térmica. O segredo é que o alumínio derrete a cerca de 660 graus Celsius, e o atrito da lâmina mal afiada ou girando devagar pode elevar a temperatura local acima disso, causando aderência de cavaco na face de corte. Isso se chamaBuilt-up edge, e destrói o acabamento em segundos. Um detalhe que quase ninguém menciona: usar fluido de corte é opcional, mas altamente recomendável para perfis de secção complexa. Um spray de óleo solúvel diluído a 10% reduz a temperatura de corte em cerca de 30%, prolonga a vida útil da lâmina em até 40% e melhora o acabamento superficial. O custo do fluido é irrisório comparado ao custo de repor lâminas prematuramente.
Montagem e medição dos corte em ângulo
Para formar um canto de 90 graus em uma estrutura retangular, cada peça precisa ser cortada em 45 graus. Parece óbvio, mas o erro mais frequente é somar os ângulos de forma errada quando se trabalha com perfis de paredes desiguais ou perfis compostos. Se o perfil tem uma parede mais espessa que a outra, o plano de referência da esquadria deve estar apoiado na face mais larga, senão o ângulo real do corte compensa a diferença e o encaixe fica com folga de um lado e aperto do outro. Na prática, eu uso um transferidor digital de alta precisão acoplado ao cabeçote da serra. Ele permite leitura em incrementos de 0,1 grau. Calibro antes de cada lote de produção. Se o lote tiver mais de 50 peças, faço uma verificação intermediária a cada 25 peças porque a vibração acumulada pode deslocar o zero do equipamento. Perdi um pedido de 200 caixilhos uma vez por não fazer essa verificação no meio do processo. As esquadrias ficaram com os cantos abrindo 1,5 grau a mais do que o especificado, e o cliente rejeitou tudo.
Segurança e limitações reais
O alumínio produz cavacos quentes e afiados que voam durante o corte. Óculos de proteção e luvas resistente a corte são obrigatórios, não recomendações. O ruído também é subestimado: uma serra esquadria opera entre 95 e 105 dB(A) sem proteção. Usar protetores auriculares reduz a exposição em cerca de 15 dB, o que faz diferença clínica a longo prazo. Limitações importantes: essa máquina não corta perfis de aço ou ferro. A lâmina específica para alumínio superaquece e danifica rapidamente se usada em materiais ferrosos. Também não é adequada para perfis com largura superior a 200 mm em cortes em bisel, a menos que a máquina tenha especificação explícita para isso. Para perfis muito largos, o correto é usar serra fita ou serra circular de mesa com guia de bancada.
Manutenção preventiva que evita parada
Limpe o guia linear a cada final de turno com pano seco e leve quantidade de óleo lubrificante. Resíduos de alumínio aceleram o desgaste dos mancais. Verifique a tensão da correia de transmissão mensal. Se houver folga visível ou ruído de batida durante a aceleração, ajuste ou substitua. Troque o óleo do redutor hidráulico a cada 6 meses, independentemente do uso, porque a degradação do lubrificante acontece por oxidação mesmo com a máquina parada. Se o sistema de avanço pneumático apresentar quedas de pressão, verifique selos e conexões antes de chamar assistência. Muitas vezes o problema é uma mangueira com microtrincas que perde pressão lentamente. Substitua a mangueira e o problema resolve. Chamado técnico externo custa entre 300 e 600 reais por visita, sem contar o tempo de parada da máquina.

Alternativas quando a serra esquadria não é viável
Se o volume de produção é baixo, abaixo de 20 cortes por dia, uma esquadria manual com serra circular portátil de qualidade pode ser economicamente mais sensata. O investimento inicial cai para cerca de 15% do custo de uma serra esquadria profissional, e o tempo por corte aumenta para cerca de 2 minutos. A precisão cai para aproximadamente 1 mm, o que é aceitável para projetos residenciais simples mas não para fachadas ou esquadrias comerciais. Para cortes em lote único com geometria complexa, usamos hoje em dia serras CNC controladas por software, que eliminam a variabilidade humana completamente. O custo horizontal é alto, mas o retorno se paga em três a seis meses em produções acima de 100 peças por semana.
Galeria
-
SERRA DE ESQUADRIA JANELA PORTA ALUMINIO BATERIA LÍTIO 21V S/ FIO BOM ... -

Bancada de Alumínio para Serra Esquadria - MAKITA-WST06 -

Bancada de Alumínio para Serra Esquadria - MAKITA-WST06