Como montar um sistema de produção industrial que realmente funciona
A maioria das fábricas que eu vejo tem planilhas bonitas no computador, mas na prática o chão de fábrica não obedece a elas. Eu trabalhei em uma unidade de manufatura de componentes eletrônicos onde o sistema de produção industrial estava documentado em um manual de 200 páginas com fluxogramas coloridos, mas o fluxo real era outro completamente. As peças chegavam à área de montagem e ficavam paradas em média 4 horas antes de serem processadas, embora o tempo de ciclo declarado no painel fosse de 15 minutos por lote.
O problema começou quando resolvi rastrear manualmente um lote específico. Eu segui uma paleta de capacitores de cerâmica — o item 47 da linha C — e percebi que ela passava por três estações sem ser realmente trabalhada em nenhuma delas. Só estava sendo "movimentada" como se estivesse sendo processada. A diferença entre movimento e processo é o que separa uma fábrica que entrega no prazo daquela que vive de prazos alterados.
Definindo o sistema de produção industrial na prática
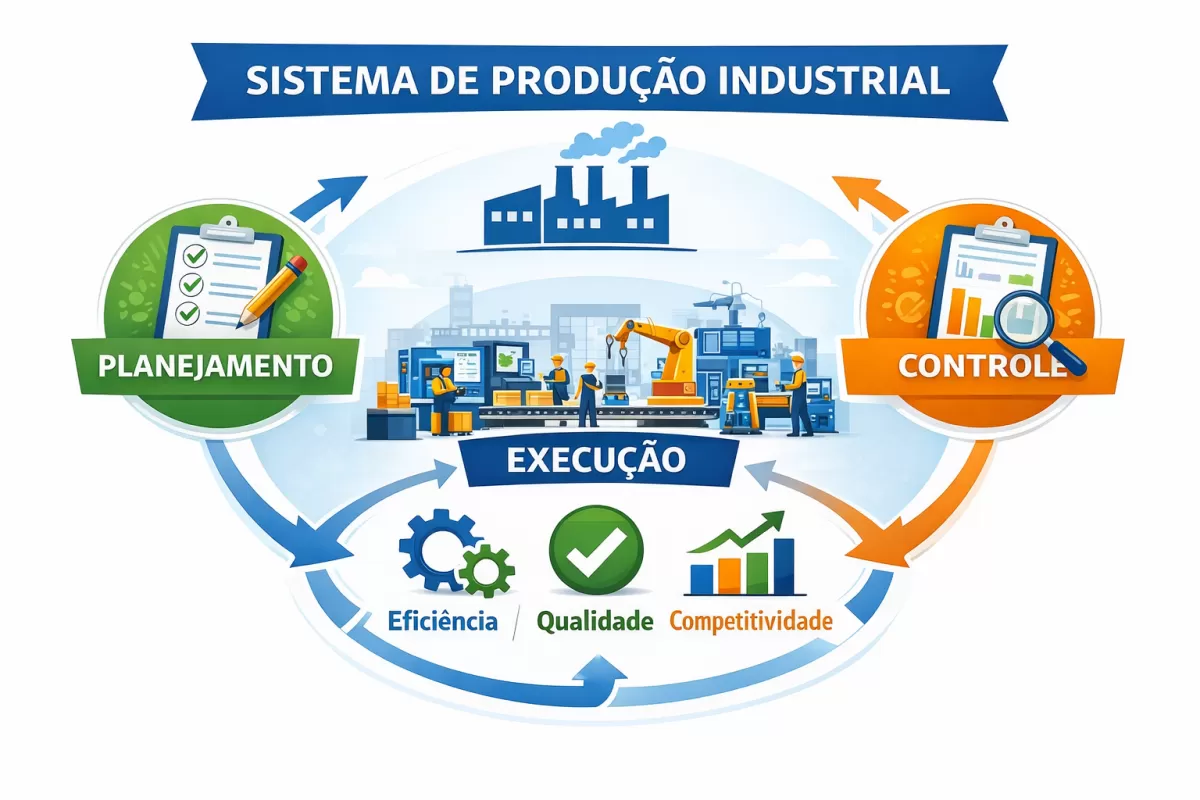
Um sistema de produção industrial não é o ERP instalado nem o software de gestão que a diretoria comprou. É a rede real de decisões que determinam quando uma peça começa a ser transformada, quanto tempo ela leva entre duas operações e quem decide parar a linha quando algo dá errado. Na teoria, tudo isso está mapeado. Na prática, os desvios acontecem o dia todo.
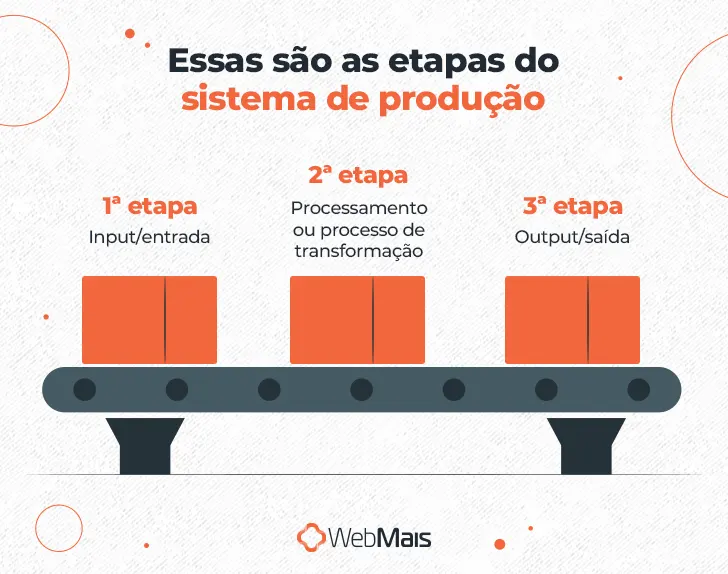
Os elementos centrais são os mesmos que sempre usei: matérias-primas que entram, transformação física ou química, produtos que saem, e informações que fluem em ambas as direções. O que varia é a velocidade do fluxo de informações. Em uma fábrica enxuta, a informação viaja mais rápido que a peça. Em uma fábrica tradicional, a peça anda e a informação fica para trás.
Mapeamento do fluxo real de produção
A primeira coisa que eu faço ao entrar numa nova operação é ignorar os painéis eletrônicos e os gráficos de OEE. Eles são construídos para impressionar, não para informar. Eu monto uma planilha simples com as seguintes colunas: código do produto, sequência de operações, tempo declarado na folha de rota, tempo real medido no relógio, e tempo de espera entre operações.
Em minha experiência com linhas de produção automatizada de placas de circuito impresso, encontrei um problema específico que ninguém conseguia resolver. O throughput da linha de ref soldagem era de 1.200 placas por hora conforme o fabricante, mas na prática atingíamos 780 placas por hora consistentemente. A diferença parecia estar nos alimentadores automáticos. Troquei os alimentadores, calibrei novamente, testei por uma semana inteira. Nada mudou.
O workaround veio de uma observação banal: estavam alimentando as placas com a orientação errada. O alimentador estava as placas de canto, mas o sensÓrico óptico só detectava presença, não orientação correta. Quando a placa entrava 2 graus torta, o processo de soldagem falhava em 12 pontos de conexão, e a inspeção posterior rejeitava o lote inteiro. A perda não estava no equipamento, estava no alinhamento. Corrigir isso reduziu o throughput de 780 para 1.050 placas por hora em dois dias de trabalho.
Técnica de medição de tempos reais
Para medir tempos de ciclo reais, eu uso um cronômetro simples e observo diretamente. Existem softwares caros que dizem medir throughput, mas eles coletam dados do PLC e dos sensores instalados, não da realidade física. Um sensor de presença pode registrar que uma peça passou, mas não informa se ela foi processada ou apenas movimentada.
O tempo de ciclo teórico declarado pelo fabricante é útil como referência inicial, mas raramente reflete a realidade operacional. Eu recomendo medir durante pelo menos três turnos completos de trabalho, incluindo paradas programadas e não programadas. Uma média calculada sobre cinco dias úteis tende a ser mais confiável que uma única medição pontual.
Em linhas de montagem manual, a variação humana é menor do que em linhas automatizadas porque o operador ajusta a velocidade conforme a demanda. Em linhas robóticas, a rigidez é maior, mas a consistência também é maior quando tudo funciona corretamente. O problema é que "tudo funcionar corretamente" é exceção, não regra.
Bottleneck e teoria das restrições
A teoria das restrições, desenvolvida por Goldratt nos anos 1980, aplica-se perfeitamente a qualquer sistema de produção industrial moderno. O gargalo determina a capacidade total da linha. Tudo o que acontece fora do gargalo é ilusão de produtividade.
Eu já vi gerentes de produção celebrarem o aumento de eficiência de uma estação que não era o gargalo. A estação trabalhava a 95% da capacidade teórica, enquanto o gargalo estava em 62%. O resultado: estoque acumulado antes do gargalo crescia 40% a cada semana, e o lead time total dobrava em dois meses. A solução não era aumentar a velocidade da estação eficiente, era equilibrar o fluxo para o gargalo.
O conceito de exploit, elevate e subordina funciona assim: primeiro explora a capacidade existente do gargalo sem investimento, depois eleve sua capacidade com pequenas melhorias, e finalmente subordine todas as outras estações ao ritmo do gargalo. Muitos gestores invertam essa ordem, começando por investimento em expansão do gargalo sem verificar se ele realmente é o limitador.
Aplicações práticas em diferentes segmentos
No segmento de manufatura contínua, como celulose e papel, o sistema de produção industrial opera 24 horas por dia com paradas programadas de manutenção preventiva. A variabilidade é baixa, mas o custo de uma parada não programada é extremamente alto.
Já em manufatura discreta de alta mistura, como componentes automotivos personalizados, a variabilidade é alta e o sistema precisa ser flexível. O desafio não é manter a velocidade constante, é adaptar o fluxo às demandas variáveis sem perder controle da qualidade.
Em produção por lote de produtos farmacêuticos, o sistema de produção industrial precisa atender a rigorosas exigências de rastreabilidade e validação. Cada lote é único, cada lote precisa ser documentado, e cada lote precisa ser liberado antes do próximo iniciar. A burocracia é real, mas necessária quando se trata de saúde pública.
Indicadores que realmente importam
OEE (Eficiência Global do Equipamento) é o indicador mais usado e mais mal compreendido. Ele combina disponibilidade, performance e qualidade em uma única métrica. Na prática, um OEE de 75% parece bom em planilhas, mas esconde perdas de 25% que podem ser significativas financeiramente.
Eu recomendo acompanhar o OEE por produto, não apenas por linha. Uma linha pode ter OEE médio de 72%, mas dois produtos podem ter OEE de 88% enquanto outros três estão em 55%. A média esconde a realidade.
Outro indicador subutilizado é o tempo de setup entre produtos diferentes. Em linhas flexíveis, o setup pode representar 30% do tempo disponível. Reduzir setups com técnicas SMED (Single Minute Exchange of Die) costuma gerar retorno mais rápido que investimentos em equipamentos novos.
Gestão visual e andon no chão de fábrica
O sistema andon original, desenvolvido pela Toyota nos anos 1950, era uma corda física que qualquer operador puxava quando encontrava um problema. Hoje existem painéis eletrônicos que mostram status em tempo real, mas a filosofia permanece a mesma: qualquer pessoa na linha pode parar a produção quando identificar uma anomalia.
O problema comum é que muitos sistemas andon instalados viram decoração. Os operadores têm medo de puxar o andon por medo de represália, ou o andon é puxado mas ninguém age rapidamente. Um andon sem resposta rápida é pior que nenhum andon, porque gera confiança zero.
Eu sugiro implementar andon com regra clara: se o andon for puxado e não houver resposta em 5 minutos, o supervisor deve ir pessoalmente ao local. Sem exceções. Isso transforma o andon de símbolo em ferramenta.
Ferramentas digitais para acompanhamento
MES (Manufacturing Execution System) são softwares que conectam o chão de fábrica ao ERP. Eles capturam dados em tempo real, rastreiam lotes, e geram relatórios de performance. Existem dezenas de fornecedores no mercado, desde soluções enterprise até plataformas open source.
Um MES bem implementado reduz o tempo de coleta de dados de horas para minutos. Um MES mal implementado vira mais uma planilha eletrônica cara que ninguém usa. A diferença está em definir claramente o que se quer medir antes de instalar qualquer software.
Eu recomendo começar com métricas simples: quantidade produzida por hora, tempo de parada por motivo, e taxa de defeito por lote. Depois que essas métricas estão estáveis e confiáveis, expanda para indicadores mais sofisticados.
Integração com IoT e industrial internet of things
Sensores IoT monitoram vibração, temperatura, umidade, pressão, e fluxo em equipamentos críticos. Os dados podem ser agregados em dashboards em tempo real. O valor real não está nos dados coletados, está nas decisões tomadas com base neles.
Um problema frequente que eu encontrei em fábricas com sensores IoT instalados: os dados fluem, mas ninguém olha. Sensores foram instalados em 45 equipamentos, gerando milhares de pontos de dados por segundo, mas o gerente de manutenção só acessava o sistema quando já era tarde. A retenção de dados por três anos gerava custo de armazenamento desnecessário sem gerar insight acionável.
A solução foi implementar alertas automáticos por threshold. Quando uma variável crítica sai da faixa normal, um alerta é enviado diretamente para o responsável. Isso reduziu o tempo de resposta de problemas em média de 4 horas para 25 minutos no meu caso.
Manutenção preditiva versus corretiva
Manutenção corretiva é quando se conserta após a falha. Manutenção preventiva é quando se troca peças por calendário. Manutenção preditiva é quando se monitora condição real do equipamento e se age antes da falha.
Em equipamentos críticos, como compressores de ar e bombas de processo, a manutenção preditiva com análise de vibração e termografia pode prevenir falhas com 90% de antecedência. O custo inicial é alto, mas o retorno é mensurável em redução de paradas não programadas.
Eu particularmente evito manutenção preditiva em equipamentos de baixo critério. Monitorar vibração em um motor de 2 CV que opera 4 horas por dia gera mais custo que benefício. O importante é classificar equipamentos por criticidade antes de decidir a estratégia de manutenção.
Capacitação da força de trabalho
Um sistema de produção industrial funciona tão bem quanto as pessoas que o operam. Treinamento cross-functional permite que operadores cubrem ausências sem perda de produtividade. Polivalência reduz dependência de indivíduos únicos.
Em uma fábrica de embalagens que eu visitei, três operadores conheciam o processo completo de laminação. Quando dois faltaram simultaneamente, a linha parou por 6 horas enquanto aguardavam substitutos. Um programa de treinamento estruturado foi implementado em seguida, com metas claras de certificação por operação. Em quatro meses, a polivalência havia dobrado.
Desafios comuns e como superá los
Um problema frequente é a resistência à mudança. Operadores experientes muitas vezes se apegam a métodos estabelecidos e veem novas ferramentas como ameaça. O segredo é envolver os operadores no processo de melhoria, não apenas impor mudanças de cima para baixo.
Outro desafio comum é a falta de dados confiáveis. Sistemas legados geram dados inconsistentes, planilhas desatualizadas, e informações conflitantes. Antes de implementar qualquer ferramenta nova, é necessário limpar e consolidar os dados existentes.
Eu pessoalmente encontrei uma situação em que dois sistemas ERP concorrentes coexistiam na mesma fábrica por cinco anos. O financeiro usava um, a produção usava outro. As planilhas de custo eram diferentes, os estoques relatados diferiam em 15%. A integração real só aconteceu após auditoria física completa e reconciliação manual de todos os itens.
Otimização contínua e melhoria gradual
Kaizen, o conceito japonês de melhoria contínua, aplica se perfeitamente a qualquer sistema de produção industrial. Pequenas melhorias diárias, feitas por todos os envolvidos, geram resultados acumulados superiores a grandes investimentos pontuais.
O formato clássico é o PDCA: Plan, Do, Check, Act. Planejar a mudança, executar em pequena escala, verificar os resultados, e agir baseado no que funcionou. Em ciclos de 30 dias, é possível implementar e validar melhorias significativas sem disrupção operacional.
Eu recomendo começar com uma única célula de produção. Implementar melhorias, medir resultados, e então escalar para outras células. Tentar melhorar toda a fábrica simultaneamente gera caos e resistência desnecessária.
Custos e retorno sobre investimento
Um sistema de produção industrial maduro pode reduzir custos operacionais em 15 a 30% em dois a três anos. A redução vem de múltiplas fontes: menos desperdício, melhor utilização de capacidade, menor retrabalho, e redução de estoque.
O investimento inicial varia conforme o tamanho da operação. Para uma fábrica média com 50 operadores e 10 linhas de produção, o investimento em consultoria, treinamento, e ferramentas básicas gira em torno de 80 a 150 mil reais, com payback típico de 12 a 18 meses.
Para operações maiores, com 200 ou mais operadores e sistemas MES integrados, o investimento inicial pode ultrapassar 500 mil reais. O retorno é proporcional, mas o período de payback tende a ser mais longo devido à complexidade de implementação.
Bibliografia e recursos adicionais
A leitura clássica sobre o tema é The Goal, de Eliyahu Goldratt, que apresenta a teoria das restrições através de uma narrativa ficcional. Prático, direto, e facilmente aplicável.
Outra referência fundamental é Working Backwards, de Colin Bryar e Bill Carr, que detalha os processos de manufatura da Amazon. Apesar de focado em e-commerce, os princípios se aplicam igualmente a operações físicas.
Para quem busca materiais técnicos mais específicos, existem normas ISO relacionadas a gestão da qualidade e sistemas de produção que oferecem frameworks reconhecidos internacionalmente.
Conclusão prática
Montar um sistema de produção industrial eficaz exige paciência, observação direta, e disposição para ajustar conforme a realidade mostra. Ferramentas ajudam, mas não substituem o julgamento humano. A indústria continua evoluindo, mas os princípios fundamentais permanecem os mesmos há décadas.
O diferencial competitivo não está na tecnologia mais avançada, mas na capacidade de implementar e manter sistemas que funcionam de forma consistente. Empresas que dominam essa arte tendem a sobreviver e prosperar, independentemente de mudanças tecnológicas ou econômicas.
Eu tenho visto fábricas que adotam as práticas corretas se recuperarem de crises que eliminariam concorrentes menos preparados. A resiliência operacional é construída dia após dia, através de decisões consistentes e melhoria contínua.
Galeria
Sistema De Produção Industrial - FDPLEARN
Sistema de controle de produção industrial – como escolher? – Quero ...
Sistema de Produção Industrial: Como Reduzir Desperdícios e Aumentar a ...
Sistema de produção: o que é, como funciona e como implantar | Blog ...
Sistema de Produção: saiba o que é e como implantar