Sistema Possivel E Determinado
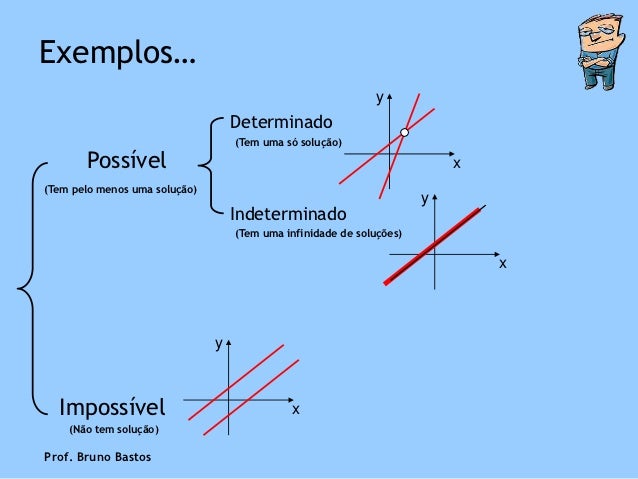
O que é sistema possível e determinado na prática
Este é um método de planejamento da produção que muitos gestores desconhecem em profundidade, mas que resolve um problema real: conciliar a capacidade instalada com a demanda planejada sem depender exclusivamente de planilhas que nunca funcionam direitinho. O sistema possível e determinado serve exatamente para isso. Ele define o que é viável produzir dentro das restrições atuais e o que deve ser efetivamente determinado como plano de execução. O processo começa com o mapeamento de todas as capacidades disponíveis. Você lista máquinas, turnos, mão de obra e materiais. Em seguida, cruza esses dados com a demanda real ou estimada. O resultado é um plano que mostra quantas unidades são possíveis de fabricar sem ultrapassar nenhum gargalo. Depois, determina-se o que realmente será feito, considerando prioridades comerciais, prazos e compromissos contratuais. O cálculo em si é simples. Você pega a capacidade horária de cada recurso, subtrai paradas programadas e mantimentos não planejados, e divide pelo tempo unitário de fabricação de cada produto. O sistema possível e determinado exige que esse cálculo seja feito de forma iterativa, porque a restrição de um recurso pode desequilibrar todo o plano. Um engenheiro de produção costuma repetir o cálculo duas ou três vezes antes de chegar a um resultado estável.
Na minha experiência, o maior erro é tratar esse processo como um evento único. Empresas que revisam o sistema possível e determinado apenas uma vez por mês acabam gerando planos que já estão desatualizados na semana seguinte. A frequência ideal depende do volume devariações no seu cenário. Para indústrias com alta variedade de produtos, fazer uma atualização quinzenal reduz drasticamente o desvio entre o planejado e o realizado.
Um problema real que encontrei e como resolvi
Trabalhei com uma fábrica de componentes eletrônicos onde o sistema possível e determinado apresentava um desvio persistente de 18% entre o que o plano indicava e o que saía da linha. A causa parecia ser a falta de consideração sobre tempos de setup entre lotes de produtos diferentes. O plano tratava todos os produtos como se tivessem o mesmo tempo de preparação, o que estava completamente errado. A solução foi incluir uma matriz de setup no cálculo. Cada transição entre produtos recebeu um tempo real baseado em registros históricos, e o sistema possível e determinado passou a considerar essa variável como restrição adicional. O desvio caiu para cerca de 4% em dois meses. Nada revolucionário, apenas um ajuste que deveria ter sido feito desde o início.

Dicas práticas para implementar sem errar
Comece com dados reais. Planilhas bonitas com númerosinventados geram resultados que parecem confiáveis mas são inutilizáveis na prática. Antes de construir qualquer sistema possível e determinado, passe pelo menos uma semana coletando tempos reais de produção, paradas registradas e índices de desperdício do chão de fábrica. Use software de apoio, mas não dependa cegamente dele. Ferramentas como o Odoo ERP, o TOTVS Protheus ou até mesmo modelos bem estruturados no Excel facilitam o cálculo, mas nenhuma ferramenta substitui a validação dos dados de entrada. Um erro de digitação em uma única célula pode alterar drasticamente o resultado do sistema possível e determinado. Mantenha um registro de desvios. Anote toda diferença entre o planejado e o executado. Esse histórico é o que permite refinar continuamente os parâmetros do sistema. Sem esse registro, você estará sempre recalculando do zero e nunca terá precisão crescente ao longo do tempo.
O que esse método não faz bem
O sistema possível e determinado tem limitações claras. Ele funciona muito bem para ambientes de produção contínua ou em série, com produtos estabilizados e demandas previsíveis. Não é adequado para operações artesanais, onde cada pedido tem especificações únicas e imprevistas. Também apresenta dificuldades sérias quando há múltiplas variáveis concorrentes sem priorização definida, como em fábricas que recebem pedidos urgentes sem nenhum critério de classificação prévia. Outro ponto fraco é a sensibilidade a mudanças bruscas na demanda. Se o mercado sofrer uma variação significativa em poucos dias, o sistema possível e determinado precisa ser recalibrado rapidamente. Caso contrário, o plano rapidamente se torna irrelevante. Alguns gestores preferem nesse cenário recorrer a abordagens mais ágeis, como o planejamento colaborativo com fornecedores ou o uso de sistemas MRPII que integram demanda e suprimento em tempo real. Se você busca recursos para implementar o sistema possível e determinado, documentação técnica e manuais de operações podem ser encontrados em publicações da Abepro e em artigos de revistas especializadas em engenharia de produção. A base conceitual original está em livros de pesquisa operacional aplicada à gestão de produção, como os trabalhos de autores brasileiros que desenvolveram variações específicas para a realidade industrial nacional.
Galeria
-

Resumo de Sistema de Equações! Resolução, Métodos e Exemplos! -
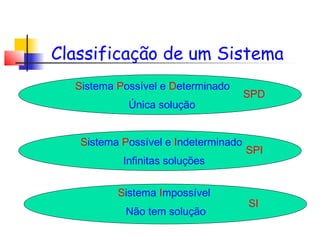
018345 sistema linear | PPT -
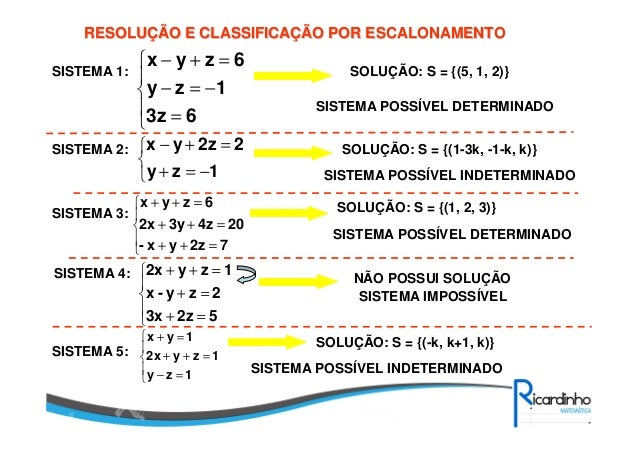
Matrizes determinantes-sistemaslineares -

Análise gráfica de sistemas lineares
