Sistemas Flexíveis De Manufatura

Implementando sistemas flexíveis de manufatura no chão de fábrica
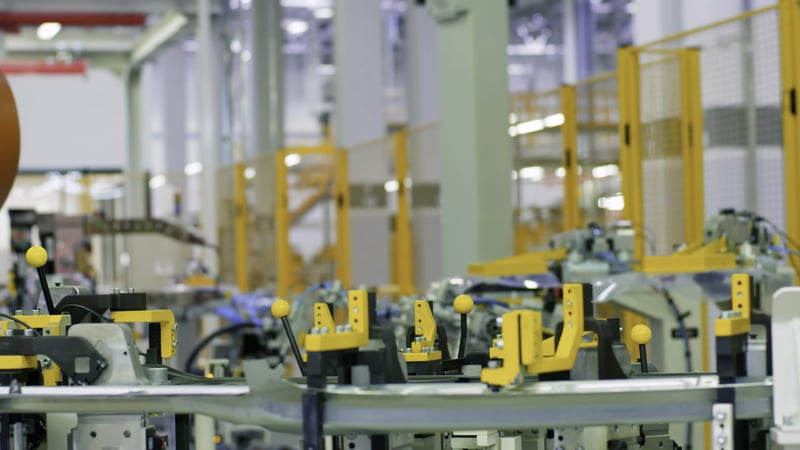
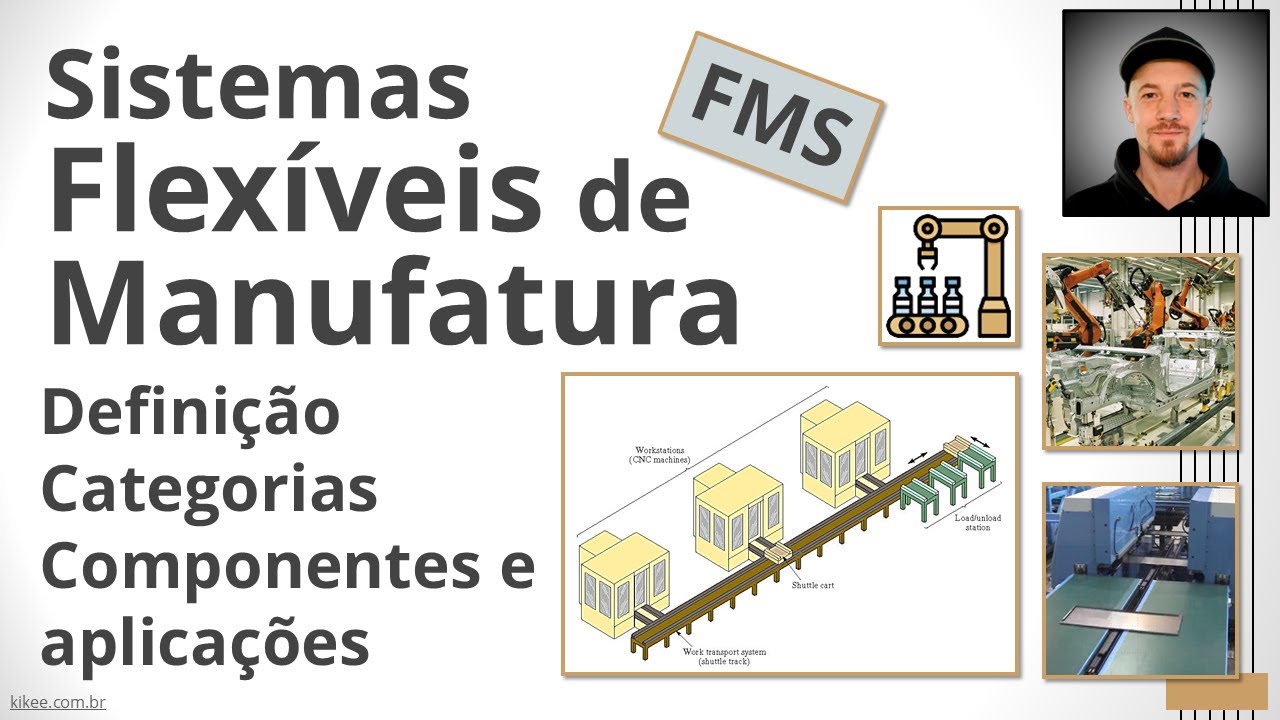
A maioria das empresas que tenta implantar sistemas flexíveis de manufatura erra no planejamento da integração, não na escolha dos equipamentos. Já vi duas linhas de montagem serem descontinuadas porque o sistema de controle não conseguia sincronizar os tempos de ciclo entre CNCs de fabricantes diferentes. O problema raramente é o hardware em si. Sistemas flexíveis de manufatura consistem basicamente em células de produção interconectadas por um sistema de transporte automatizado, controladas por um software integrador capaz de gerenciar múltiplas operações de usinagem, montagem ou inspeção sem intervenção humana constante. A flexibilidade vem da capacidade de reconfigurar rapidamente a sequência de produção quando há mudança na demanda ou no produto. Isso é diferente de uma linha dedicada, onde cada estação faz sempre a mesma operação.
Como configurar o fluxo de materiais na prática
O primeiro passo é mapear todos os componentes que vão passar pela célula e definir os tempos de ciclo reais de cada máquina. Não use tempos teóricos do fabricante. Eles são otimistas demais para condições reais. Eu levei três semanas apenas coletando dados de ciclo em uma célula de usinagem com quatro centros de fraisamento Haas e dois robots de carga. O tempo real era 22% maior que o especificado nos manuais, principalmente por conta de troca de ferramentas e posicionamento de peça. Depois disso, você precisa projetar o sistema de transporte. AGVs são populares, mas têm limitações sérias. Em um ambiente com muitos obstáculos dinâmicos e necessidade de precisão de posicionamento de menos de 0,5mm, esteiras modulares ou transbordo direto entre máquinas costuma ser mais confiável. Eu usei transbordadores sincronizados com controladores PLC em uma célula de montagem de componentes eletrônicos e a disponibilidade subiu de 78% para 94% em dois meses.
O software de gestão é onde tudo desmorona
A parte mais crítica é o sistema de controle de produção. MES (Manufacturing Execution System) ou SCADA precisam conversar com os controladores de cada máquina e com o sistema de transporte. A interoperabilidade é o maior gargalo. Muitas vezes você tem máquinas com protocolos diferentes: Siemens usa PROFINET, Fanuc tem seu próprio sistema de comunicação, e algumas CNCs mais antigas só têm porta serial RS-232. Você vai precisar de gateways de protocolo ou criar adaptadores customizados. Um erro comum é subestimar o tempo de programação e teste do software de integração. Em minha experiência, a programação leva cerca de 60% do tempo total de implementação. Eu trabalhei em um projeto onde a parte mecânica ficou pronta em oito semanas, mas o sistema de controle levou dezesseis semanas adicionais só para alcançar estabilidade operacional. Incluindo depuração de conflitos de rede e ajustes nos algoritmos de escalonamento. O escalonamento dinâmico é uma funcionalidade avançada que muitos sistemas não entregam de verdade. A maioria dos softwares disponíveis no mercado faz apenas roteamento fixo. Se você precisa de verdadeira flexibilidade, com reagendamento em tempo real baseado em prioridades variáveis, provavelmente vai precisar desenvolver ou configurar profundamente o sistema. Eu adaptei um scheduler open-source baseado em restrições e consegui reduzir o tempo de setup em 35% comparado ao uso de regras fixas de priorité FIFO.
Limitações que ninguém conta
Sistemas flexíveis de manufatura não são solução para tudo. Eles fazem sentido quando o volume de produção é médio e a variação de mix de produtos é alta. Se você produz centenas de milhares de unidades de um único produto, uma linha dedicada será sempre mais eficiente e barata. A flexibilidade tem custo. Cada nível de personalização aumenta o tempo de setup e reduz a taxa de produção máxima. Outro problema real é a manutenção. Uma linha tradicional com cinco estações fixas tem cinco pontos de falha conhecidos. Um sistema flexível com transporte automatizado, múltiplas CNCs, robôs e sensores pode ter vinte ou mais pontos potenciais de falha. A disponibilidade esperada é geralmente entre 85% e 92%, não 99% como muitos fornecedores promovem. Tenha um plano de manutenção preventiva rigoroso e estoque de peças críticas. Quanto ao custo, um sistema completo de média complexidade para três a cinco estações de usinagem com transporte automatizado varia entre 400 mil e 1,2 milhão de reais, dependendo da automação e do nível de integração de software. Não inclui a infraestrutura de rede industrial, treinamento da equipe ou os custos de engenharia de integração. Prepare-se para gastar pelo menos 20% a 30% do valor total em software e integração, que é a parte que mais gera dor de cabeça.
Alternativas quando FMS não compensa
Se sua operação não se enquadra no perfil ideal, considere células de manufatura tradicional com operadores polivalentes. Em muitos casos, três operadores treinados em múltiplas CNCs oferecem flexibilidade quase tão boa quanto um sistema totalmente automatizado, por uma fração do investimento. A diferença está na consistência e na capacidade de operar 24 horas sem turnos extras. Se isso não for crítico para seu negócio, a solução humana pode ser mais eficiente em custo-benefício. Também existe o meio-termo: automação seletiva. Automatize apenas o transporte entre as estações e mantenha a carga e descarga manual. Isso reduz o custo inicial em cerca de 40% e simplifica muito a manutenção. Em uma célula de produção de componentes automotivos que configurei dessa forma, o ROI foi atingido em 14 meses contra estimativas de 28 meses para uma automação completa. O que você precisa decidir antes de qualquer coisa é qual problema está tentando resolver. Redução de lead time? Flexibilidade de mix? Redução de mão de obra? A resposta determina se um sistema flexível de manufatura é a ferramenta certa ou se você está apenas gastando dinheiro com automação por automação.
Galeria
-

Automação Industrial - Aula 05 - Sistemas flexíveis de manufatura - YouTube -
Sistemas flexíveis de manufatura: o que são e benefícios -
Sistemas Flexíveis de Manufatura (FMS): Definição, categorias ... -
Sistemas Flexíveis de Manufatura (FMS) | PDF | Prótese | Automação

