Soldagem Por Arco Submerso

Por que esse processo continua sendo usado quando existem opções mais modernas
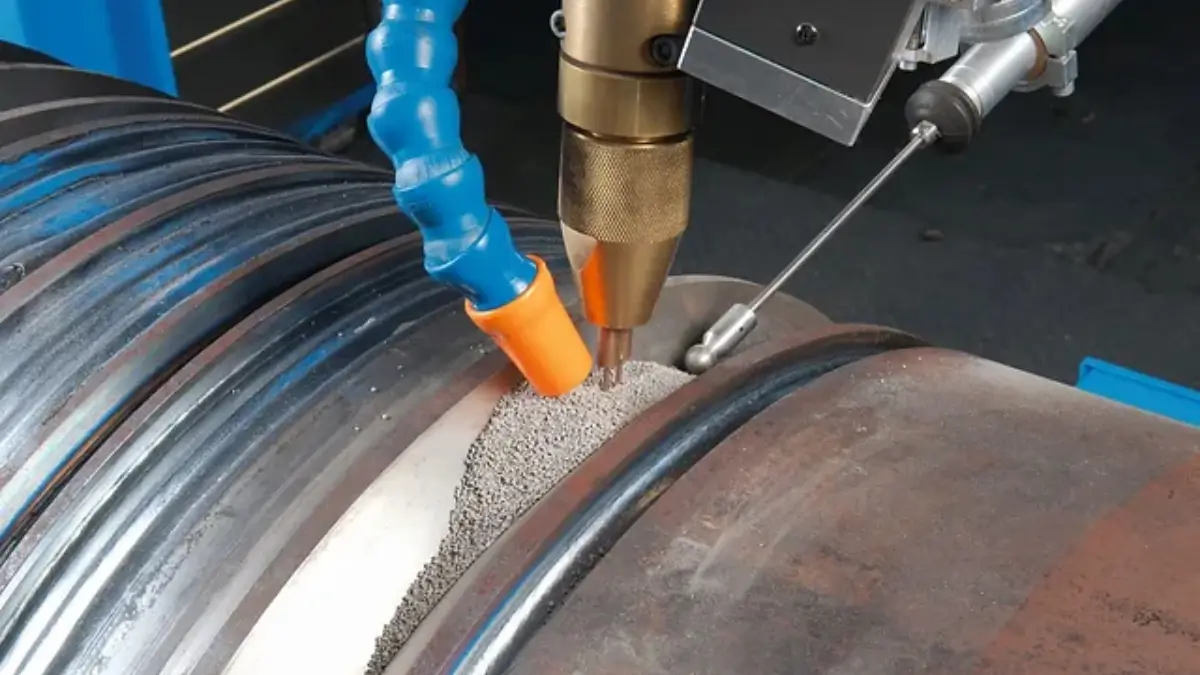
Você vai encontrar soldagem por arco submerso principalmente em produção de grande porte, onde velocidade de deposição e penetração profunda são críticas. O processo em si é simples de entender, mas difícil de dominar. A faísca e o respingo desaparecem porque ficam enterrados sob uma camada de fluxo fundido. Isso permite correntes altas, geralmente entre 200 e 800 amperes, e velocidades de soldagem que seriam impossíveis com processos manuais ouautomaticos convencionais. O equipamento básico consiste numa fonte de energia CC com curva plana, um sistema de alimentação de arame, um cabeçote de solda móvel ou fixo, e um reservatório de fluxo que alimenta automaticamente a poça de fusão. O arame continua chega até a zona de solda por meio de uma boca de contato. O fluxo é uma mistura de sais que serve como blindagem, estabilizador do arco, e fonte de ligantes para o metal de solda. Diferente do MAG ou do TIG, você não usa gás de proteção. O fluxo faz todo o trabalho sozinho.
Configurando a soldagem por arco submerso na prática
Quando você liga o equipamento pela primeira vez, a configuração inicial parece óbvia. Coloca o fluxo, ajusta a tensão, define a velocidade de alimentação e parte para o cordão. O problema é que tudo isso é interdependente. Se você aumentar a tensão sem ajustar a corrente, o arco fica instável e o cordão fica irregular. Se aumentar a corrente sem mudar a tensão, o fluxo pode ser expulso da zona e o metal respinga violentamente para fora. Acho importante mencionar um detalhe que raros manuais citam. A altura do leito de fluxo acima do bico de contato importa mais do que a maioria dos operadores percebe. Um leito muito raso, abaixo de 25 milímetros, causa instabilidade do arco e porosidade. Um leito excessivo, acima de 70 milímetros, dificulta a visualização, aumenta o risco de inclusões de escória e reduz a eficiência do processo. O ideal fica entre 40 e 55 milímetros, dependendo da posição e da espessura do material. Outro ponto negligenciado é a inclinação do bico. A inclinação traseira, onde o bico aponta no sentido de avanço, melhora a penetração mas aumenta o risco de queimadura do bico. A inclinação frontal, apontando contra o avanço, dá melhor visibilidade e reduz a penetração. Para chapas grossas, uso inclinação traseira entre 5 e 10 graus. Para chapas finas acima de 10 milímetros, inclinação neutra ou levemente frontal funciona melhor.
Encontrei um problema específico numa produção de cascos de navio, chapas de 40 milímetros de aço naval HIC, com junta em V com chanfro de 70 graus. Estava tendo trincas a quente nas passes finais, mesmo com pré-aquecimento de 150°C e hidrogênio controlado. O fluxo estava retendo umidade apesar de estar em forno de desidratação. A solução foi adicionar uma segunda passagem de fluxo por baixo, usando uma calha de recuperação com distribuição uniforme, e trocar para um fluxo básico de baixa umidade com teor de carbono controlado abaixo de 0,03%. O problema real era a reabsorção de umidade pelo fluxo já usado, algo que operadores experientes sabem acontecer mas que poucos monitoram com frequência. A seleção do fluxo também determina propriedades mecânicas que vão além do que o arame sozinho consegue entregar. Fluxos básicos, como os classificados como F7XX-EXX, produzem soldas com tenacidade superior em baixas temperaturas. Fluxos ácidos, classificados como FXX-AXX, oferecem melhor tolerância a óxidos e contaminações, mas resultam em metal de solda mais frágil. Para estruturas sujeitas a impacto, o fluxo certo pode fazer a diferença entre atingir -40°C de temperatura de transição dúctil-frágil ou não conseguir sair dos -20°C. O controle térmico durante a soldagem multi-passo é outro aspecto crítico. Cada passe subsequente recebe um tratamento térmico natural do passe anterior. Esse efeito de envelhecimento altera a microestrutura na ZTA e pode melhorar ou degradar propriedades dependendo da energia de entrada. Se você depositar passes com energia de entrada muito alta, a zona afetada pelo calor pode atingir grãos grosseiros que reduzem tenacidade drasticamente. Recomendo manter energia de entrada entre 15 e 30 kJ/cm para a maioria dos aços estruturais, ajustando conforme espessura e pré-aquecimento.
Limitações que todo operador precisa saber antes de investir
A soldagem por arco submerso tem restrições severas que alguns vendedores de equipamento omitem. Primeiro, é um processo essencialmente horizontal. Qualquer posição que não seja CH ou FH exige equipamento especializado e resulta em qualidade inferior. Posições verticais descendentes são possíveis com equipamentos específicos, mas a taxa de deposição cai para metade e o controle de qualidade se deteriora rapidamente. Segundo, a preparação do material precisa ser precisa. Junta com folga inconsistente causa variações de penetração que podem levar a queimaduras completas ou falta de fusão. Chapas com pintura, óleo ou umidade na superfície produzem porosidade massiva porque o fluxo não consegue compensar essa contaminação. Terceiro, a reciclagem de fluxo requer equipamento adicional, peneiras, sistemas de transporte e armazenamento seco. Fluxo não utilizado deve ser mantido em forno a 250-300°C por no mínimo 2 horas antes de reutilização. Quarto, a inspeção durante o processo é praticamente impossível. Você não vê o arco, não vê a poça de fusão, não vê o cordão sendo formado em tempo real. A qualidade depende inteiramente do controle dos parâmetros e da experiência do operador. Quinto, o equipamento é volumoso e menos flexível que sistemas MIG/MAG ou mesmo plasma. Em ambientes de fabricação onde a peça muda frequentemente, o tempo de setup pode consumir boa parte da jornada.
Para aplicações onde velocidade de deposição e penetração profunda são necessárias em chapas acima de 12 milímetros, e onde a posição é predominantemente horizontal, a soldagem por arco submerso continua sendo uma das opções mais econômicas disponíveis. Para juntas em posições verticais ou sobrepostas, para materiais finos abaixo de 6 milímetros, ou quando flexibilidade de posicionamento é necessária, processos como SAW assistido por laser ou mesmo SMAW com eletrodos revestidos podem ser alternativas mais adequadas. A manutenção preventiva do equipamento segue um calendário simples mas muitas vezes negligenciado. Bico de contato precisa ser substituído a cada 500-800 horas de uso ou quando o diâmetro interno ampliar mais de 10%. Rolos de alimentação devem ser inspecionados mensalmente quanto a desgaste e calibração de pressão. Sistema de tubulação de fluxo requer verificação de obstruções a cada 200 horas. Fontes de energia CC precisam de revisão de retificadores e componentes internos a cada 2000 horas ou anualmente, o que ocorrer primeiro.
Galeria
-

Soldagem por Arco Submerso: Eficiência e Versatilidade na Indústria ... -

Soldagem por arco Submerso - Infosolda -

Soldagem Por Arco Submerso - RETOEDU -

Soldagem por arco submerso: Principais Preparativos e Técnicas | Artizono
