Tabela De Eletrodo Para Ferro Fundido
O que você precisa saber antes de abrir uma planilha qualquer
A soldagem de ferro fundido não perdoa erro de escolha de eletrodo. A maioria das pessoas pega o primeiro catodo que vê na prateleira e ainda pergunta por que a peça rachou depois de cortada. O problema é que ferro fundido não é um material uniforme — ele existe em várias composições, cada uma reagindo de maneira diferente ao calor. Uma tabela genérica que você acha na internet raramente considera isso. Quando eu comecei a lidar com reparos em ferro fundido há mais de quinze anos, a gente improvisava com base em tentativa e erro. Eu quebrei três rolamentos de motor de caminhão fazendo solda com eletrodo comum em ferro cinzento. Depois de entender o comportamento do carbono livre e da grafita, mudei completamente de abordagem. O que segue é o que funciona na prática, não o que está nos manuais.
Como usar uma tabela de eletrodo para ferro fundido no dia a dia
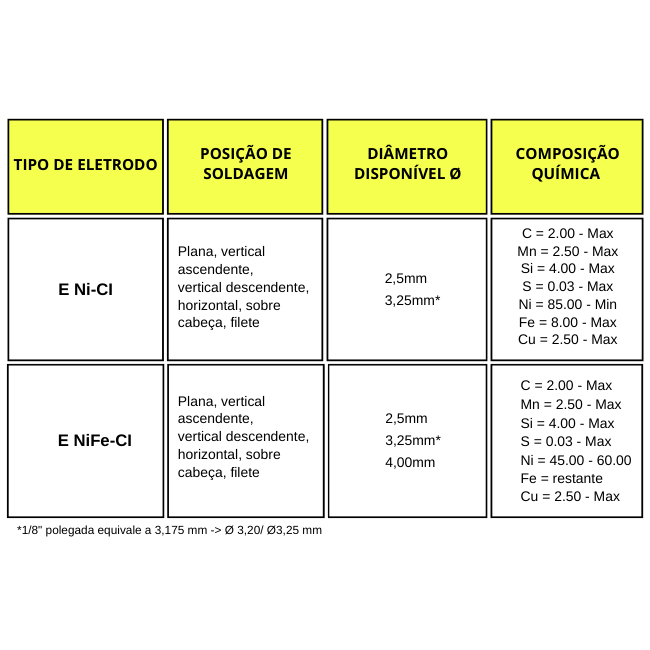
A tabela certa começa pelo tipo de ferro fundido. Ferro cinzento, nodular, branco e maleável exigem eletrodos diferentes. O erro mais comum é tratar todos como se fossem iguais. Ferro cinzento solta grafita na solidificação e tende a trincar na zona afetada pelo calor. Ferro nodular tem esferas de grafita e permite soldagem mais fácil, mas ainda assim requer controle térmico. Ferro branco é praticamente impossível de soldar sem aquecimento prévio forte e eletrodo específico. Aqui vai a lista prática que eu uso na bancada: Eletrodo de níquel puro — AWS ENi-CI — para ferro cinzento quando a peça é de precisão e não vai receber usinagem posterior. Corrente alternada ou direta, dependendo do fabricante. Diâmetro recomendável entre 2,4 mm e 3,2 mm. Velocidade de soldagem média. Esse eletrodo é caro, mas não trincá. Eu já consegui costurar a cabeça de um bloco de motor com fissura de 120 mm sem qualquer trinca secundária usando Ni-puro com pré-aquecimento de 400°C.
Eletrodo de níquel ferro — AWS ENiFe-CI — alternativa mais barata ao anterior. Aceitável para peças que não vão sofrer impacto severo. Permite correções menores sem risco alto de trincamento. Na prática, eu recomendo para reparos em caixas de transmissão e bases de máquinas onde a peça já trabalha em regime de baixa tensão mecânica. Eletrodo de níquel cobalto — AWS ENiCrFe-CI — para situações que exigem resistência ao calor e corrosão. Usado em caldeiras, trocadores de calor e peças que operam acima de 300°C. Esse custo é bem mais alto que o níquel puro. Só justifica quando o serviço realmente exige. Eletrodo de ferro-níquel — AWS ENiFe-Cl — para ferro nodular. A transição metal de solda-base é mais homogênea e a peça recebe melhor acabamento usinado. Corrente direta, polaridade reversa. Diâmetro de 2,6 mm a 4,0 mm dependendo da espessura. Eu costumo usar esse para reparar suportes de suspensão fundidos em ferro nodular GG40.
Eletrodo de aço comum — AWS E6013 ou E7018 — em último caso. Só vi funcionar quando a peça é de grande porte, sem exigência de usinagem, e quando o pré-aquecimento supera 600°C. Mesmo assim, o risco de trinca na zona afetada pelo calor é real. Eu já vi uma pessoa cortar uma peça inteira de 80 kg por rachadura induzida pela solda com E7018. A lição foi difícil de aprender. A corrente elétrica também entra na conta. Ferro fundido conduz mal o calor, então corrente alta queima o material. Comece com 60 a 80% da corrente indicada para o mesmo diâmetro em aço carbono. Se estiver usando eletrodo de 3,2 mm de níquel, não passe de 90 ampères. Se a poça de fusão estiver muito líquida e escorrendo, abaixe mais. Eu trabalho normalmente entre 70 e 85 ampères para eletrodos de 2,6 mm em ferro cinzento de 15 mm de espessura. Pré-aquecimento é obrigatório em quase todos os casos. Não existe solda em ferro fundido a frio que funcione sem risco. A temperatura depende do tipo de ferro e da espessura. Para ferro cinzento entre 10 mm e 50 mm, 300°C a 400°C são suficientes. Acima de 50 mm, suba para 500°C. Eu uso termopar tipo K colado na peça perto da junta. O controle manual com pirômetro infravermelho não é confiável o suficiente por causa da emissividade variável do material oxidado.
O pós-aquecimento também é importante. Deixe a peça esfriar devagar. Encape em lã de vidro ou areia seca. Esfriamento rápido é sinônimo de trinca. Eu deixo a peça resfriando naturalmente dentro do forno desligado com a porta entreaberta. O ciclo leva cerca de 3 horas para uma peça de 30 kg. Vale o tempo.
Pegadinhas que ninguém conta
A maioria dos eletrodos de níquel para ferro fundido exige corrente alternada. Isso significa que seu equipamento precisa ter boa capacidade de arco em CA. Inversores baratos ou retificadores velhos têm dificuldade de manter o arco estável com esses catodos. O arco salta, a poça oscila e o resultado é poroso. Eu já perdi dois projetos porque meu inversor de 200 ampères não sustentava o arco com eletrodo de 3,2 mm de Ni-puro em CA. A solução foi trocar para CC com polaridade reversa, mesmo que o fabricante recomendasse CA. Funcionou perfeitamente. Outro detalhe que muitos ignoram: a limpeza da superfície. Ferro fundido tem camadas de óxido, tinta, graxa e areia de fundição grudadas. Se você soldar por cima disso, o resultado será cheio de inclusões. Lixa angular com disco de aço ou scraper manual resolve. Eu preferi scraper para peças antigas porque o disco de lixa pode remover material útil da peça e alterar geometrias críticas. O formato do chanfro também influencia. Em ferro fundido, chanfro em V simples com ângulo de 60° funciona na maioria dos casos. Chanfro em U ou J só vale a pena para peças muito espessas, acima de 40 mm. Quanto menor a penetração necessária, menor o risco de trinca. Eu costumo fazer passes de raiz com eletrodo de 2,0 mm ou 2,4 mm e passes de preenchimento com 3,2 mm. Nunca mais de 3 mm de cordão por passe. Cordão grosso resfria rápido e gera tensão interna.

Existe um caso específico em que a tabela falha: solda sobre ferro fundido com carbono acima de 3,5% e silício abaixo de 1,5%. Esse é o chamado ferro branco de martensita. A microestrutura é extremamente dura e frágil. Qualquer solda convencional trinca. A solução que funcionou para mim foi pré-aquecimento a 700°C, eletrodo de níquel puro, passes curtos de 40 mm e interpass a 200°C. A peça ficou boa, mas o ciclo levou sete horas porque o aquecimento e o resfriamento eram controlados de forma lenta e intencional. Se você tem pressa, esse material não é para você.
O que a tabela não mostra
Nenhuma tabela de eletrodo para ferro fundido vai te dizer que a atmosfera do local importa. Ventilação excessiva resfria a peça e aumenta o risco de trincas. Ambiente com menos de 10°C também prejudica. Eu já vi soldadores working em área aberta no inverno paulista com peça de ferro fundido a 5°C e se perguntar por que tudo trincava. O pré-aquecimento sozinho não compensa. A peça precisa ficar aquecida durante todo o processo, não apenas antes. Também não adianta confiar cegamente no diâmetro do eletrodo. A espessura do material é o fator determinante. Chapas finas de ferro fundido, abaixo de 6 mm, são quase impossíveis de soldar sem distorção. A absorção de calor é tão rápida que o eletrodo queima antes de fondir o material. Nesses casos, eu recomendo uso de eletrodo de níquel de 1,6 mm com corrente entre 40 e 55 ampères e movimentos rápidos de tecção. O resultado nunca é bonito, mas é funcional parafixações não estruturais. Se a peça deve ser usinada depois da solda, eletrodos de ferro-níquel ou níquel ferro são melhores opções. Níquel puro é mole demais e deixa rebarba excessiva. Ferro-níquel tem dureza compatível com a do ferro fundido nodular e aceita fresamento e torneamento sem problema. Eu já terminei uma peça de bronzeamento com eletrodo ENiFe-Cl e fiz usinagem de acabamento com tolerância de 0,05 mm. Resultado dentro do esperado.
Para quem quer ter uma referência rápida no computador, a tabela abaixo resume os principais parâmetros. Ela não substitui a avaliação visual e técnica da peça, mas funciona como ponto de partida.

| Tipo de eletrodo | AWS | Corrente (A) | Pré-aquec. (°C) | Aplicação típica |
|---|---|---|---|---|
| Níquel puro | ENi-CI | 50-90 | 300-400 | Ferro cinzento, peças de precisão |
| Níquel ferro | ENiFe-CI | 60-110 | 200-300 | Reparos gerais, custo acessível |
| Níquel cobalto | ENiCrFe-CI | 60-100 | 200-350 | Alta temperatura e corrosão |
| Ferro-níquel | ENiFe-CI | 70-120 | 150-250 | Ferro nodular, usinagem posterior |
| Aço comum | E7018 | 90-140 | 500-600 | Apenas emergência, peças grosseiras |
Os valores de corrente são aproximados para eletrodos de 3,2 mm. Ajuste conforme a posição de soldagem e o equipamento disponível. Posição horizontal pede corrente ligeiramente maior. Posição vertical exige redução de cerca de 10% para evitar escorrimento. Uma última coisa: não tente salvar dinheiro comprando eletrodo importado genérico sem verificação de composição química. Já vi gente vender eletrodo falso de níquel com teor real de 40%. O arco funciona, a aparência é boa, mas a peça trinca em duas semanas. Exija certificado do fabricante e, se possível, teste em um pedaço de sucata antes de ir para a peça real. O teste custa dois minutos e evita dor de cabeça de dias.
Galeria
-

Eletrodo Ferro Fundido Esab Ok 92.18 - 3,25mm 1kg - Limável ... -

Aplicacoes De Ferro Fundido Branco Ferro Fundido Vs. Ferro Forjado:
