Tecnico Da Qualidade O Que Faz

O que realmente é um técnico de qualidade no dia a dia
A maioria das pessoas acha que técnico de qualidade é aquele que fica inspecionando produto pronto e carimbando conformidade. Na prática, o trabalho é muito menos dramático e muito mais repetitivo. O profissional gasta a maior parte do tempo acompanhando processos, registrando dados, abrindo não conformidades e tentanto fazer com que as equipes produtivas dêem um retorno que não seja sempre atrasado. Se você está pesquisando sobre tecnico da qualidade o que faz, a resposta curta é que ele é a pessoa que tenta garantir que o processo produz dentro do especificado. A resposta real é mais complicada, porque depende muito do segmento. Na indústria metalúrgica você vai medir tolerâncias dimensionais com paquímetros, comparadores e CMM. Em alimentos, o foco muda para controle de temperatura, pH, água viva e rastreabilidade de lotes. Em farmacêutica, tudo gira em torno de BPF, validação de processos e gestão de desvios documentados. O fundamento é o mesmo, mas as ferramentas e a rotina mudam completamente.
tecnico da qualidade o que faz na prática
No dia a dia, as tarefas se dividem em quatro pilares que se sobrepõem o tempo todo. O primeiro é o controle estatístico do processo. Você coleta dados de características críticas, monta gráficos de controle Xbarra-R ou individuais, e observa se o processo está estabilizado. Se o processo não está sob controle estatístico, qualquer certificado de calibração ou aprovação de fornecedor que você tiver na gaveta não resolve nada. Isso é algo que eu aprendi da forma mais cara possível em uma fábrica de componentes automotivos, onde o gerente pedia para eu "apenas aprobar o fornecedor" sem olhar a estabilidade do processo. Eu abri um relatório SPC básico e descobri que a variação do processo era quase três vezes maior que a especificação. O fornecedor tinha certificado ISO 9001 em dia, mas produzia fora de controle. A solução não foi trocar de fornecedor, e sim trabalhar com o atual para ajustar a ferramenta de usinagem e implementar um sistema de amarração de fixação que reduziu o desvio padrão de 0,12 mm para 0,03 mm em seis semanas. O segundo pilar é a gestão de não conformidades. Você recebe um produto que não atende, abre uma NC, mapeia a causa raiz e acompanha a ação corretiva. A parte que ninguém conta é que a maior dificuldade nunca é técnica. É conseguir que a produção priorize a ação corretiva quando há pressão de entrega. Eu já vi NCs ficarem abertas por meses porque a fábrica estava em quota apertada. O workaround que funcionou foi simples: vincular a abertura e o fechamento de NC ao sistema de produção, de forma que o lote não seguisse para a próxima etapa se houvesse NC aberta relacionada àquele processo. Sem essa trava, as pessoas simplesmente ignoravam. Com a trava, o fechamento virou prioridade natural. O terceiro pilar é a inspeção e o plano de amostragem. Você trabalha com normas como a NBR ISO 2859 ou a MIL-STD-105D, dependendo do cliente e do contrato. Define tamanho de amostra, nível de inspeção, AQL e critérios de aceitação. A armadilha comum é achar que aumentar o tamanho da amostra resolve tudo. Não resolve. Amostra maior só reduz o risco do produtor e do consumidor proporcionalmente, mas se o processo é instável, você vai continuar encontrando defeitos, só que com mais trabalho de inspeção. O correto é reduzir a variabilidade do processo antes de ajustar a amostragem.
O quarto pilar é a análise de dados e indicadores. Você monitora OEE, first pass yield, índice de rejects, custo da má qualidade e tempo médio de fechamento de ação corretiva. Esses números precisam ser traduzidos em linguagem que a gerência entenda. Relatórios com quinze colunas de dados técnicos geralmente vão direto para a lixeira. Um resumo com cinco indicadores-chave e uma tendência de três meses costuma funcionar melhor.
Ferramentas e métodos que realmente são usados
Mapeamento de processos. Antes de qualquer coisa, você precisa entender o fluxo. Um mapa de processo bem feito mostra gargalos, pontos de inspeção, retrabalho e desperdício. Eu costumo fazer isso com fluxograma simples e análise de valor agregado. Em uma linha de montagem de embalagens, o mapeamento revelou que 40% do tempo de ciclo era gasto em movimentação interna entre estações. A correção foi rearranjar o layout, e o OEE subiu de 52% para 68% em dois meses sem investimento em equipamento novo. Gráficos de controle. Shewhart nasceu para isso. Xbarra-R para dados variáveis em subgrupos. I-MR para dados individuais. P, NP, C e U para atributos. A escolha errada de gráfico é um erro comum de quem está começando. Se você está medindo tempo de ciclo com uma leitura por peça, não use Xbarra-R. Use I-MR. Não adianta forçar subgrupos onde não existem. CAPCA e 8D. Para análise de causa raiz, o método 8D é o padrão na indústria automotiva. CAPCA também aparece bastante em contratos com montadoras. O passo que mais falha é o D4, definição da causa raiz. As pessoas param em causa direta e não vão até a causa raiz de processo. Um defeito de vedação pode ter como causa direta uma junta mal cortada, mas a causa raiz costuma ser um procedimento de troca de ferramenta que não especifica torque nem sequência de aperto. Documentar isso evita que o defeito volte na próxima semana.
Ameaças e ações de risco. FMEA é uma ferramenta que todo técnico de qualidade usa, mas a maioria das folhas de FMEA que eu vi eram exercícios de preenchimento para auditoria, não ferramentas vivas. O FMEA só funciona se for atualizado quando há mudança de processo, novo fornecedor, ou não conformidade recorrente. Se você atualiza o FMEA só na aprovação do produto novo e nunca mais, ele virou papel de parede com número de página. Metrologia e calibração. Todo instrumento que entra em contato com a medição de característica crítica precisa estar dentro da incerteza aceitável. A regra prática é que a incerteza de medição não pode ultrapassar um décimo da tolerância. Em tolerâncias apertadas de micrômetro, isso exige equipamentos de boa qualidade e controle de temperatura. Eu já vi medição ser influenciada em 30% só pela diferença de temperatura entre a peça e o ambiente de medição. Piega de peça aquecida e leitura com paquímetro que não estava estabilizado termicamente é erro clássico.
Pegadinhas que ninguém conta
SIGLA não é metodologia. Ter Six Sigma, Lean, ISO 9001, IATF 16949 no currículo não significa que você consegue fazer a coisa funcionar. A certificação mostra que a empresa passou por uma auditoria. O que funciona no dia a dia é outra história. Eu já trabalhei em unidade certificada por IATF 16949 com índice de rejects acima de 8% em linha. A papelada estava impecável. A realidade da produção era outra. O perigo da auditoria por checklist. Auditoria de processo com checklist genérico gera conformidade aparente. O auditor marca "sim" em vinte itens e fecha o nonconformity. Mas o processo pode estar produzindo fora de controle e ninguém percebe porque o checklist não cobria variabilidade. O jeito certo é auditar fluxo real, acompanhar uma produção inteira, rastrear um lote do recebimento à expedição e cruzar com os registros de controle. Isso leva tempo. Levantamentos rápidos raramente pegam o problema real. Indicadores podem ser manipulados. Se você cobra first pass yield e não protege o medidor, alguém vai encontrar jeitos de inflar o número. Reinspecionar antes de registrar, separar lotes duvidosos sem registro, classificar retrabalho como inspeção de entrada. A solução é auditar a origem dos dados e cruzar indicadores entre si. Se first pass yield sobe mas o custo da má qualidade também sobe, algo não está sendo registrado corretamente.
Falta de acesso a dados. Em muitas empresas, o técnico de qualidade não tem acesso direto ao sistema de produção. Ele pede relatório, espera, e o dado chega formatado do jeito que a produção quer que chegue. O trabalho real começa quando você consegue acesso ao banco de dados ou ao sistema MES. Sem isso, você fica na depended de versões intermediadas que podem omitir variações importantes.
Competências que fazem diferença
Análise estatística básica. Não precisa ser matemático, mas precisa saber calcular média, desvio padrão, Cp, Cpk, intervalo de confiança e interpretar gráfico de dispersão. O mínimo funcional é saber usar Excel com análise estatística ou Minitab. Se depender exclusivamente de consultoria para rodar uma análise simples, o tempo de resposta vai travar a tomada de decisão. Comunicação técnica. Você vai precisar explicar para um operador de máquina por que ele não pode ignorar o ponto de controle, e explicar para a diretoria por que um investimento em metrologia reduz custo. A mesma informação precisa ser adaptada para dois públicos diferentes. Escrever relatórios curtos, com dados, contexto e recomendação clara, economiza reuniões que poderiam ser e-mails. Conhecimento do processo produtivo. Isso parece óbvio, mas é o que mais falta. Técnico de qualidade que não entende como a máquina funciona, quais parâmetros influenciam a qualidade, e onde estão os pontos de falha comuns vai gastar o dobro do tempo e tomar decisões baseadas em sinais fracos. Passar um dia no chão de fábrica observando o processo vale mais do que ler três manuais teóricos.
Limitações reais da função
O técnico de qualidade tem autoridade funcional, mas raramente tem autoridade hierárquica sobre a produção. Isso gera um atrito constante. Você pode identificar um problema, propor uma ação, mas se a produção não tiver recurso ou prioridade, a ação fica no papel. O mais honesto é reconhecer isso e trabalhar com influência, dados e alinhamento de interesses, não com imposição. Em empresas pequenas, o papel do técnico de qualidade muitas vezes se sobrepõe ao de engenheiro de processos, supervisor de produção e até compras. A falta de especialização em cada área gera decisões apressadas. O ideal é ter clearer boundaries de atuação e suporte de engenharia para análises mais profundas. Sistemas de gestão da qualidade mal implementados viram burocracia pura. Documentação criada para auditoria, não para uso interno. Nesse cenário, o técnico gasta mais tempo produzindo papel do que resolvendo problemas. A saída mais pragmática é priorizar documentos que realmente controlam o processo e simplificar o resto. Melhor um procedimento claro que as pessoas usam do que um manual de trezentas páginas que ninguém lê.
Caminho prático para quem quer entrar na área
Comece pela base. Entenda estatística aplicada, metrologia, controle estatístico e normas do seu segmento. Aprenda a ler desenho técnico com toleranciamento geométrico. Monte um portfólio com projetos reais: um gráfico de controle que você construiu, uma NC que fechou com ação eficaz, um FMEA atualizado. Relatórios bem estruturados valem mais do que certificados genéricos. Busque experiência em chão de fábrica. Quanto mais tempo você passar vendo o processo acontecer, mais rápido vai identificar variações e causas reais. Evite ficar preso apenas em atividades de auditoria ou papelada nos primeiros anos. A prática direta ensina o que manuais não contam. Desenvolva habilidade de comunicação com dados. Aprenda a apresentar resultados de forma clara, com gráficos adequados e recomendações objetivas. Isso aumenta significativamente a chance de suas propostas serem aprovadas e implementadas.
O mercado exige técnicos que consigam ponte entre engenharia, produção e gestão. Não basta saber preencher planilha de controle. Precisa saber interpretar o que a planilha está dizendo, comunicar o achado certo, e acompanhar até a ação ser efetiva. Esse é o perfil que realmente se destaca e evita que a função vire apenas mais um departamento de fiscalização burocrática.
Galeria
-
Técnico em Qualidade: O que Faz e Qual o Salário? -
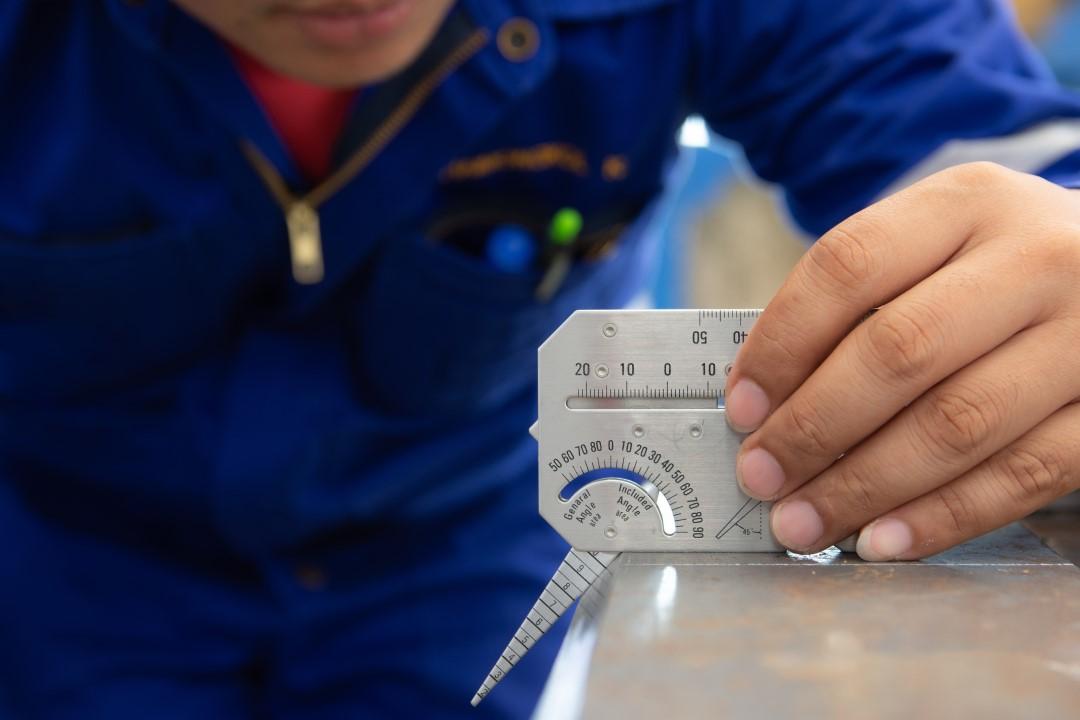
O que faz um Técnico em Qualidade e por que ele é tão importante para ...
