Tecnico Em Mecanica De Precisao

O que realmente é o técnico em mecânica de precisão no dia a dia
A maioria das pessoas acha que o tecnico em mecanica de precisao é só aquele cara que entra na oficina e ajusta máquinas. A realidade é bem mais chata e bem mais específica do que isso. O trabalho envolve medição, tolerância, interpretação de desenho técnico e um monte de decisões chatas que ninguém te ensina na sala de aula. Eu já passei por situações onde o erro era de dois mícrons e o cliente queria entender o porquê da peça não montar. Dois mícrons. Isso é dois centésimos de milímetro. Em mecânica de precisão, isso é a diferença entre uma peça que funciona perfeitamente e uma que vira sucata depois de seis horas de montagem. O técnico precisa dominar leitura de plantas, uso de paquímetros, micrômetros, projetores de perfis, medidores de coordenadas (CMM), e saber quando confiar na ferramenta e quando desconfiar dela. A última vez que usei um paquímetro digital barato para fazer medição de referência, ele me deu uma variação de três mícrons em cinco minutos só porque a temperatura do ambiente mudou. Ferramenta barata não é só ruim, é traiçoeira.
Como funciona o tecnico em mecanica de precisao na prática
Primeiro você pega o desenho técnico. Se o desenho não tiver cotas claras, tolerâncias definidas e informações sobre acabamento superficial, você não começa nada. Já vi técnico novo começar a usinar baseado em um esboço que o engenheiro mandou por WhatsApp. Resultado: três peças refugadas e uma discussão feia que poderia ter sido evitada com um email pedindo o desenho oficial. Depois vem a escolha do material e do processo. Uma peça que precisa de tolerância IT5 ou melhor geralmente exige retificação depois do usinamento convencional. Se você tentar tirar a tolerância direta na fresadora, vai gastar tempo, ferramenta e energia desnecessários, e ainda assim provavelmente não vai atingir o que o desenho pede. A sequência típica de operações para uma peça de precisão costuma ser: desbaste -> semidesbaste -> usinagem de acabamento -> retificação (quando necessário) -> medição e controle dimensional. Cada etapa remove uma quantidade controlada de material. O erro mais comum que eu vejo é gente pulando o semidesbaste e indo direto para o acabamento, o que sobrecarrega a ferramenta e gera vibrações que comprometem o resultado final.
Problemas reais que todo técnico enfrenta
Vou contar um caso concreto que me marcou. Estávamos fabricando um eixo de transmissão para uma linha de produção automotiva. O desenho pedia um diâmetro de 45mm com tolerância h6, que basicamente significa 45.000 menos zero mais 0.016mm. A peça tinha também um rebaixo com tolerância de posição de 0.02mm em relação ao furo central. As primeiras cinco peças saíram perfeitas no CMM. Na sexta peça, o operador de fresadora ajustou a peça e errou em cerca de 0.05mm no aperto do cardan. Não foi no CMM porque a peça foi medida com paquímetro, não com a máquina de medição por coordenadas. Quando levamos para o CMM de verdade, a tolerância de posição já estava fora em 0.03mm. A peça tinha que ser refeita. A solução não foi apertar mais forte ou trocar o cardan. O problema era que a peça tinha 120mm de comprimento e apenas 45mm de diâmetro, o que significa uma relação de esbeltez alta. Com a força de fixação do cardan, o eixo flexionava o suficiente para sair da tolerância durante o usinamento. O que fizemos foi mudar a fixação: usamos um cabeçote centrador na ponta oposta e apoiamos com um batedor ajustável. Assim a peça ficava simetricamente apoiada e a deformação por aperto praticamente desapareceu. Levaríamos talvez 30 minutos a mais no setup inicial, mas economizamos horas de retrabalho.

Erros comuns que iniciantes cometem
Um dos erros mais frequentes é acreditar que a ferramenta de medição está correta sem verificar. Um micrômetro que não foi calibrado recentemente pode ter a placa de medição desgastada ou torcida. Eu já vi um caso em que o micrômetro indicava 0.002mm a mais do que a realidade, e o técnico ajustava a máquina baseada nessa leitura errada. O resultado eram peças dentro da tolerância no medidor mas fora quando passavam pelo CMM. Outro erro é ignorar a condição térmica. Peças metálicas dilatam e contraem. Uma peça de aço medida a 20°C pode ter uma variação de 0.01mm para cada grau de diferença em relação à temperatura de referência. Em uma fábrica onde o ar-condicionado liga e desliga, a temperatura pode variar 3 ou 4 graus em uma hora. Se você mede a peça quente e ela esfria antes da montagem, o encaixe pode travar ou folgar demais. Também vejo muita gente confun-dir ajuste com tolerância. Ajuste é a folga ou interferência entre duas peças. Tolerância é a variação permitida nas dimensões de uma peça sozinha. São conceitos relacionados mas diferentes. Um técnico que não domina essa distinção tende a reclamar que "a peça tá perfeita e mesmo assim não monta", quando na verdade a peça está dentro da tolerância mas o ajuste com a outra peça não é adequado.
Ferramentas e técnicas essenciais
O básico é obrigatório: paquímetro com resolução de 0.01mm ou melhor, micrômetro externo e interno, profundômetro, comparador com base magnética. Para trabalho realmente preciso, o projetor de perfis e o CMM são indispensáveis. Um bom técnico também precisa saber usar blocos-padrão para calibração e verificação de instrumentos. Dentro do usinamento em si, as técnicas de precisão envolvem ajuste de parâmetros de corte, escolha de geometria de ferramenta adequada, controle de avanço e profundidade de passe, e muitas vezes o uso de refrigeração adequada para controlar a expansão térmica durante o processo. Uma técnica que muita gente não considera é o alívio de tensões. Chapa ou barra que passou por Usinagem bruta pode ter tensões residuais que se liberam com o tempo, fazendo a peça deformar dias depois de pronta. Para peças de alta precisão, o tratamento térmico de alívio de tensões entre operações é quase sempre necessário.
Limitações que ninguém conta
Mecânica de precisão tem um teto. Você não resolve tudo com tecnologia. Se o desenho pede uma geometria que é fisicamente impossível de manter com os recursos disponíveis, não adianta insistir. Já vi técnico insistir por duas semanas em tentar usinar uma cavidade interna com tolerância de 0.005mm usando uma fresa de 3mm. O problema era que o diâmetro da ferramenta impedia acesso direto, e a ideia de usar broca para erosão a fio era descartada porque o material era muito duro para o processo. A solução nesse caso seria rediscutir o desenho com o engenheiro. Talvez uma cavidade com tolerância mais larga funcionasse, talvez fosse necessário dividir em duas operações com acessos diferentes, talvez o material pudesse ser trocado por uma liga mais usinável. Insistir no método errado por orgulho ou pressão de prazo só gera custo e perda de tempo. Também é honesto dizer que CMM não é bala de prata. Uma máquina CMM precisa de ambiente controlado, calibração regular e operadores treinados. O custo de manutenção de um CMM pode superar o salário de dois técnicos em um ano. Para oficinas menores, um projetor de perfis ou até um conjunto bem calibrado de paquímetro e micrômetro pode ser mais eficiente do que ter uma máquina cara que só será usada esporadicamente.
O que fazer para entrar na área
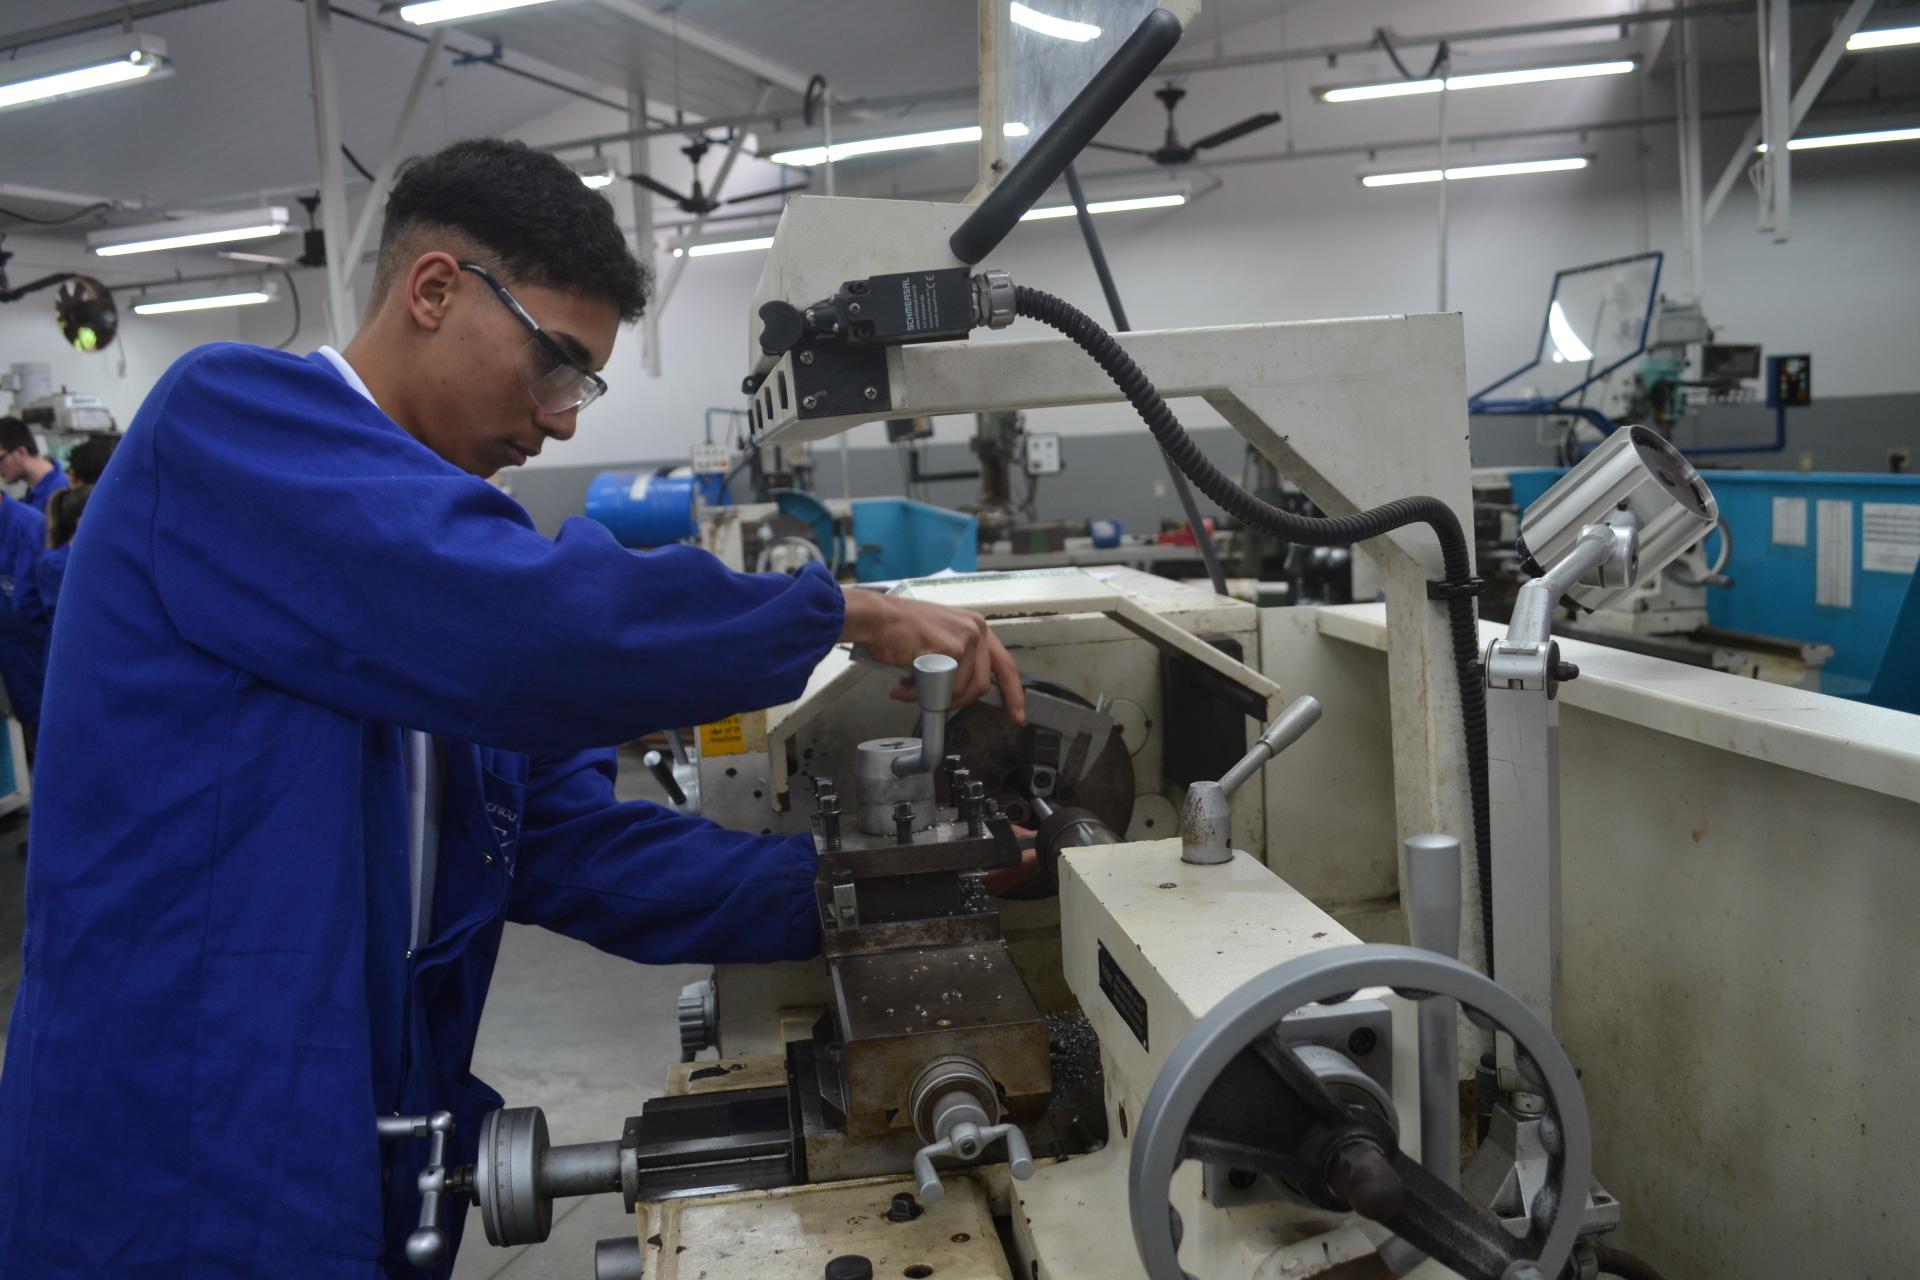
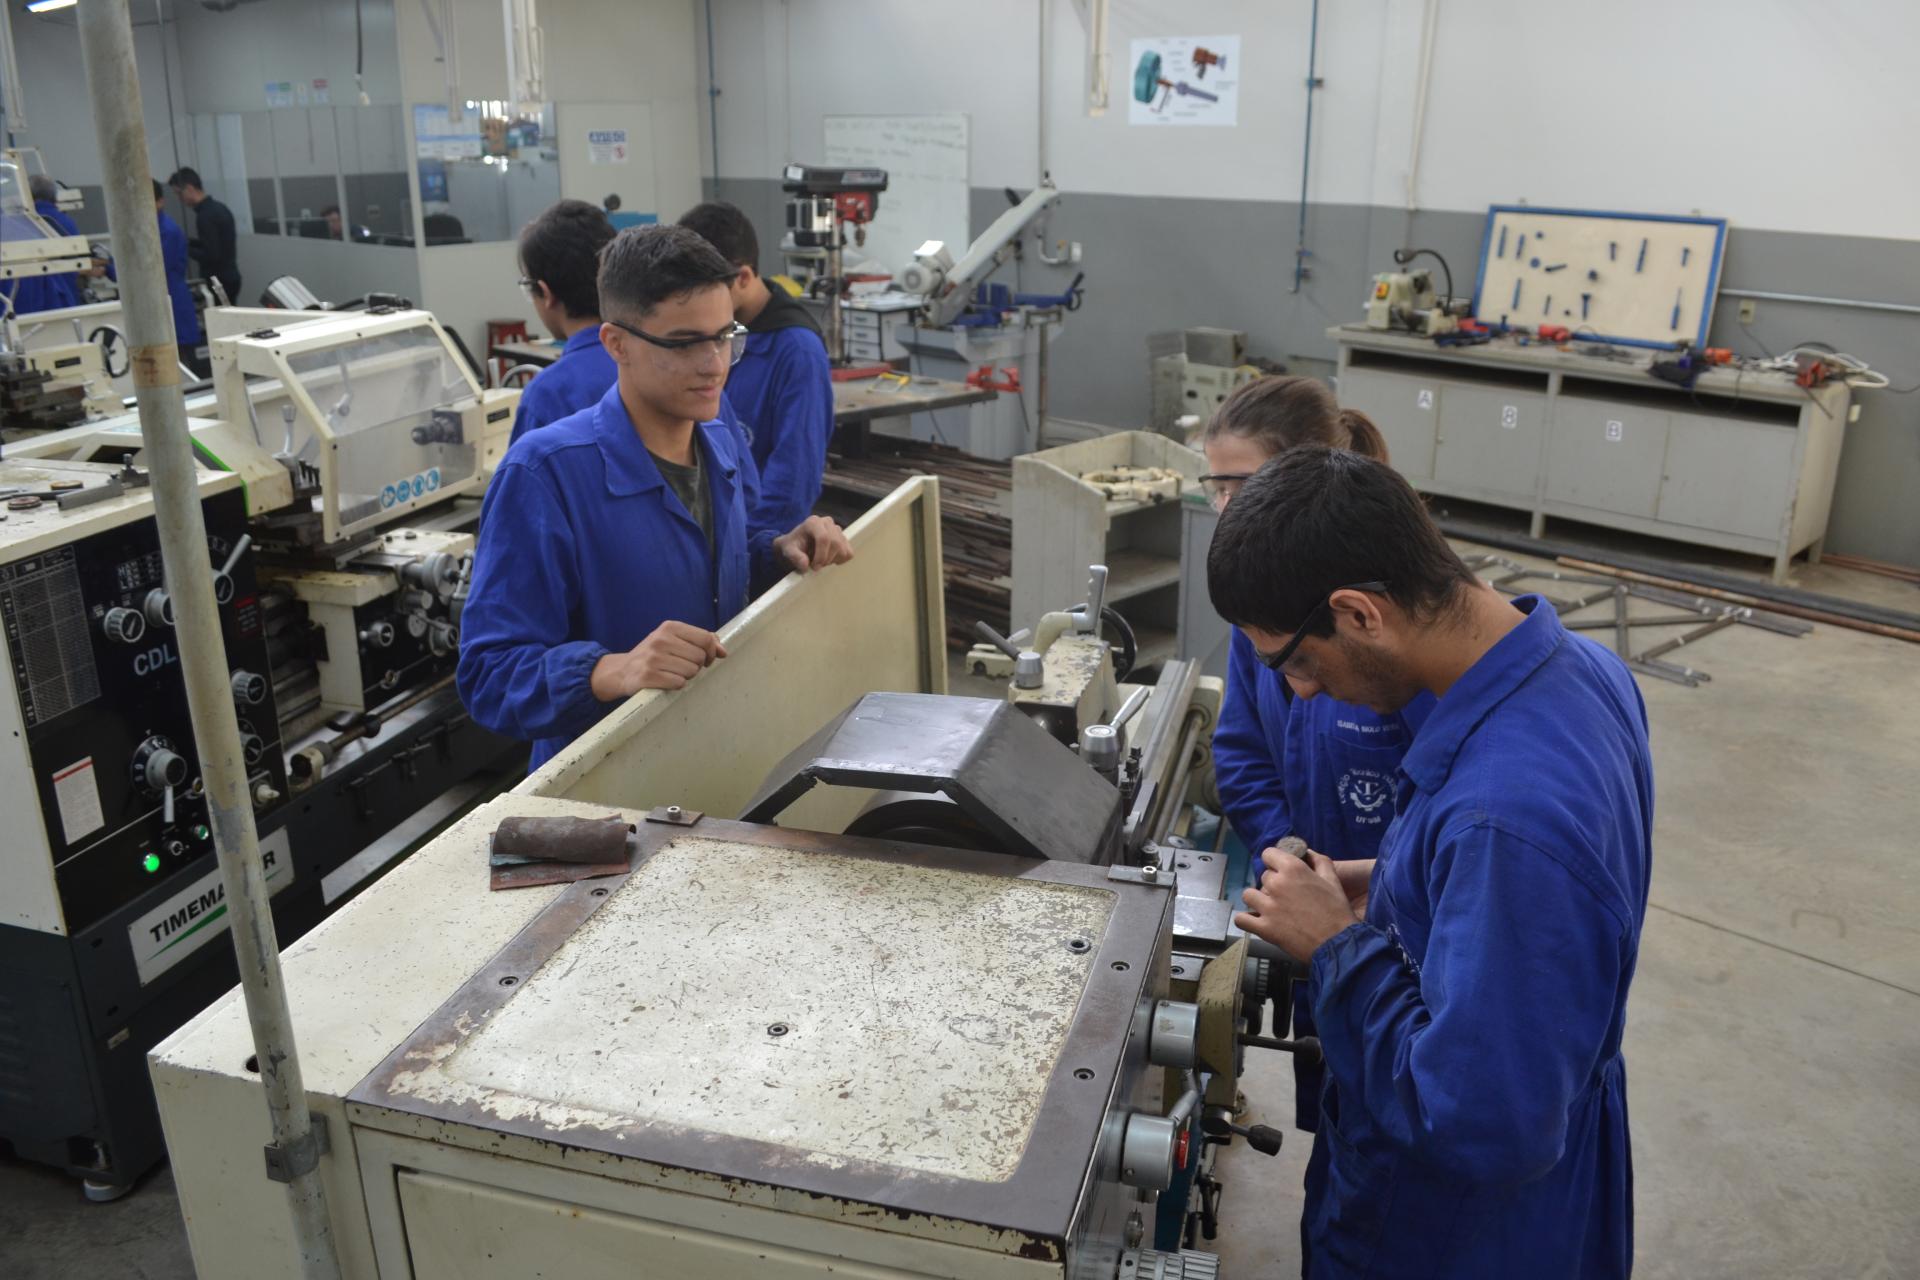
A formação técnica existe em muitos institutos federais e escolas técnicas pelo Brasil. O curso geralmente dura dois anos e abrange desenho técnico, tolerâncias e ajustes, tecnologia de usinagem, metrologia, resistência dos materiais e operações práticas em tornos e fresadoras. O que a formação não entrega é experiência de bancada. Você precisa aprender com erro e acerto reais. Procure estar perto de técnicos experientes. Observar como eles montam uma peça, escolhem a ferramenta, ajustam a máquina e verificam o resultado faz mais do que qualquer livro. Anotar os valores que eles usam e as decisões que tomam é um investimento que se paga rápido. Desenvolva o hábito de medir tudo. Sempre. Não confie na leitura da máquina, não confie na intuição. A medição é o que separa o trabalho profissional do tentativa e erro. E mantenha seus instrumentos calibrados. Um paquímetro fora de calibration é pior do que nenhum paquímetro, porque ele dá uma falsa sensação de segurança.
Galeria
-

Técnico Em Mecânica Senai - RETOEDU -

Cinco tendências na engenharia mecânica de precisão - InterMETAL ... -
Técnico em Mecânica Integrado Ao Ensino Médio – Curso Técnico – Campus ...
