Tecnologia Da Produção Industrial

Como estruturar uma linha de produção industrial moderna
Vou começar com um problema real. Tive que refazer toda uma célula de montagem em uma fábrica de componentes automotivos porque o layout estava desenhado com base em teoria e não na realidade do chão de fábrica. Os operadores ficavam se cruzando o tempo todo, e isso gerava um gargalo que ninguém identificava nos primeiros três meses. A solução foi mais simples do que parecia: parei tudo por duas semanas, coloquei fita crepe no piso marcando os pontos de passagem e deixei os operadores mais antigos desenharem o fluxo ideal deles. O resultado foi uma redução de 40% no tempo de ciclo. O que a tecnologia da produção industrial realmente significa no dia a dia é muito menos glamourizado do que os catálogos de fornecedores mostram. Não é só sobre comprar robôs caros ou implementar softwares que ninguém vai usar. É sobre entender como cada elemento físico e digital se conecta e onde as fricções aparecem primeiro.
O papel da tecnologia da produção industrial na eficiência
A maioria das empresas começa errado. Elas olham para os números de perda e tentam resolver com tecnologia nova, quando o problema costuma ser de processo. Já vi uma indústria de embalagens adquirir uma linha robótica completa e descobrir depois que a taxa de defeito não caiu porque o problema era na seleção de matéria-prima, não na montagem. A tecnologia aplicada ao processo errado gera prejuízo rápido. Dito isso, existem camadas de tecnologia que fazem diferença real quando bem aplicadas. Sensores IoT em equipamentos críticos permitem detectar anomalias antes que elas viram parada de linha. Um accelerometer acoplado a um motor de 2cv custa cerca de 80 euros e pode alertar sobre desbalanceamento com semanas de antecedência. Isso evita paradas não programadas que custam entre 2 mil e 8 mil euros por hora em linhas de montagem contínuas. Outro ponto que pouca gente considera é a integração entre sistemas legados e novos. Se você tem máquinas dos anos 90 sem interface digital, existe uma solução prática: sensores de vibração e temperatura com saída analógica conectados a um PLC de entrada múltipla. O custo fica na faixa de 150 a 300 euros por ponto de aquisição, e você ganha dados que antes eram completamente cegos.
Métodos que realmente funcionam no chão de fábrica
Lean manufacturing e Seis sigma são mencionados o tempo todo, mas a implementação prática é bem diferente do que os livros ensinam. A técnica de value stream mapping, por exemplo, funciona muito bem quando feita presencialmente com trena e papel, não em software. Eu gasto cerca de 3 horas fazendo um mapeamento manual completo e depois levo mais 2 horas digitando os dados num planilha simples. O resultado é muito mais confiável do que qualquer ferramenta automatizada que eu já testei. O conceito de TPM (Total Productive Maintenance) também é subestimado. A ideia central é simples: operadores fazem manutenções básicas no equipamento que utilizam, enquanto técnicos especializados cuidam do que exige maior complexidade. Na prática, isso reduz o tempo de manutenção corretiva em cerca de 30% e o de preventivas em 20%. Mas requer treinamento específico dos operadores, e esse é o ponto que muitas empresas pulam. Treinamento não é uma apresentação de PowerPoint de uma hora. São pelo menos 40 horas distribuídas em duas semanas, com prática Supervisionada em cada equipamento. CAD e CAM continuam sendo fundamentais para desenvolvimento de novos processos de usinagem. O que muita gente não sabe é que simulações computacionais podem prever com boa precisão problemas de fixture e sequenciamento antes de qualquer coisa ser fabricada. Softwares como Fusion 360 ou SolidWorks Machining oferecem versões com licença educacional acessível. Para operações mais complexas, o Mastercam ou o HyperMill entregam resultados melhores, mas o investimento de licença anual varia entre 2 mil e 8 mil euros.
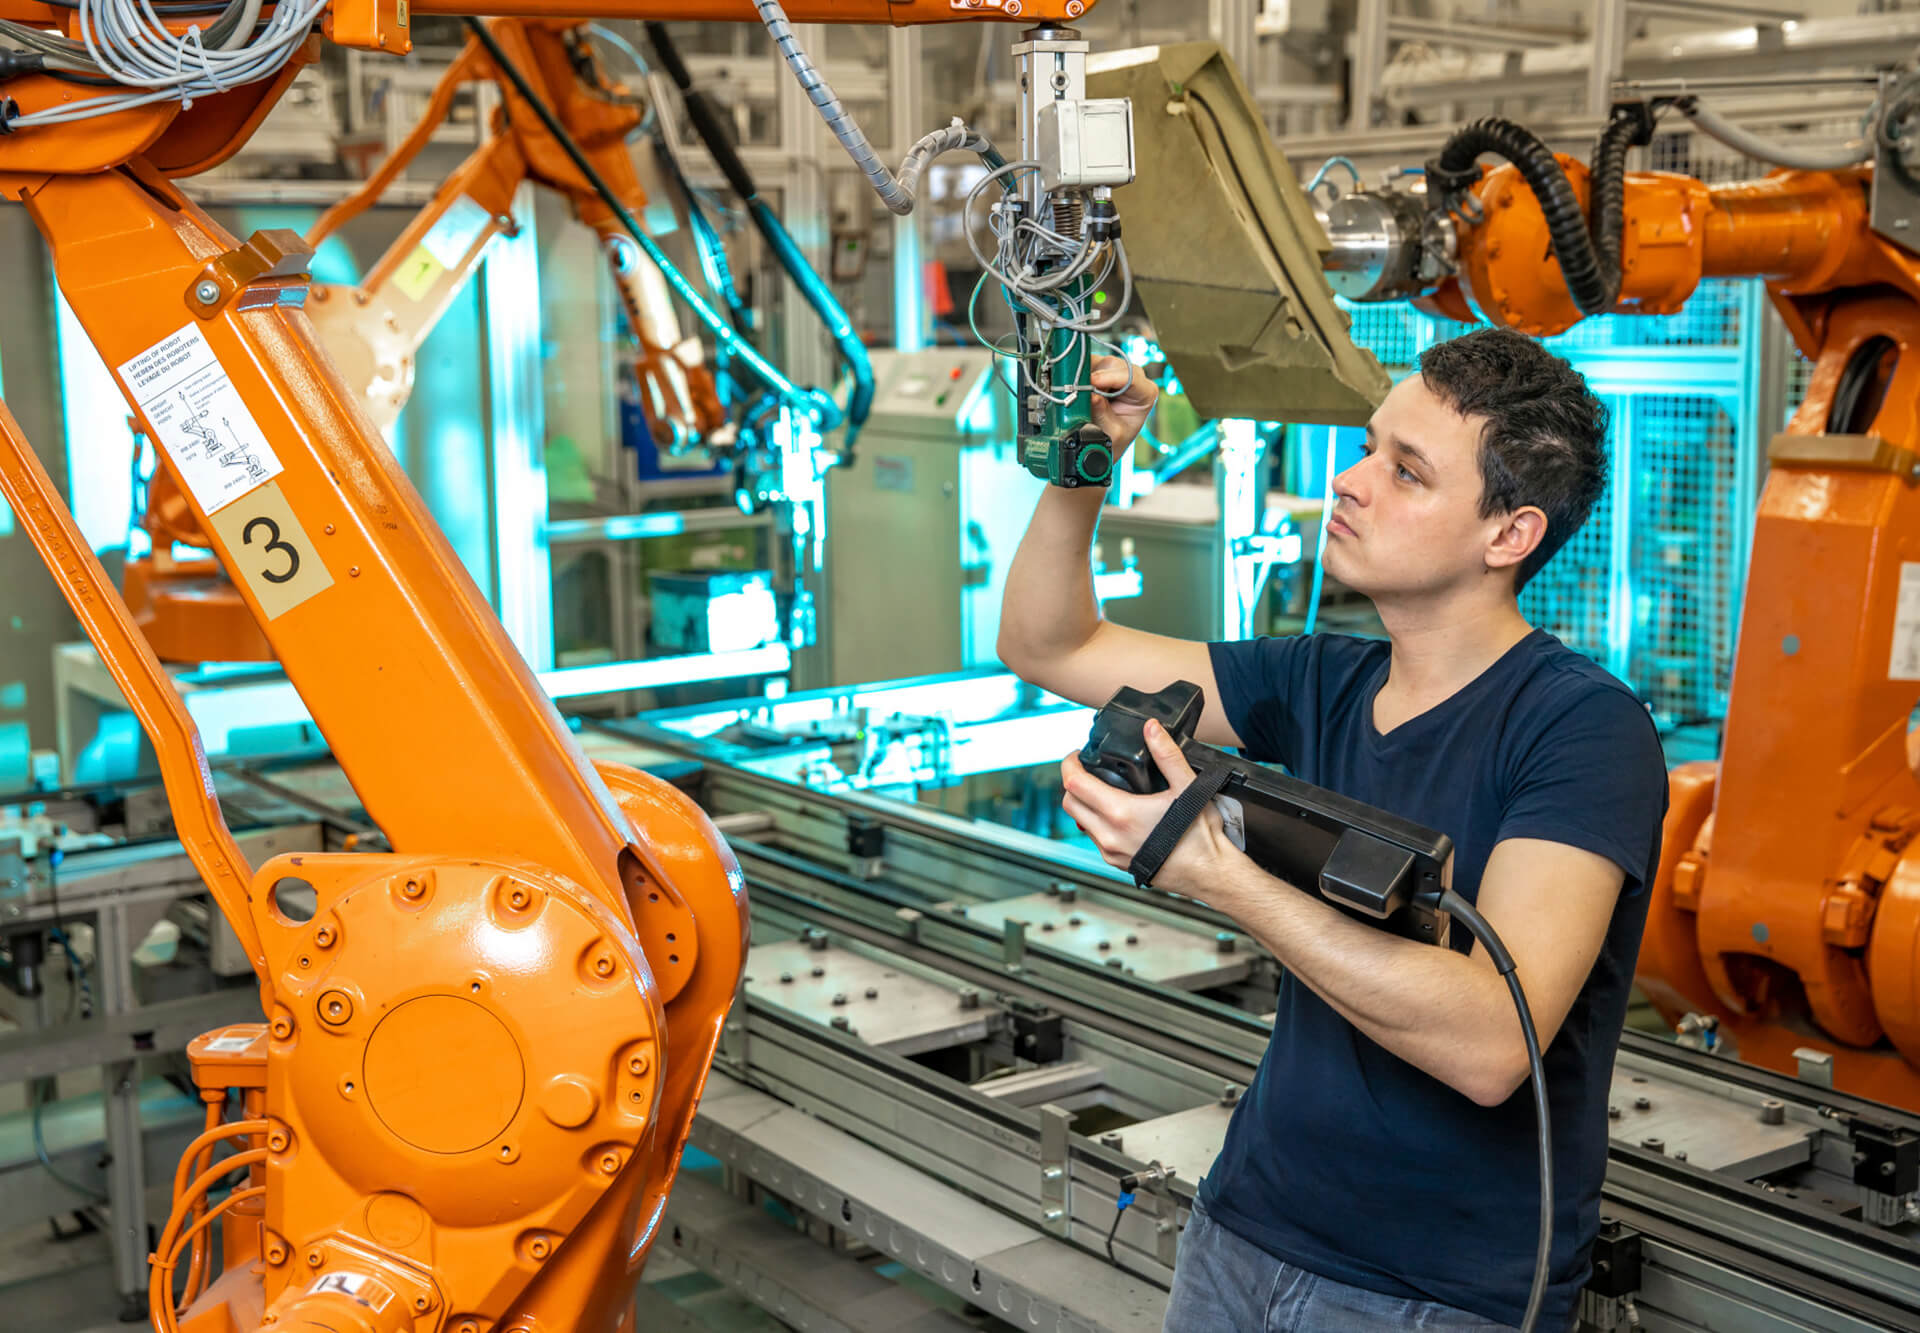
Ferramentas digitais e automação
PLCs modernos como os da Siemens S7-1500 ou Schneider M340 oferecem conectividade nativa com protocolos industriais. OPC UA, Modbus TCP, Profinet são padrões que facilitam a integração. O problema real é que muitos engenheiros configuram essas conexões de forma genérica e depois se perguntam por que os dados chegam desatualizados ou com inconsistências. A solução é definir um plano de comunicação claro antes de qualquer wiring. Defina scan rates, tags relevantes e redundância. Gasta-se duas semanas a mais na engenharia, mas evita-se dois meses de dor de cabeça posterior. SCADA systems permitem monitoramento em tempo real de toda a linha. O custo de uma instalação básica para uma linha média fica entre 10 mil e 30 mil euros, dependendo da complexidade e da quantidade de estações monitoradas. Sistemas como Ignition da Inductive Automation ou WinCC da Siemens oferecem bons resultados, mas a escolha certa depende do ecossistema que já existe na fábrica. Um insight que aprendi na prática e que raramente vejo em material didático: a qualidade dos dados que entram num sistema SCADA é proporcional à qualidade dos sensores e da fiação que os conecta. Sensores baratos com cabeamento sem blindagem em ambientes com grande presença de variáveis eletromagnéticas geram ruído que se propaga por todo o sistema. Já passei por situações onde leituras de temperatura apresentavam variações de até 15 graus sem causa aparente. A correção foi trocar cabeamento blindado e separar rotas de energia de sinais em eletrodutos independentes. O custo total do reparo foi de aproximadamente 2 mil euros.
Manufatura aditiva e tecnologias emergentes
Impressão 3D industrial mudou bastante nos últimos cinco anos. Peças de alta performance em titânio e inconel podem ser fabricadas com técnicas como DED (Directed Energy Deposition) e SLM (Selective Laser Melting). O custo por quilograma de peça fabricada varia enormemente dependendo do material e da geometria, mas para peças de reposição sob demanda, o valor pode ser significativamente menor do que o sourcing tradicional, especialmente para geometrias complexas que seriam inviáveis com usinagem convencional. Existe também a área de Digital Twin, que consiste em criar réplicas virtuais de linhas de produção inteiras. Empresas como a Siemens e a Dassault Systèmes oferecem plataformas robustas, mas o investimento inicial para uma implementação séria parte de 50 mil euros e pode facilmente ultrapassar 200 mil. A tecnologia funciona muito bem para simulação e validação de mudanças antes da execução física. Porém, ela depende criticalmente de dados precisos do mundo real. Se os modelos não forem calibrados com dados reais de operação, o gemêo digital se torna uma representação bonita e completamente desconectada da realidade.
Projetos e planejamento de produção
MRP e ERP são sistemas que organizam a cadeia de suprimentos e a programação de produção. A diferença prática é que MRP foca no Material Requirements Planning, enquanto ERP abrange toda a empresa. Sistemas como SAP, Oracle ou Microsoft Dynamics são referências no mercado. Para empresas de médio porte, há opções mais acessíveis como o TOTVS no Brasil ou o Sage em Portugal, com custos anuais que variam entre 5 mil e 25 mil euros dependendo do número de usuários e módulos contratados. A programação avançada de produção (APS) representa um nível adicional de sofisticação. Ela lida com restrições de capacidade, sequenciamento otimizado e what-if analysis em tempo real. Softwares como o Promodeus ou o PlanetTogether entregam resultados relevantes, mas exigem dados confiáveis de tempos de setup, lead times e disponibilidades de recursos. Sem governança de dados, o APS apenas produz otimizações baseadas em informações erradas, o que pode ser pior do que não ter o sistema. Um erro comum que observei repetidamente é confiar cegamente nos tempos padrão cadastrados no sistema. Na minha experiência, os tempos reais de ciclo diferem dos tempos padrão em cerca de 15 a 25% na maioria das operações. Essa discrepância compromete diretamente a qualidade do planejamento. O correto é realizar medições de tempos com cronômetro e observação direta periodicamente, idealmente a cada seis meses ou sempre que houver mudança significativa no processo.
Logística e logística reversa
AGVs e AMRs revolucionaram o transporte interno de materiais. Diferença fundamental: AGVs seguem trajetórias fixas definidas por fita magnética ou refletores. AMRs usam SLAM (Simultaneous Localization and Mapping) e navegação autônoma. Um AMR como os da Kiwibot ou da Magazord custa entre 15 mil e 40 mil euros por unidade, enquanto um AGV básico fica na faixa de 8 mil a 20 mil euros. A logística reversa é frequentemente negligenciada, mas representa uma oportunidade concreta de redução de custos e atendimento a regulamentações ambientais. O planejamento inclui desde a coleta de produtos pós-venda até a desmontagem, classificação e destinação adequada. Empresas que estruturam bem esse processo recuperam entre 10% e 30% do valor original do produto através de retrabalho, remanufatura e reciclagem de componentes.
Manutenção industrial
A evolução da manutenção industrial passou por três fases principais. A manutenção corretiva reage a falhas. A preventiva age em intervalos fixos, independente do estado real do equipamento. A preditiva utiliza dados e monitoramento para intervir apenas quando necessário. A preditiva é a mais eficiente quando implementada corretamente, reduzindo falhas inesperadas em até 70% e custos de manutenção em 25 a 30%. A implementação prática de manutenção preditiva envolve sensores de vibração, termografia infravermelha, análise de óleo e ultrassom. Um programa básico com análise de vibração para equipamentos rotativos críticos custa entre 5 mil e 15 mil euros iniciais, incluindo sensores, gateway e licença de software analítico. O retorno sobre investimento normalmente aparece entre 6 e 12 meses, dependendo do custo das paradas não programadas que são evitadas. Para quem está começando, recomendo focar nos equipamentos críticos primeiro. A regra 80-20 se aplica perfeitamente aqui: 20% dos equipamentos causam cerca de 80% das paradas. Identifique esses equipamentos, monitore-os rigorosamente e expanda progressivamente. Não tente monitorar tudo de uma vez. Isso dispersa recursos e dificulta a construção de competência interna.
Qualidade, segurança e meio ambiente
Sistemas de gestão da qualidade como ISO 9001 e ferramentas como FMEA, SPC e controle estatístico de processos são a base para consistência produtiva. A aplicação correta reduz variabilidade e melhora a previsibilidade dos resultados. O custo de certificação para uma PME varia entre 3 mil e 10 mil euros por ano, dependendo do escopo e do tamanho da organização. Segurança do trabalho não é apenas conformidade legal. Processos bem desenhados com princípios de poka-yoke (à prova de erros) previnem acidentes antes que ocorram. Um dispositivo de segurança com sensor de luz custa entre 200 e 800 euros e pode evitar lesões graves. O investimento é irrisório comparado ao custo humano e financeiro de um acidente. Gestão ambiental envolve controle de emissões, tratamento de efluentes, gestão de resíduos e eficiência energética. Tecnologias como variadores de frequência em motores elétricos podem reduzir o consumo energético em 20 a 50% dependendo da aplicação. A economia gerada geralmente paga o investimento em menos de dois anos.

Tendências e futuro
A Indústria 4.0 combina IoT, big data, cloud computing e inteligência artificial para criar sistemas de produção mais flexíveis e eficientes. A transformação digital na manufatura não é mais uma opção. É uma necessidade competitiva. No entanto, a maior armadilha é a tecnologia pela tecnologia. Projetos que começam sem um problema claro a resolver tendem a fracassar. Treinamento e desenvolvimento de pessoal é o fator mais subestimado em qualquer iniciativa de modernização. A melhor tecnologia do mundo não funciona sem operadores e técnicos capacitados. Programas de capacitação contínua, parcerias com escolas técnicas e universidades, e incentivos para certificações específicas geram retorno mensurável. Cada euro investido em treinamento técnico retorna em média entre 3 e 5 euros em produtividade e redução de desperdício. A sustentabilidade na produção industrial deixou de ser tema marginal. Normativas europeias como a CBAM (Carbon Border Adjustment Mechanism) começam a exigir relatórios de pegada de carbono. Empresas que não se prepararem enfrentarão barreiras comerciais significativas nos próximos anos. A transição envolve eficiência energética, uso de materiais reciclados, logística otimizada e, em alguns setores, captura de carbono.
O que se observa na prática é que as empresas que combinam melhorias processuais com adoção tecnológica adequada alcançam resultados consistentes. Aqueles que focam apenas em compra de equipamentos frequentemente se decepcionam. A tecnologia é um multiplicador. Se o processo base é ruim, a tecnologia apenas piora de forma mais rápida e visível. Se o processo é sólido, a tecnologia amplifica os ganhos exponencialmente. A lição principal é cuidar primeiro do processo, depois da tecnologia.
Galeria
-

Braços robóticos industriais trabalhando na linha de produção da ... -

O braço robótico industrial moderno de alta tecnologia na linha de ...
