Temperatura Medidas

Medição de temperatura na prática: o que funciona e o que dá errado
A maioria das pessoas trata medição de temperatura como algo trivial até perder um lote inteiro de produção porque confiou em um termopar mal calibrado. Eu já vi isso acontecer várias vezes. O problema não é o conceito em si, mas a execução no campo, onde condições reais raramente correspondem ao manual do fabricante. Termopares do tipo K são os mais comuns e baratos, cobrindo faixa de -200°C a 1260°C. Funcionam bem em fornos industriais, mas sofrem drift com o tempo se expostos a atmosferas redutoras. Eu tive um caso em uma linha de tratamento térmico onde o tipo K degradou em três semanas porque o gás de processo continha traços de hidrogênio que penetraram a proteção cerâmica. Troquei para tipo N, que tem maior resistência a esse tipo de ataque, e o problema parou. RTDs de platina (PT100) são mais precisos e estáveis, ideais para medições que precisam de repetibilidade em faixas de -200°C a 850°C. O custo é maior e a resposta é mais lenta. Se você precisa de controle de processo com tolerância de ±0,1°C, PT100 com cabeçote de transmissão 4-20mA é o caminho. Para aplicações menos críticas, um termistor pode bastar e custa uma fração.
Pirômetros e termômetros infravermelhos medem sem contato. Úteis quando o objeto está em movimento, muito quente ou inacessível. O problema é a emissividade. Um pirômetro calibrado para emissividade 0,95 vai ler errado em superfícies polidas de alumínio, por exemplo, que têm emissividade próxima de 0,05. A diferença pode ser de centenas de graus. A solução prática é aplicar fita isolante na superfície ou pintar com tinta de alta emissividade e calcular a temperatura a partir daí.
Instalação correta faz mais diferença que o sensor em si
Eu vejo muita gente comprando um sensor de R$500 e instalando de qualquer jeito, comprometendo toda a medição. A forma de fixação, o comprimento de inserção e o tipo de conexão elétrica importam tanto quanto a especificação do sensor. O comprimento de imersão deve ser pelo menos dez vezes o diâmetro da Protection sheath. Se você coloca um PT100 de 6mm de diâmetro em um tubo com apenas 30mm de profundidade disponível, a leitura vai ser influenciada pela temperatura ambiente ao redor do processo, não pelo fluido que você quer medir. O erro pode passar de 10°C em ambientes com grande diferença térmica. Para medições de fluidos em tubulações, use bujões com pasta térmica ou manguito de transferência. Isso elimina a resistência de contato entre o sensor e a parede do tubo. Sem isso, a temperatura indicada pelo sensor será sempre diferente da temperatura real do fluido, especialmente em baixas vazões.
Conexões elétricas também merecem atenção. Termopares exigem fios compensados do mesmo material ou fios de extensão específicos para o tipo de termopar. Usar cabo de cobre comum gera junctions extras que introduzem erros de vários graus. Eu já perdi tempo rastreando uma instabilidade de 3°C em um processo até descobrir que o técnico tinha conectado o termopar tipo K com um cabo de extensão genérico na instalação.
Calibração e temperatura medidas como parte do controle de qualidade
Nenhuma medição de temperatura vale nada sem calibração regular. A recomendação geral é calibrar a cada seis meses para aplicações críticas, anualmente para o resto. Um banho de óleo ou banho seco com blocos calibrados serve para calibração em laboratório. Para campo, existem kalibradores portáteis de referência que você coloca em série com o transmissor para verificar se a leitura bate. O que muita gente não considera é que a calibração deve abranger a faixa completa de operação, não apenas o ponto de trabalho. Um sensor pode estar perfeito em 200°C e desviar 15°C em 600°C. Se seu processo varia entre essas temperaturas, fazer calibração pontual em um único ponto é insuficiente. Também é importante documentar o histórico de calibração. A tendência de drift ao longo do tempo revela o envelhecimento do sensor. Um termopar tipo K que começa a desviar progressivamente a cada calibração deve ser substituído antes que atinja tolerâncias críticas. Ignorar esse padrão de degradação leva a surpresas desagradáveis em pleno processo produtivo.
Erros comuns que custam caro
A principal fonte de erro em medição de temperatura é a instalação inadequada. Isso inclui comprimento de inserção insuficiente, má condução térmica no ponto de medição, e escolha errada do tipo de sensor para a aplicação. Outro erro frequente é ignorar a dinâmica térmica do sistema. Sensores lentos em processos rápidos criam defasagem temporal que pode fazer o controle atuar fora da janela certa. Em processos batch, por exemplo, onde a temperatura sobe e desce rapidamente, um PT100 com bainha grossa pode levar minutos para responder. Nesse caso, um termopar tipo K com bainha fina responde em segundos e captura a realidade do processo com muito mais fidelidade, mesmo com precisão absoluta ligeiramente inferior. Outro problema prático é a interferência eletromagnética em ambientes industriais. Cabos de termopar não blindados perto de motores, variadores de frequência e soldadores a arco captam ruído que se manifesta como flutuação na leitura. O uso de cabo blindado e o aterramento correto do shield resolvem a maior parte desses casos. Eu costumava receber reclamações de operadores sobre leituras oscilantes e, na maioria das vezes, era apenas o shield do termopar mal aterrado no painel de controle.

Quando a medição tradicional não funciona
Existem situações onde sensores de contato simplesmente não são viáveis. Reatores sob pressão extrema, fluidos corrosivos em alta concentração, ou componentes eletrônicos em miniatura são exemplos. Nesses casos, medição óptica por infravermelho ou termografia pode ser a única opção. Mas mesmo essas técnicas têm limitações que precisam ser compreendidas. Termografia infravermelha, por exemplo, é sensível a reflexões. Se você apontar uma câmera termográfica para uma superfície metálica brilhante, vai medir a temperatura dos objetos refletidos, não da superfície em si. A solução é tratar a superfície ou usar câmeras com compensação de reflexo integrada. E mesmo assim, a precisão absoluta fica em torno de ±2°C ou ±2% da leitura, o que é suficiente para detecção de pontos quentes mas inadequado para controle de processo preciso. Em resumo, o planejamento da medição de temperatura deve considerar o sensor adequado, a instalação correta, a calibração periódica e a compreensão das limitações de cada técnica. Não existe solução única que funcione para tudo, e tentar adaptar um sensor ao processo sem ajustar a metodologia só gera dados enganosos e problemas caros.
Galeria
-
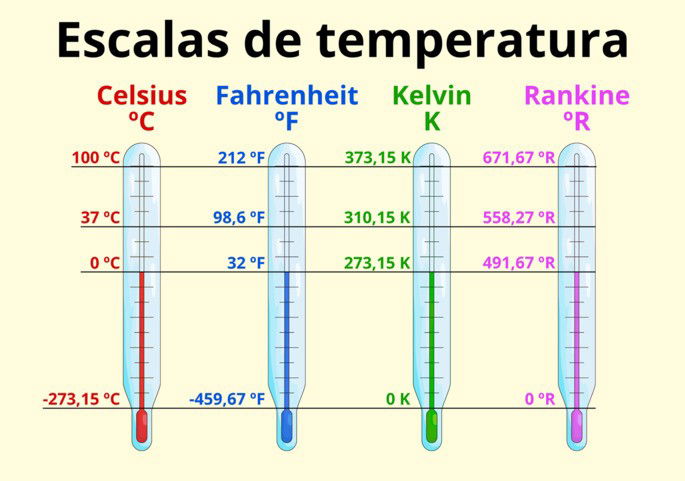
Escala De Temperatura Celsius -

Conversión de Escalas de Temperatura - Fisimat -

Unidades De Temperatura
