Tipos De Brocas Para Metal
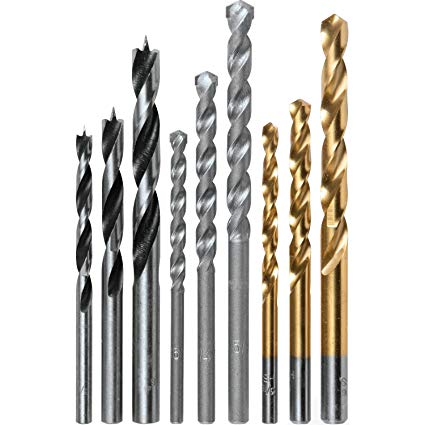
Um guia prático sobre tipos de brocas para metal
Muita gente compra broca HSS na primeira vez que precisa furar uma chapa e depois se desespera quando a ponta derrete em trinta segundos. Isso acontece porque o material errado está sendo usado no trabalho certo. Existem opções muito mais adequadas, mas também existem limitações que ninguém costuma mencionar. A broca HSS (High Speed Steel) é a mais barata e a mais encontrada em kits genéricos. Funciona razoavelmente bem em aços macios e chapas finas, desde que você use óleo de corte e não tente acelerar o processo. O problema é que ela perde tempero rapidamente acima de 600 graus Celsius, o que significa que furação contínua em aço carbono médio vira frustração após a terceira peça. Já a broca HSS-Cobalt, com 5% ou 8% de cobalto na liga, aguenta temperaturas muito mais altas e consegue furar aço inox sem entrar em colapso. Ela é mais cara, mas compensa. Eu já vi gente usar HSS normal em inox 304 e gastar mais tempo afiando do que furando, o que basicamente anula a vantagem do preço menor. A broca com revestimento de nitreto de titânio (TiN) nada mais é do que uma broca HSS ou HSS-Co com uma camada superficial amarela. O revestimento reduz atrito e aumenta a vida útil, mas ele se gasta. Quando ele vai embora, sobra uma broca HSS comum, que já tinha sido uma broca HSS comum antes do revestimento. Ou seja, o ganho é real mas tem limites. Não adianta comprar TiN e esperar que ela fure concreto, por exemplo. Isso não funciona e estraga a ponta na hora.
Brocas de carboneto de tungstênio sinterizado são a opção para quando nada mais resolve. Elas são extremamente duras e mantêm o fio de corte por um tempo absurdo, mas são frágeis. Se você aplicar força lateral, vibrar a máquina ou apoiar a peça de forma instável, a broca quebra. O carboneto exige máquina bem rígida, fixação segura e avanço controlado. Em ambientes de oficina caseira ou bancada improvisada, essa fragilidade é um problema real. O passo importante que a maioria dos manuais esquece de mencionar é o ângulo de ponta. Brocas para metal genéricas vêm com ângulo de 118 graus, que é um meio-termo aceitável. Mas para materiais mais duros, como aço temperado ou aço inox, reduzir esse ângulo para 135 graus faz a broca penetrar com muito mais eficiência e com menos tendência a escorregar. Muitos profissionais afinam suas próprias brocas para ajustar esse ângulo, e a diferença no desempenho é notável desde a primeira peça.
Problema que encontrei na prática
Certa vez precisei furar uma flange de aço inox 316 com 8mm de espessura usando broca HSS-Cobalt de 6mm. A recomendação da caixa falava em 800 RPM e avanço manual. Fiz isso, passei a broca quente e parou. Resfriar com água não resolve porque o choque térmico pode trinchar o carboneto se ele estiver muito quente. A solução foi reduzir para 300 RPM, usar avanço extremamente leve, aplicar óleo de corte de alta pressão e fazer a penetração em etapas, saindo da furação a cada dois milímetros para limpar os cavacos e resfriar naturalmente. O tempo de furação triplicou, mas a broca sobreviveu e o furo ficou dentro da tolerância. A primeira passada é sempre a mais difícil. Uma vez que a broca crava e estabelece o caminho, o resto do furo avança rápido. Por isso o centroamento inicial deve ser perfeito. Um ponto de centro mal posicionado é a causa número um de broca que quebra ou que escorre e marca a peça de forma inadequada. Também é comum as pessoas ignorarem a geometria do bico da broca. Brocas baratas têm os cortes assimétricos de fábrica, o que causa vibração e aquecimento desnecessário. Uma broca mais cara com geomoetria de dois cortes simétricos e canal de evacuação de cavaco otimizado corta melhor e dura mais, mesmo sendo do mesmo material. A diferença está na fabricação, não apenas na liga.

Outro ponto que gera confusão é a ideia de que broca escalonada serve para tudo. Ela é excelente para chapas finas e alumínio, mas tem limite prático. Passar de 12mm em aço carbono começa a exigir força que a broca escalonada não aguenta sem deformar o degrau. Se você precisa de vários diâmetros em chapas grossas, vale mais a pena ter um conjunto de brocas cilíndricas regulares do que depender de uma única broca escalonada. O uso de fluídos de corte também é mal compreendido. Óleo de corte não é apenas para lubrificar. Ele remove calor, ajuda na evacuação de cavacos e protege a peça de soldagem de cavaco na parede do furo. Em alumínio, água com detergente ou até óleo vegetal funciona. Em aço inox, o óleo de corte específico é quase obrigatório. Tentar furar inox a seco é pedir para a broca perder o fio em minutos e a superfície do furo ficar irregular.
Quando escolher cada tipo
Para furações esporádicas em aço carbono mole, HSS tradicional cobre. Para produção em série ou aço inox, HSS-Cobalt 5% ou 8% é o mínimo aceitável. Para materiais extremamente duros ou quando a vida útil da ferramenta é crítica, carboneto. Para furos de diversos diâmetros em chapas finas, broca escalonada. O resto é caso por caso, e o diagnóstico errado aqui é o que mais gera perda de tempo e dinheiro no final do dia. Manter um estoque de brocas HSS-Cobalt em diâmetros comuns costuma ser a decisão mais econômica no longo prazo, mesmo que o custo inicial seja maior. Broca HSS barata que quebra e precisa ser substituída várias vezes sai mais cara do que uma broca cobalt que faz cinquenta furos antes de precisar ser afiada.
Galeria
-

Tipos De Brocas De Metal 700x250 -

TIPOS DE BROCAS (S) E= BROCA PARA VIDRIO BROCA PARA MADERA BROCA PARA ... -

Tipos De Brocas Barrenas Para Taladro Set Kit Cemento Concreto Punta -

Distintos tipos de brocas para distintos tipos de profesionales
