Torno Mecanico O Que Faz
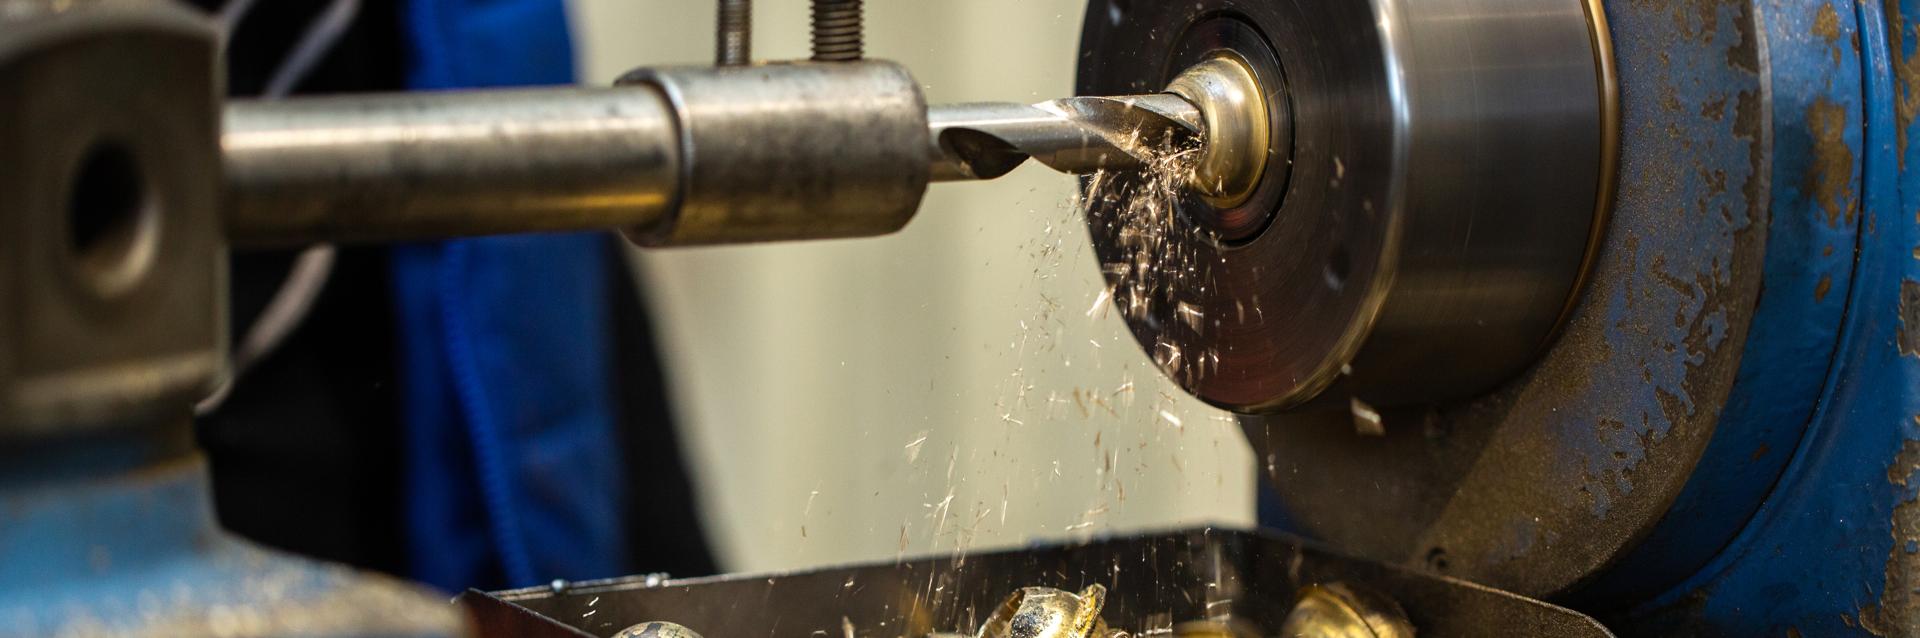
O que é um torno mecânico e como ele funciona na prática
Um torno mecânico é uma máquina-ferramenta que remove material de uma peça giratória por meio de uma ferramenta de corte fixa. O movimento principal é o giro do fuso ou do plato, enquanto a ferramenta avança de forma controlada. O resultado pode ser um eixo cilíndrico, um cone, uma rosca, um rebite, um furo interno ou qualquer geometria que exija precisão dimensional. Simples assim. Agora, a pergunta "torno mecanico o que faz" tem uma resposta mais longa porque depende do tipo de torno. Existem tornos convencionais, CNC, para tornear, para furar, universais. Cada um tem seu nicho. O torno convencional, por exemplo, exige que o operador ajuste manualmente as velocidades, os avanços e os passos da barra de engrenagens. Isso dá controle total, mas também impõe dependência da experiência do operador. Já o torno CNC executa programas em G-code e mantém tolerâncias apertadas com menos esforço humano direto, mas exige programação e manutenção de software.
torno mecanico o que faz: a relação entre geometria, materiais e parâmetros
O que o torno faz realmente não está só na definição técnica. Ele opera dentro de limites físicos claros. Um aço inoxidável AISI 304, por exemplo, endurece por trabalho mecânico e aquece rápido. Uma velocidade de corte muito alta gera temperatura excessiva, a ferramenta se desgasta mais e o acabamento piora. Já um alumínio 6061 permite velocidades bem maiores sem esses problemas. O material determina os parâmetros. Não adianta aplicar os mesmos dados para tudo. Os principais parâmetros envolvidos são a velocidade de corte (Vc), a rotação (n), o avanço por dente ou por revolução (f) e a profundidade de corte (ap). A relação básica entre velocidade de corte e rotação é n = Vc / ( × D), onde D é o diâmetro da peça. Quando o diâmetro diminui durante o torneamento, a rotação precisa aumentar se você quiser manter a velocidade de corte constante. Isso é particularmente importante em acabamentos finais, onde variações de temperatura alteram o desgaste da aresta de corte.
Processos típicos executados em torno
O torno realiza várias operações básicas. O torneamento externo remove material ao longo do comprimento da peça, produzindo cilindros. O torneamento interno ou furacão trabalha dentro de furos pré-existentes. O chanfro cria um ângulo nas bordas. O rebarbamento remove rebarbas geradas durante usinagem ou corte. O entalhamento corta canais estreitos. O rosqueamento produz filetes cilíndricos ou cónicos, sendo este último essencial para conexões hidráulicas e de tubulação. Em tornos convencionais, cada uma dessas operações exige ajuste de barras, troca de ferramentas e mudança de posição do carrinho. Em tornos CNC, o programa define automaticamente a sequência, e a troca de ferramentas é realizada por um revolver rotativo ou por um trocador de instrumentos. Isso reduz o tempo de setup significativamente, mas exige um cadastro preciso dos offsets de ferramenta e das coordenadas de peça.

Como escolher velocidade, avanço e profundidade de corte
Para iniciar uma operação simples de desbaste em aço carbono, uma velocidade de corte inicial pode ficar entre 150 e 200 metros por minuto para ferramentas de aço rápido e acima de 200 m/min para ferramentas de metal duro revestidas. O avanço de desbaste costuma variar de 0,2 a 0,5 mm/rev, dependendo do material e da rigidez da máquina. Para acabamento, o avanço cai para cerca de 0,08 a 0,2 mm/rev. A profundidade de corte em desbaste pode chegar a 3 ou 4 mm por passagem em peças maciças, mas isso varia conforme a potência do torno e a estanqueidade da montagem. Quanto maior a profundidade, maior a força de corte e maior o risco de vibração. Se a peça delgar ou se o sistema não estiver bem fixado, o efeito é um ruído de corte irregular, marcação de superfície e possível quebra da ferramenta. Na prática, eu costumo começar com parâmetros conservadores e ajustar conforme o comportamento da peça. Observar o cavaco é um bom termômetro. Cavacos curtos indicam avanço ou velocidade elevados demais para o material. Cavacos longos e em forma de fita indicam condições que podem causar emaranhamento. Interromper a operação e ajustar os parâmetros evita problemas maiores.
Fixação da peça e alinhamento
A fixação é crítica. Um eixo longo fixado apenas pelas pontas tende a defletir sob força de corte. O uso de centros, contrapontos e, quando necessário, suportes intermediários ou mesas de apoio reduz a deflexão. Para peças curtas e pesadas, um prato de três pinos com placas de fixação fornece rigidez suficiente. Juntas entre o prato e o fuso do torno devem estar limpas e livres de debris. Um detalhe que muitos negligenciam é o alinhamento do contraponto. Se o contraponto estiver deslocado axialmente em relação ao eixo do fuso, a peça usinata ficará côncava no centro ou apresentará diâmetro variável. Eu já verifiquei isso diversas vezes medindo o diâmetro em diferentes pontos ao longo de um eixo usinado e percebendo variação de até 0,05 mm apenas por desalinhamento. A correção envolve ajustar a posição do contraponto usando um anel de calibração ou uma barra de referência montada entre centros e verificando aidade com micrômetro.
Troca de ferramenta e manutenção
O sistema de fixação de ferramentas varia conforme o torno. Porta-lâminas retangulares são comuns em tornos convencionais, permitindo troca rápida e ajuste manual. Em tornos CNC, os porta-ferramentas são padronizados por tamanho de placa e devem ser trocados e registrados no controlador com offsets precisos. A manutenção preventiva inclui limpeza de guias, lubrificação dos mancais de deslizamento, verificação do tensionamento das correias e inspeção do sistema de arrefecimento. Resíduos de cavaco acumulados em guias lineares e nos flanges do eixo podem gerar folgas indesejadas e perda de precisão. Um torno mal lubrificado apresenta aumento de folga em poucos meses de uso intensivo.

Erros comuns e como evitá-los
Um erro frequente é assumir que a leitura do milímetro na régua do torno corresponde exatamente à posição real da ferramenta. Folgas mecânicas e play nos carretéis fazem com que leituras diretas não reflitam a posição precisa. O uso de paquímetro ou micrômetro para conferência é indispensável. Outro erro comum é ignorar o efeito térmico. Peças usinadas em sequence alongada ganham temperatura e dilatam. A medição a quente pode levar a ajustes incorretos. Deixar a peça resfriar antes da conferência final evita retrabalho. Há ainda o problema de seleção inadequada de geometria de ferramenta. Uma aresta com ângulo de saída muito pequeno gera força de corte elevada e aquecimento. Para materiais tenazes, recomenda-se ângulo de saída entre 10° e 15°. Para materiais mais frágeis, como ferro fundido, ângulos menores são aceitos, mas a resistência da aresta deve ser preservada contra impactação.
Casos específicos e alternativas
Existem situações em que o torno convencional não é a melhor escolha. Peças com geometria complexa, múltiplos furos excêntricos ou superfícies livres exigem usinagem em centros de usinagem ou torneamento com cabeçotes articulados. Nesse caso, um torno CNC com eixo Y ou um centro de usinagem vertical pode reduzir o número de montagem e melhorar a repetibilidade. Também vale considerar alternativas quando a produção é baixa e o custo de programação CNC se torna desproporcional. Usinagem manual com ferramentas de geometria ajustada e fixações simples pode atender requisitos menos rigorosos em tempo competitivo, especialmente em peças únicas ou protótipos onde a flexibilidade supera a precisão extrema. Se o objetivo é apenas furar e alargar pequenos furos em peças planas, uma fresadora com cabeçote de furação pode ser mais adequada. A combinação de operações em torno e em fresadora aumenta o número de setups e o tempo total, então avaliar o balanceamento entre machine time e setup time é parte do planejamento.
Segurança e boas práticas
Operar torno exige atenção constante. Uso de óculos de proteção é obrigatório, e roupas Just-as e sem adornos soltos reduzem risco de enroscamento. O cavaco aquecido deve ser removido com pinça, nunca com as mãos desprotegidas. Peça solta ou fixação inadequada é causa frequente de acidente. Antes de iniciar qualquer operação, verifique se a blindagem da máquina está posicionada corretamente, se os dispositivos de parada de emergência estão funcionais e se o sistema de arrefecimento está operante. Desgano de fluido de corte é um indicador de problemas de lubrificação e geração de calor durante o corte. Revisar o plano de usinagem antes de executar evita desperdício de material e tempo. Anotar parâmetros bem-sucedidos em fichas de processo facilita repetição em lotes subsequentes e serve como referência para outras peças similares.

Galeria
-
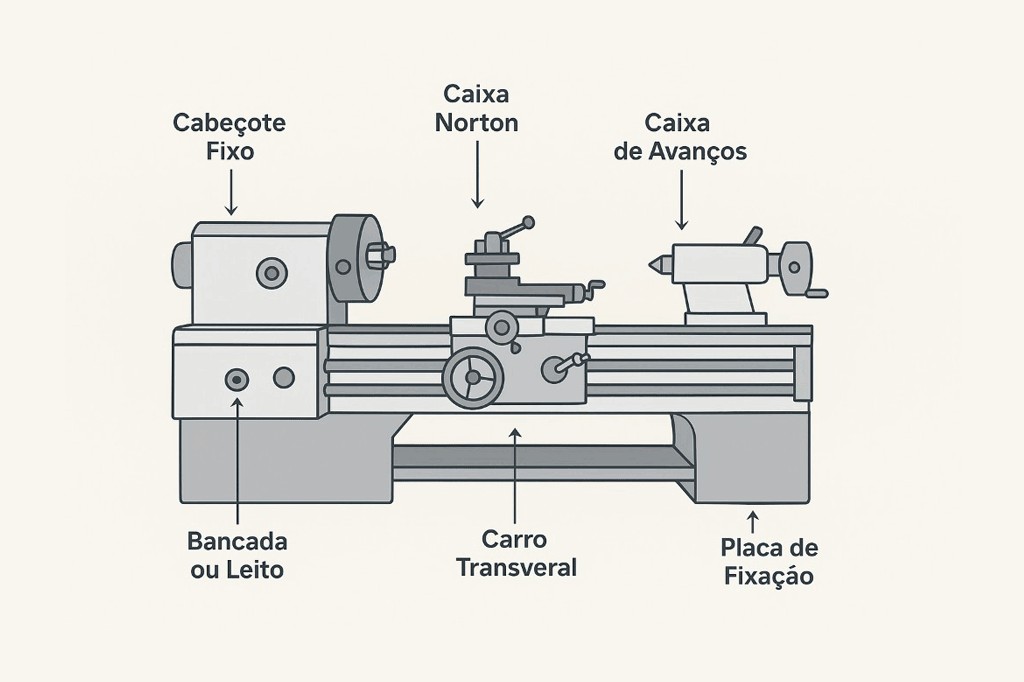
Partes de um Torno Mecânico | TORNON -
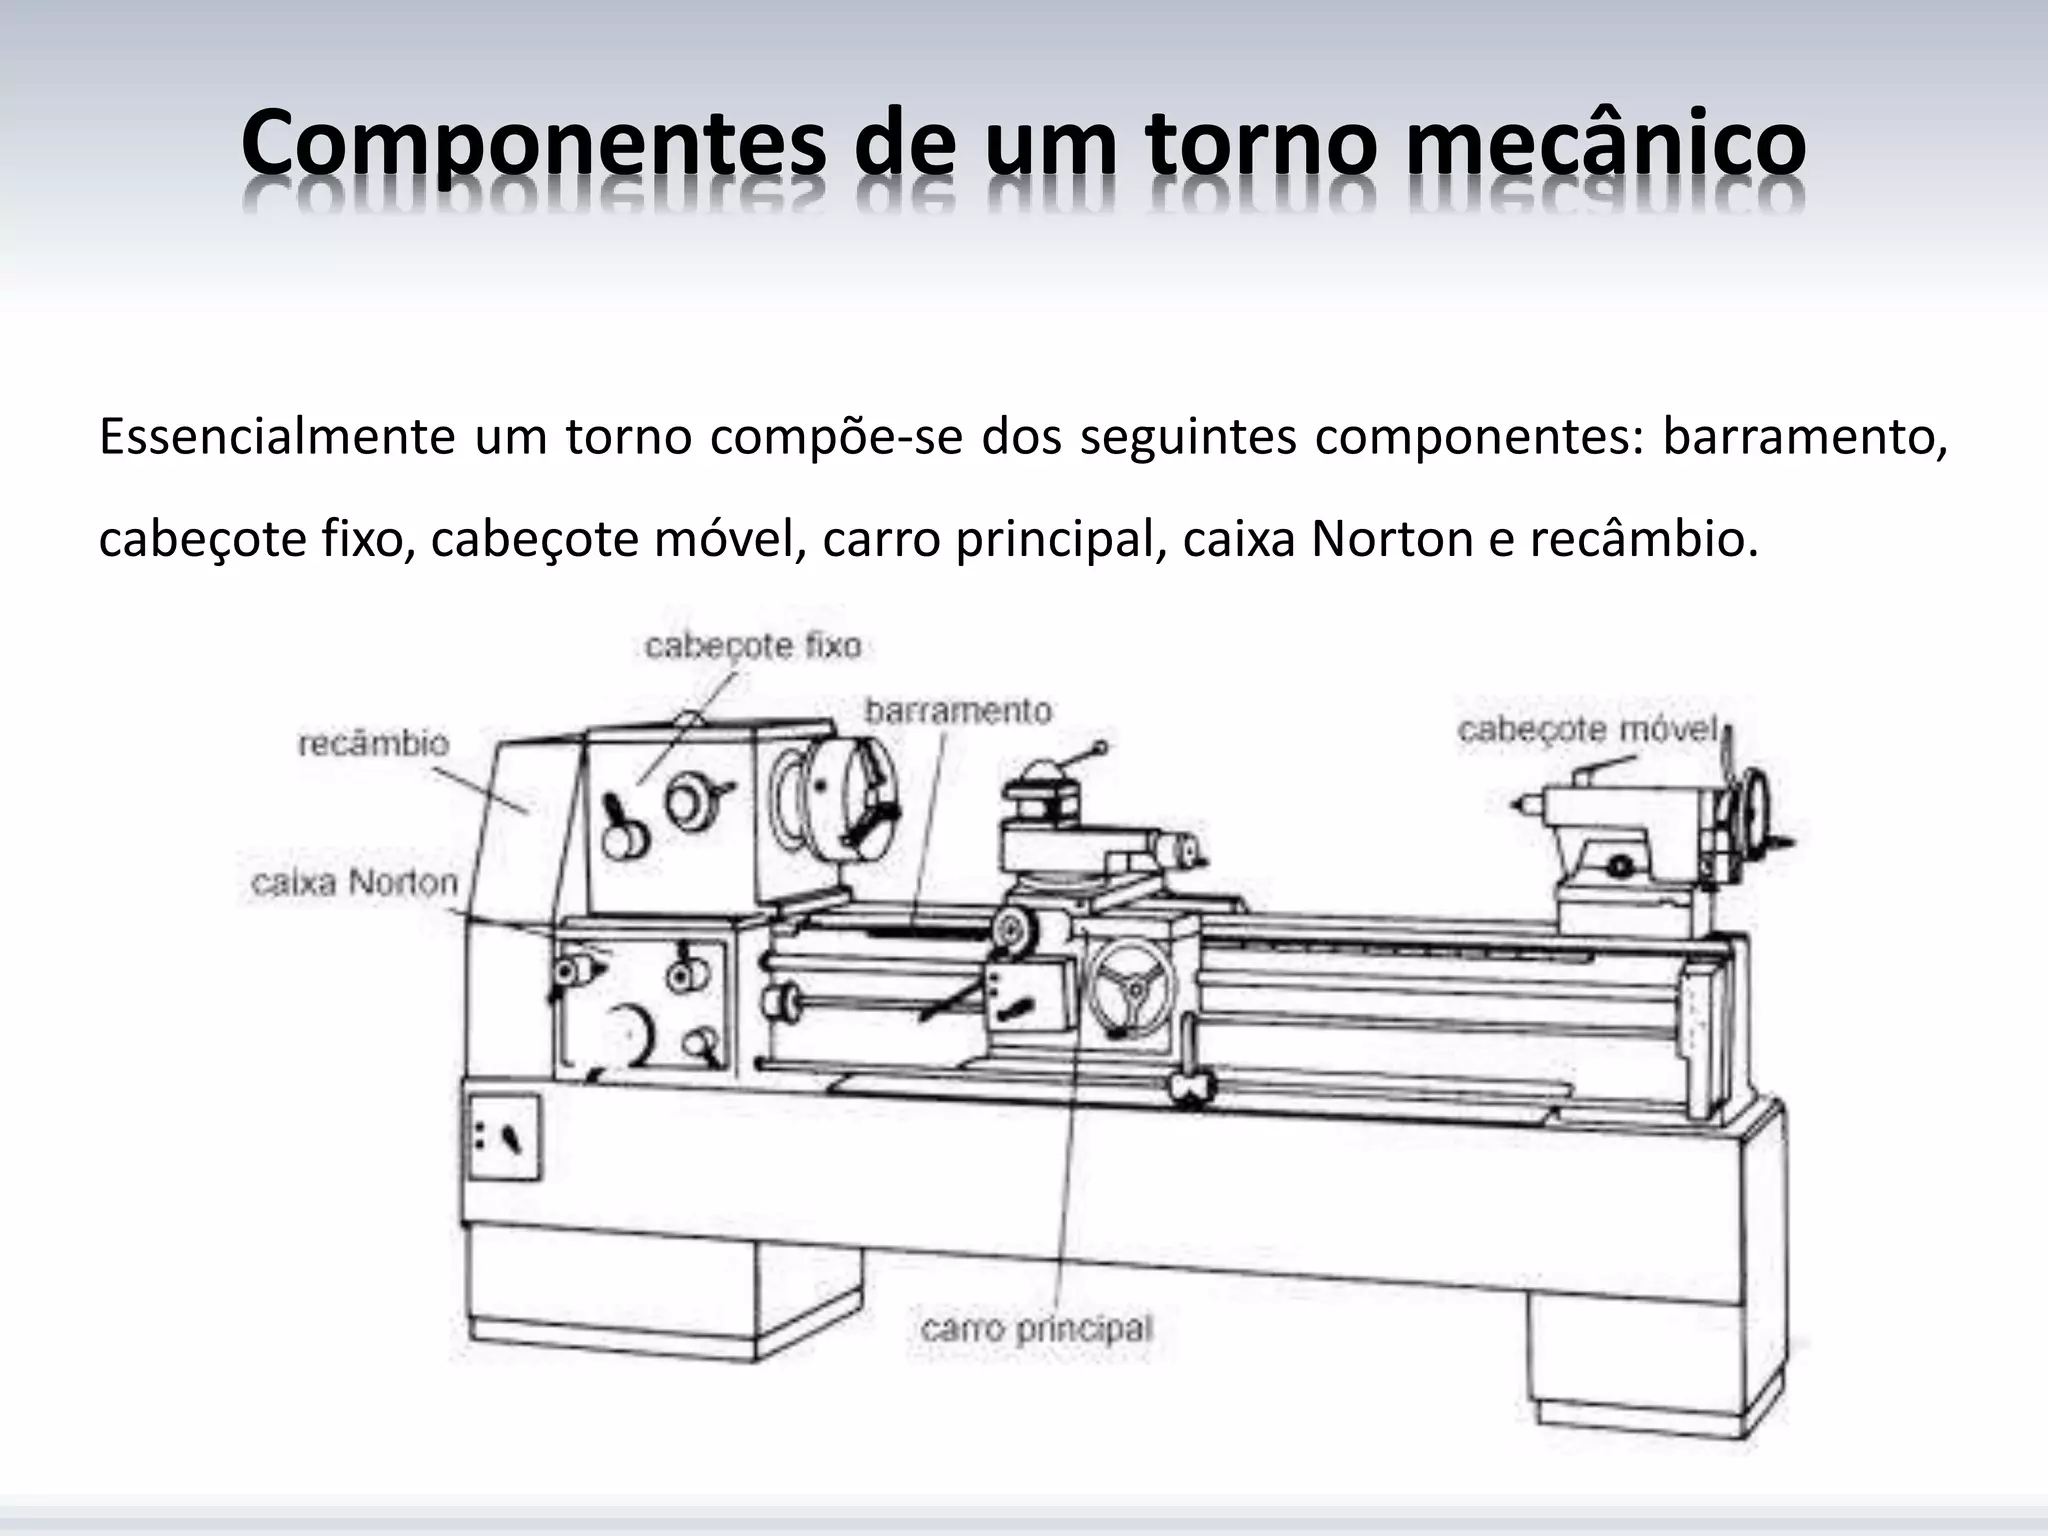
Projeto Multidisciplinar - Torno Convencional (Torno Mecânico) | PPTX
