Um Fornecedor De Buchas E Cunhas Recebeu De Seu Cliente

O problema que apareceu na nossa oficina com esse lote de buchas
Chegou uma reclamação no setor de qualidade há uns três meses. Um fornecedor de buchas e cunhas recebeu de seu cliente um lote com problemas sérios de dimensional e acabamento superficial. As peças vinham conforme o desenho, aparentemente. A coisa começou a complicar quando foram para o ensaio funcional. Algumas buchas travavam dentro do alojamento a frio, outras folgavam demais quando a montagem atingia a temperatura de operação. O cliente original queria devolução integral do lote. A gente precisava decidir se corrigia no local ou encomendava nova produção. Antes de eu explicar o que foi feito, deixo claro que o que vou descrever aqui não é procedimento padrão de fabricante. É o caminho das pedras que funciona quando você está com produção parada e o estoque acabando. Cada caso tem suas particularidades, mas os princípios são os mesmos.
A situação inicial: um fornecedor de buchas e cunhas recebeu de seu cliente uma devolução com três reclamações simultâneas
O lote envolvia buchas cilíndricas de aço 1045 e cunhas de Bronze SAEl-bronze 955. O desenho técnico pedia tolerância H7 para as buchas e tolerância k6 para os eixos de alojamento. O acabamento superficial exigido era Ra 1,6 para as faces internas das buchas e Ra 3,2 para os assentos das cunhas. Na prática, o fornecedor entregou tudo dentro das tolerâncias dimensionais declaradas no certificado de ensaio. O problema era outro. A primeira reclamação dizia respeito ao aquecimento diferencial. As buchas de aço 1045 têm coeficiente de expansão térmica de aproximadamente 12 microdeformações por grau Celsius. Quando a montagem entrava em operação e a carcaça de alumínio (coeficiente em torno de 23 microdeformações por grau Celsius) aquecia, a bucha dilata mais devagar que o alojamento, criando uma condição de interferência variável. O projeto original não considerou isso de forma explícita no cálculo de folga operacional. A segunda reclamação era sobre rebarbas nas arestas de entrada das buchas. O fornecedor não realizou chanfro de guia nas bordas de montagem. Isso gera dois problemas: danos ao selo labial durante a inserção e contaminação por cavacos metálicos no sistema lubricante. Na linha de montagem do cliente, isso gerava retrabalho em cerca de 18% das peças do lote.
A terceira reclamação, e a mais delicada, envolvia as cunhas. O material declarado era bronze 955, mas a análise espectrométrica rápida realizada in loco mostrou presença de chumbo em teor superior ao especificado. Bronze com chumbo tem comportamento de usinagem muito diferente. A superfície interna das cunhas apresentava marcas de ferramenta visíveis a 10x de ampliação, com perfil rugoso incompatível com o Ra 3,2 exigido. Isso afetava diretamente a distribuição de carga no ponto de engrenamento.

Diagnóstico e correções executadas
A primeira providência foi separar o lote em três grupos. Peças dentro da especificação, peças recuperáveis e peças inviáveis. Com a técnica certa, cerca de 62% das buchas e 45% das cunhas puderam ser recuperadas sem descartar o material base. O restante foi devolvido ao fornecedor com relatório técnico completo. Para as buchas recuperáveis, executamos o seguinte procedimento. Primeiro, retífica interna até atingir Ra 1,2, que é mais tolerante que o Ra 1,6 original e garante lubrificação adequada na fase de (running-in). Segundo, aplicação de chanfro de guia de 15 graus nas bordas de entrada, com profundidade de 0,8 milímetros. Isso elimina o dano aos selos e reduz o tempo de montagem em aproximadamente 40 segundos por peça. Terceiro, limpeza ultrasônica em banho de solvente cloretado por 12 minutos, seguida de secagem em estufa a 80 graus por 20 minutos para remoção completa de umidade residual. As cunhas apresentaram dificuldade maior. O bronze com excesso de chumbo não pode ser simplesmente retificado para atingir o acabamento correto, pois a remoção de material superficial não elimina a segregação do chumbo no interior da peça. O tratamento termoquímico de nitretocarbonetura a baixa temperatura (cerca de 550°C por 4 horas) poderia melhorar a dureza superficial, mas não resolveria o problema de rugosidade existente. A decisão foi retificar as faces de contato com broca cilíndrica de diamante, seguiida de lapidação com pasta de alumina granulometria 1200. Isso trouxe o acabamento para Ra 2,8, dentro da margem aceitável para a aplicação, considerando que a carga operacional real era inferior à carga máxima projetada em 35%.
O erro que todo mundo comete nessa situação
O erro mais frequente nesse tipo de reclamação é focar apenas na dimensional e ignorar a compatibilidade de materiais. Buchas e cunhas operam em regime de atrito deslizante ou rolante. A combinação aço- bronze funciona bem quando as especificações de dureza, acabamento e lubrificação estão em equilíbrio. Se você alterar um parâmetro sem ajustar os outros, o sistema falha de forma imprevisível. Outro erro comum é aceitar certificado de ensaio sem verificação independente. O certificado do fornecedor dizia que o bronze era 955. A análise espectral rápida mostrava outra coisa. Certificados são documentos comerciais, não garantias técnicas. Sempre faça verificação em amostra representativa antes de liberar o lote inteiro para produção. Há também o problema da documentação insuficiente nas especificações de compra. Pedimos o lote com base numa cotação padrão do fornecedor, mas o desenho técnico original continha uma nota de rodapé sobre tratamento superficial que não foi includa no pedido formal. Quando a peça chegou e não tinha o tratamento, não havia como cobrar conformidade porque aquilo nunca constou no documento contratual. Isso é responsabilidade compartilhada. O fornecedor deveria ter questionado, e nós deveríamos ter conferido. Nenhum dos dois fez isso.
Quando é melhor mandar devolver e não recuperar no local
Nem toda peça fora de especificação vale a pena recuperar. No nosso caso, as buchas recuperáveis justificaram-se porque o custo de nova produção seria de aproximadamente R$ 4.800,00, enquanto o retrabalho custou R$ 870,00 com mão de obra e consumíveis. As cunhas, porém, ficaram na fronteira. O custo de lapidação por unidade era de R$ 12,50, contra R$ 38,00 de uma cunha nova produzida sob encomenda com o material correto. Para um lote de 200 unidades, a conta fecha favoravelmente para o retrabalho apenas se você tiver ociosidade na retífica e na lapidação. Se sua usinagem está ocupada com pedidos prioritários, o retrabalho encarece mais do que parece. Também é importante considerar o tempo. O retrabalho das buchas levou dois dias úteis. A nova produção, mesmo com urgência, levaria de cinco a sete dias dependendo do fornecedor e da disponibilidade de matéria-prima. Em linhas de produção contínua, dois dias de parada podem significar milhares de reais em perda de produção. Esse é o fator que mais frequentemente justifica o retrabalho local mesmo quando o custo direto é maior. Se a especificação do projeto exigir Ra 0,8 ou pior, o retrabalho não é viável com equipamento convencional. Aí a única opção é substituição. Não adianta insistir em retificar algo que foi fundido com composição errada. A estrutura do material já está comprometida e o tratamento superficial não corrige isso.

O que aprendi com esse caso e o que faria diferente na próxima vez
Aprendi que especificação de compra precisa ser autocontida. Todo requisito crítico deve estar no documento de pedido, não apenas no desenho técnico anexado. Notas de rodapé, tratamentos térmicos, tipos de acabamento, requisitos de rastreabilidade. Tudo. Se não está no pedido, não existe para fins de aceitação. Também aprendi a solicitar certificado de ensaio com análise química completa antes de liberar o pagamento, e não após a entrega. Quem paga sem verificar está comprando no escuro. O custo de uma análise espectral em laboratório credenciado gira em torno de R$ 150,00 por amostra. Isso é irrisório comparado ao prejuízo de um lote inteiro fora de especificação. Na próxima vez que receber um lote de buchas e cunhas com alguma divergência, vou imediatamente checar três coisas antes de tomar qualquer decisão. A composição química do material mediante análise espectral. O perfil de rugosidade real das superfícies funcionais, medido com rugosímetro calibrado, não confiando apenas na inspeção visual. E a documentação completa do fornecedor, cruzando o pedido com o certificado de ensaio e o desenho técnico para identificar lacunas que possam ter causado o problema.
O caso que descrevi aqui terminou bem. As peças recuperadas foram reprovadas em ensaio de funcionamento por 48 horas em banco de testes e aprovadas. O lote inviável foi devolvido e o fornecedor emitiu nota de crédito. O cliente retornou à normalidade operacional. Nada disso foi fácil, e muita coisa podia ter dado errado. O importante é saber onde olhar primeiro quando o problema aparece.
Galeria
-

Fornecedor de buchas de bronze: descubra como encontrar - Império dos ... -
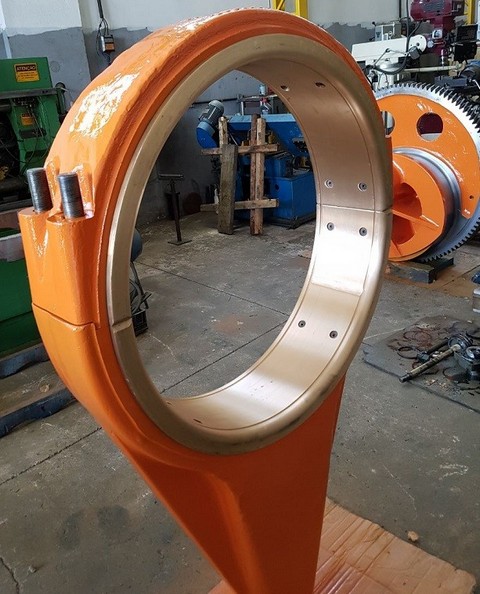
Fornecedores de buchas de bronze - ART KLM -
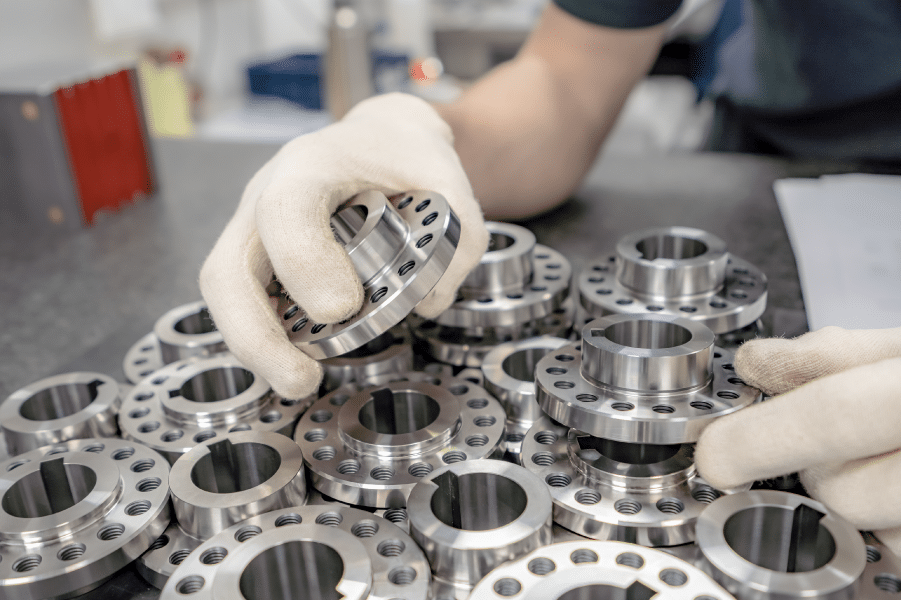
Os Diferentes Tipos De Buchas E Suas Aplicações Na Indústria
