Uma Industria De Sucos Utiliza

O que uma industria de sucos utiliza na prática
A linha básica começa com o descascador ou trituração, dependendo da fruta. Depois vem a extração por prensagem, a despolpa para separar a parte líquida das fibras e sementes, pasteurização, resfriamento rápido e só então o envase. Entre esses passos, tem uma quantidade enorme de equipamentos intermediários que muitas vezes são subestimados até dar problema na linha. uma industria de sucos utiliza tanques de estocagem com agitação, trocadores de calor de placas, centrífugas, homogeneizadores, estações CIP (cleaning in place), e sistemas de controle de pH e Brix. Às vezes esquecem de listar a água purificada também, mas sem ela nada funciona — tanto para diluição quanto para limpeza.
Sobre a pasteurização e o que dá errado
A pasteurização em fluxo direto (HTST) é o padrão da indústria, mas o problema real não é a temperatura em si, e sim o tempo de residência dentro da zona térmica. Se o fluxo não for laminar de verdade, existem canais onde o produto fica pouco tempo e sai com contagem microbiana alta, enquanto outras partes superaquecem e alteram sabor e cor. No meu caso, tive um lote de suco de laranja com crescimento de leveduras não-SOA após 15 dias em temperatura ambiente. O teste de esterilidade do trocador deu tudo certo, mas ao abrir a linha para inspeção, percebi que a válvula de retorno do produto pasteurizado tinha uma sede com vazamento interno. O produto já tratada escorria de volta para a zona crua de forma imperceptível durante as transições de lote. A correção foi trocar o modelo da válvula por uma com vedação duplo e validar o fechamento com teste de pressão antes de cada start de produção.
Despolpa: o gargalo silencioso
A despolpadeira é onde a maior parte da perda de produtividade ocorre. O operador geralmente ajusta a peneira pelo histórico do lote anterior, não pela fruta do momento. A umidade e o brix variam entre safra e safra, e uma peneira que funcionava bem para um laranja pode deixar passar caroço e pigmento excessivo em outra variedade. O que pouca gente leva em conta é que o teor de sólidos solúveis do polpa afeta diretamente a viscosidade e a capacidade do trocador de calor. Polpa muito espessa reduz a eficiência térmica e exige maior área de troca ou menor vazão. Se o engenheiro de processo não ajusta isso na hora do dimensionamento, no dia seguinte a linha vai andar truncada.

CIP e os resíduos que não saem com água
O sistema CIP é criticado por gastar muita água, mas o problema mais comum na prática é a formação de biofilme em pontos mortos da tubulação. Tanques com agitadores mal posicionados, curvas de raio largo sem acesso para esfera de limpeza, e válvulas de membrana com dobra interna são os culpados frequentes. Uma vez fiz um mapeamento de ATP em uma linha de suco de manga que estava com resultados dentro da especificação microbiológica, mas com variação de cor inconsistente entre lotes. A análise revelou que havia acumulo de partículas de polpa em um trecho horizontal longo antes do tanque de homogeneização. A solução não foi apenas aumentar a velocidade do CIP, mas instalar um cleaner em linha com cerdas rotativas naquele trecho e alongar o tempo de ação do soda caustica de 20 para 35 minutos na rotina de limpeza alcalina.
Controle de qualidade e o que realmente importa medir
O padrão é focar em coliformes, leveduras, bolores e E. coli, mas para sucos pasteurizados o indicador mais sensível é a atividade de enzimas como a pectinesterase e a peroxidase. Se o tratamento térmico não inibe essas enzimas adequadamente, o suco pode turbvar e separar depois de algumas semanas mesmo estando microbiologicamente estável. Muitas fábricas pulam esse teste por achar que "pasteurização já resolve". Outro ponto é o monitoramento de ácidos voláteis e compostos de fermentação indesejada. O brix sozinha não diz nada sobre deterioração silenciosa. Um suco pode ter brix dentro da faixa aceitável e ainda assim apresentar etanol e acetaldeído em níveis perceptíveis no sensor de nariz eletrônico ou até na análise sensorial cega.
Limitações e onde o sistema falha
O principal defeito do modelo padrão de produção de sucos pasteurizados é a perda de perfil sensorial. Quanto mais intenso o tratamento térmico para garantir estabilidade microbiana, mais degradam-se vitaminas, aromas voláteis e cor natural. Isso é inescapável com a tecnologia atual de pasteurização em fluxo contínuo para sucos não reconstituídos. Para quem busca preservar mais características sensoriais, a alternativa viável é o processamento HPP (alta pressão hidrostática). O equipamento custa entre três e cinco vezes mais que uma linha HTST equivalente, e a produtividade máxima gira em torno de 2.000 a 3.000 litros por hora para sucos puros. O prazo de prateleira aumenta consideravelmente e o perfil nutricional e organoléptico se mantém mais próximo do fresco. Mas ainda assim não é solução perfeita: frutas com alto teor de fibra ou pedaços sólidos têm distribuição de pressão heterogênea e podem requerer pré-tratamento adicional.

Resumo prático para quem está implementando ou otimizando
Valide a vedação de todas as válvulas de retorno com teste de pressão antes de cada lote. Não confie apenas nos relatórios de CIP para afirmar que o sistema está limpo — faça swab pontual com ATP. Monitore atividade enzimática pós-pasteurização, especialmente peroxidase, como indicador do real impacto térmico. Ajuste a peneira da despolpadeira com base na análise da fruta do dia, não na média dos últimos lotes. E se o custo permitir, o HPP é a saída para produtos premium que precisam de shelf life maior sem perda sensorial significativa. O resto é gestão de variáveis. Sucos são produtos naturais, então cada safra exige ajuste. Quem tenta repetir parâmetros de um lote para outro sem reavaliar a matéria-prima costuma ter surpresas na linha.
Galeria
-

Uma grande máquina industrial com suco de laranja e uma garrafa de suco ... -
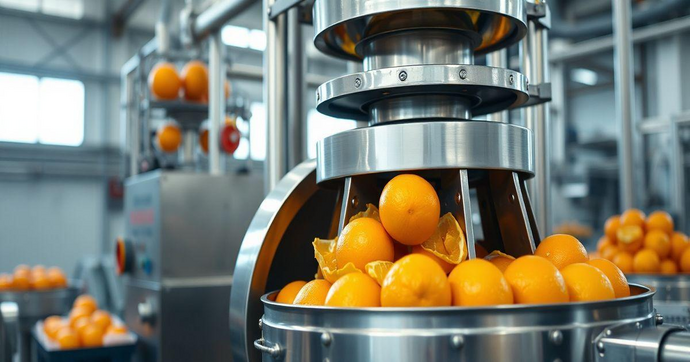
Máquina Extratora de Suco de Laranja Industrial - MF Cozinhas -

Produção eficiente de suco em uma fábrica moderna com conceito de ...
