Algumas Indústrias Que Tem Os Vegetais Como Matéria Prima

O que esperar do processamento vegetal industrial
A maioria das pessoas pensa em alimentos quando ouve o tema, mas algumas indústrias que tem os vegetais como matéria prima trabalham com extratos, fibras, óleos e amidos que nunca chegariam à mesa sem transformação química ou mecânica. O segredo não está na planta em si, mas no tempo entre a colheita e a chegada ao setor de recebimento. Se essa janela passar de 48 horas para a maioria das espécies, o teor de água sobe, a atividade enzimática dispara e o rendimento cai de forma mensurável. Eu já vi lotes de polpa de maçã serem rejeitados porque a balsa chegou com teor sólido abaixo de 6°Brix. O fornecedor jurava que estava dentro da especificação, mas o refratômetro de linha dizia outra coisa. A solução foi simples: exigir leitura de Brix no caminhão antes do descarregamento e incluir uma cláusula de desconto progressivo na nota fiscal. Funcionou.
Algumas indústrias que tem os vegetais como matéria prima
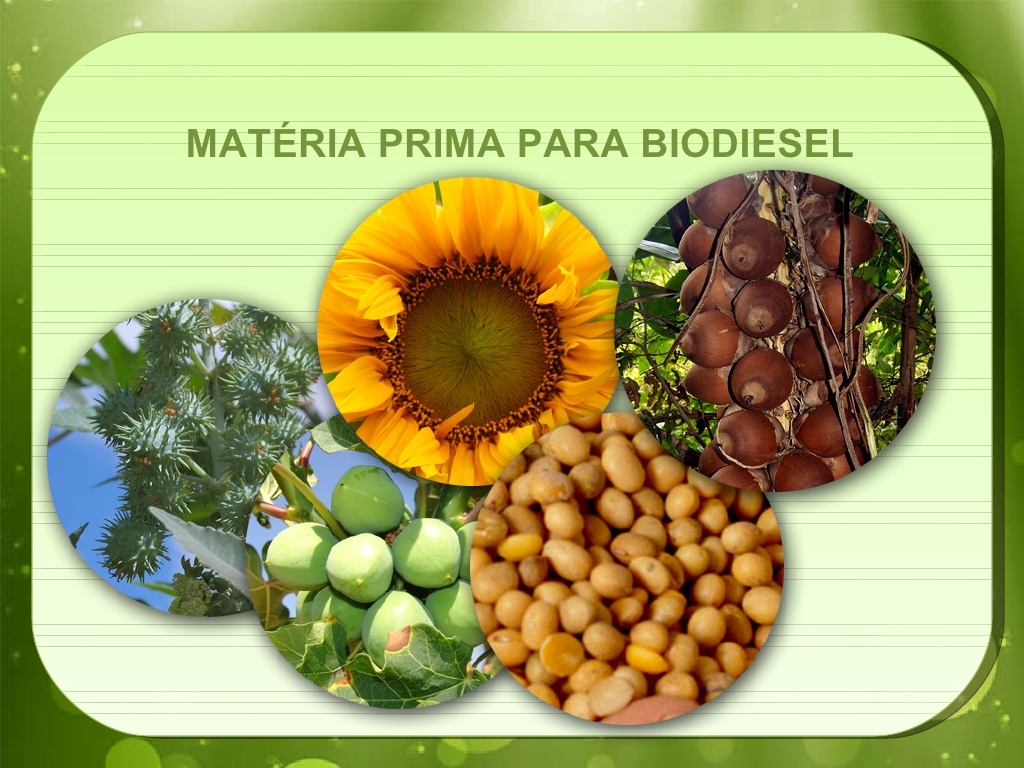
Vamos separar por setores, porque cada um tem regras próprias de recebimento, pré-tratamento e controle de qualidade. Não existe fórmula única que sirva para todos. Soja, milho, girassol, dendê, canola, algodão. O processo começa com a limpeza mecânica para remover partículas minerais e material estranho. Depois, moagem, conditionamento térmico e prensagem ou extração por solvente (hexano é o padrão da indústria, não tem alternativa viável economicamente para escala). A desodorização vem por último, em vácuo elevado e temperatura controlada. O erro mais comum que eu vejo é subestimar a umidade da amêndoa antes da moagem. Se passar de 6%, o óleo escurece, a acidez livre sobe e o custo de refino dispara. Eu já trabalhei com um grupo que estava jogando fora cerca de 1,2% de óleo por lote por causa disso. O corrective era secagem com ar aquecido a 80°C e medição por NIR em linha.
Indústria de amidos e dextrinas
Os principais são milho, mandioca, batata e trigo. O fluxo básico é: limpeza, imersão (para milho, com dióxido de enxofre em concentração controlada), desgalho, moagem, separação de fibras e proteína por centrífugas, e precipitação do amido. Para dextrinas, aplica-se torrefação ácida ou enzimas amilolíticas. Aqui tem uma pegadinha que quase todo mundo erra: o pH da imersão. Se ficar abaixo de 3,8, o amido de milho começa a degradar e o rendimento em sólidos caí. Se subir acima de 5,2, o crescimento microbiano entra e o lote entope a linha. O ideal gira em torno de 4,0 a 4,5, com monitoramento a cada 4 horas no turno corrido.
Indústria de celulose e fibras
Eucalipto, pinus, algodão, bagaço de cana. O processo envolve descascamento, digestão em pasta química (Kraft é o padrão), lavagem, branqueamento em estágios sequenciais e secagem. A indústria move bilhões, mas o custo de tratamento de efluentes é a parte que mais dói no orçamento se não for bem projetada. Um detalhe prático que pouca gente leva a sério: a espessura da faca do descascador influencia diretamente no rendimento de celulose. Faca gasta gera mais atrito, aquecimento local e decomposição parcial da lignina antes mesmo da digestão. Trocar a faca a cada 200 horas de operação, em vez de 400, aumenta o rendimento em cerca de 1,8% de pasta branca. Não parece muito, mas multiplicado por tonelada diária vira dinheiro no caixa.
Indústria de extratos e fitoterápicos
Essa é a parte mais complexa porque cada planta tem perfil quimico único. Extratos hidroalcoólicos, oleoresinas, glicosídeos, taninos. O solvente define se você vai isolar compostos polares ou apolares, e a seleção errada pode transformar um lote valioso em resíduo. A cromatografia em camada delgada costuma ser usada como triagem rápida, mas ela não substitui HPLC para especificação de lote. Já vi gente confiar só no TLC e enviar produto com 30% de impureza não identificada. A correção foi implementar PDA detector em linha e revisar os parâmetros de precipitação.
Indústria de borracha natural
Hevea brasiliensis é a fonte principal. O látex é coletado por incisão na casca, coagulado com ácido fórmico ou acético, e processado em folhas (RSS) ou em forma de grão (LAT). O teor de cinzas, o nitrogênio total e a estabilidade coloidal são os três testes que mais definem o preço final do lote. O problema real aqui é a variação sazonul. Na seca, o látex tem menor viscosidade e maior teor de compostos não Rubber. A justificativa econômica existe, mas o controle deve ser ajustado nos parâmetros de coagulação. Reduzir o tempo de mistura e elevar ligeiramente a temperatura do tanque resolve na maioria dos casos.

Indústria de etanol e bioquímicos
Can de açúcar, milho, beterraba, celulose. O etanol de primeira geração usa açúcar ou amido fermentável. O de segunda geração exige pré tratamento físico químico para quebrar a lignocelulose. A diferença de custo operacional entre os dois é significativa, e muitos projetos esquecem de calcular o consumo de energia no pré tratamento antes de fechar a viabilidade. Uma observação prática: o resíduo de bagaço pós extração de sacarose pode ser queimado em caldeira e gera energia suficiente para operar a própria usina, às vezes sobrando excedente para a rede. Isso muda completamente a economics do projeto. Projetos que ignoram esse ponto subestimam o retorno em até 40%.
Pontos de atenção transversais
Independentemente do setor vegetal, existem variáveis que aparecem sempre. Umidade do material bruto, teor de matéria estranha, tamanho de partícula após moagem, pH do meio de processamento, temperatura de secagem e controle microbiológico. Ignorar qualquer um desses gerou prejuízo direto em pelo menos um dos projetos que acompanhei. O método mais barato de reduzir retrabalho é implementação de sensores NIR em linha para teor de umidade e sólidos. O investimento se paga em dois a três meses na maioria das linhas que processam mais de 20 toneladas diárias. Linhas menores têm dificuldade de justificar o capex, e nessas cases a amostragem laboratorial com frequência dobrada compensa.
Quando o vegetal como matéria prima não funciona
Nem toda planta é viável economicamente. Espécies com baixo teor de composto alvo, sazonalidade extrema de fornecimento, ou que exigem pré tratamento energético muito intenso costumam ser más escolhas. Eu vi dois casos recentes em que o planejamento baseou-se em literatura acadêmica sem validação piloto, e os resultados de escala industrial foram metade do esperado. A lição é óbvia, mas ainda é cometida com frequência: teste em pilot antes de fechar contrato de longo prazo com fornecedor.

Galeria
-
Matéria-Prima Vegetal: Definições e Exemplos | PDF | Cereais | Trigo -

Matéria Prima - Produtos Industrializados | Actividad educativa de ...

