Eletrodo Pra Ferro Fundido

Escolhendo o eletrodo certo
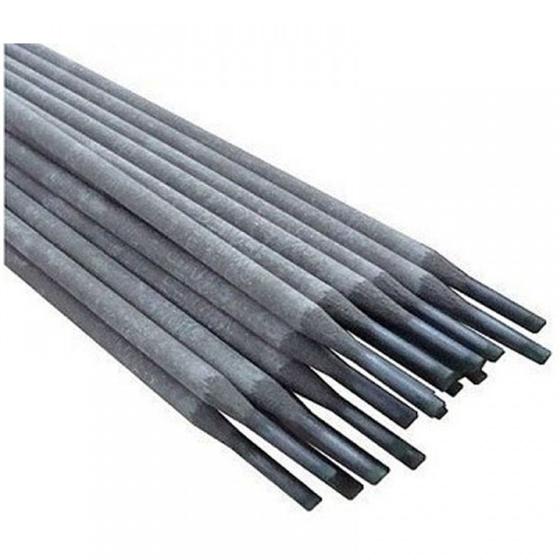
O eletrodo pra ferro fundido mais comum no dia a dia é o de base níquel, geralmente classificado como ENiFe-1 ou ECNiFe-Cl. A diferença prática entre eles é pequena mas importante: o com revestimento chloride tende a ser um pouco mais tolerante a contaminações de óleo e gravata. O ferro fundido tem um problema que todo mundo conhece e ninguém gosta: a trincadeira. Ele resfria rápido, tem carbono em excesso, e o soldador newboy que pega um eletrodo de ferro comum pra fechar uma peça vai sentir isso na pele em menos de dez minutos. Eu passei anos consertando carcaças de motor, caixas de câmbio e rolhas de bomba usando esses eletrodos. Uma coisa que aprendi na marra foi que o ferro fundido não aguenta choque térmico. Se você chegar aquecendo uma peça fria com o arco direto, a trinca já nasce antes do cordão esfriar. A solução não é complicada, só exige paciência.
Qual eletrodo pra ferro fundido usar na prática
Para a maioria dos trabalhos de reparo em ferro fundido cinzento, eu uso eletrodo de ferro-níquel 80/20 com diâmetro de 2,5 ou 3,2 milímetros. Para peças mais grossas, sobe para 4 milímetros. A corrente vai entre 70 e 110 amperes para o 2,5, e 120 a 160 para o 3,2. Isso é apenas uma referência. O ferro fundido muda de composição de peça pra peça, então o que funciona numa lata de moto pode falhar noutro emprego. Existe também o eletrodo de cobre-níquel, mais macio, que serve quando a gente precisa de usinagem depois de soldado. Mas esse é mais lento, gasta mais e dá menos penetração. Se o seu objetivo é só tampar uma fissura e não precisa usinar, o ferro-níquel resolve e sai mais barato.
Técnica de soldagem
A técnica correta pede pré-aquecimento. Não é conversa fiada de manual. Eu pré-aqueço as peças entre 250 e 400 graus Celsius usando maçarico de oxigênio e gás, ou forno quando o serviço permite. A peça precisa estar quente antes de passar o arco. Se você não tiver calorímetro, confia no dedo: se conseguir segurar a mão perto da superfície sem queimar, ainda tá frio demais. Depois do pré-aquecimento, a soldagem segue o método de cordões curtos. Eu faço cordões de 2 a 5 centímetros, espero esfriar até pegar na mão e passo o próximo ao lado. Esse descanso entre cordões é o que evita a trinca. Alguns viciam em fazer cordão longo contínuo. Resultado: a peça abre embaixo do olho. Um detalhe que poucos mencionam: a polaridade importa. No eletrodo de ferro-níquel eu trabalho com eletrodo negativo, ou seja, polaridade direta. Inverter a polaridade aumenta a penetração mas também aumenta o risco de trincas por causa do resfriamento acelerado na zona afetada pelo calor. Se a peça for fina, a coisa piora rápido.
Problema real que eu enfrentei
Numa ocasião específica, estava soldando uma carcaça de compressor de ar em ferro fundido cinzento com trincas radiantes a partir de um furo de fixação. Eu fiz o pré-aquecimento padrão, usei eletrodo de ferro-níquel 3,2 e cordões curtos. Mesmo assim, duas novas trincas apareceram depois de quinze minutos de resfriamento natural. O problema era que o metal de base ao redor dos furos estava muito mais frio por causa da massa mayor que irradiava calor. A solução foi isolar a região com lã de rocha e aumentar levemente a temperatura de pré-aquecimento para cerca de 350 graus, mantendo o calor local com uma resistência elétrica enquanto eu soldava. O truque também foi dar rebaixo nas extremidades das trincas com esmerilhadeira antes de passar o eletrodo, porque o ferro fundido costuma ter microtrincas invisíveis que se propagam sob o cordão. Sem o rebaixo, a trinca nasce embaixo do soldador mesmo com toda a técnica certa.
O que dar errado e como contornar
O maior erro é confiar cegamente nas tabelas de fabricantes. Cada lote de ferro fundido varia em teor de carbono, silício e grafita. O que funcionou numa peça pode falhar noutra. O segundo erro é não limpar a superfície. Ferro fundido velho tem camadas de tinta, óleo, ferrugem e resíduos de máquina. Qualquer coisa disso entra no banho de fusão e vira inclusao ou porosidade. Limpe com desengraxante, remova a camada superficial com esmerilhadeira ou lixa rotativa e passe o eletrodo imediatamente. Não deixe a peça parada exposta ao ar por horas após a limpeza. O eletrodo de ferro-níquel tem uma característica chata: ele deposita um cordão mais alto e espesso do que o eletrodo de aço comum no mesmo amperagem. Isso acontece porque o níquel reduz a tensão superficial do banho de fusão. O resultado é que o cordão parece grande mas penetra pouco. Para juntas em chanfro profundo, o eletrodo de ferro fundido comum ou de níquel puro pode ser melhor na primeira passada, depois se completa com camadas de ferro-níquel.
Também vale avisar que o eletrodo de ferro fundido não serve para todas as situações. Se a peça vai receber carga cíclica elevada ou impacto repetitivo, o cordão de níquel pode ser ponto fraco. Nesse caso, considere o processo de solda por abrasão com liga de níquel ou até a técnica de soldagem a frio com haste de níquel usando martelo, que é mais lenta mas produz menor zona afetada pelo calor.

Resumo prático
Pré-aqueça entre 250 e 400 graus. Use eletrodo de ferro-níquel 80/20, diâmetro 2,5 a 3,2 milímetros. Corrente entre 70 e 160 amperes conforme a espessura. Cordões curtos com pausa entre eles. Polaridade direta. Limpe a superfície antes de soldar. Rebaixe as extremidades das trincas. Monitore a temperatura durante o processo. Se a peça for fina ou estiver sob carga crítica, considere alternativa de soldagem a frio ou rebarbação.
Galeria
-

Eletrodo Esab Ferro Fundido 3,25mm - Alta Eficiência -

ELETRODO *UNIDADE* FERRO FUNDIDO ESAB -

Eletrodo Ferro Fundido Limável 3,25mm Gd 99 Sx Aws E-nici | Frete grátis
