Eletrodos E Abrasivos Star

O que são eletrodos e abrasivos Star
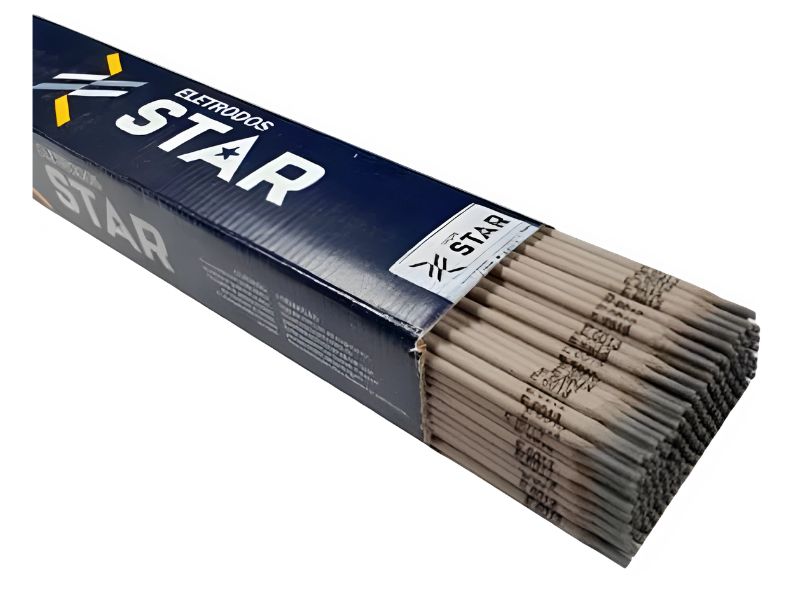
Os eletrodos e abrasivos Star são uma linha de consumíveis industriais voltada para soldagem e acabamento de metais. A marca é mais conhecida no mercado brasileiro como fornecedora de eletrodos revestidos para solda elétrica, principalmente nas variantes cellulosicas, rutilicas e basicas, além de discos de corte, lixas e rebolos para retificação. O catálogo se cobre desde chapas finas até estruturas pesadas, e o preço costuma ser competitivo quando comparado às grandes multinacionais do setor. Não adianta olhar só o preço do kg. A escolha certa depende do material base, da posição de soldagem, da corrente que você vai usar e, muitas vezes, da umidade do ambiente onde a peça vai permanecer. Um eletrodo que funciona bem em oficina seca pode falhar logo na primeira passada num canteiro úmido. O mesmo vale para abrasivos: disco de corte para aço carbono não serve para inox, e usar lixa de granulação errada em junta soldada gera retrabalho que come seu tempo. O que mais sai errado na prática é a escolha da corrente. Soldadores ajustam o ampêragem achando que quanto mais corrente melhor penetração, mas eletrodos rutilicos fino como os E6013 ou os da linha 7018 exigem faixa estreita. Passar abaixo deleixa escorrega e falta de fusão. Passar acima, você queima o revestimento, perde proteção e a corda fica porosa. No caso dos eletrodos e abrasivos star, a recomendação do fabricante para os básicos costuma ficar entre 70 e 120 amperes para diâmetro 2,5 mm, dependendo da Espessura da peça. Teste sempre em sobra antes de fechar a solda definitiva.
Como usar esses consumíveis sem perder dinheiro
A primeira regra é o armazenamento. Eletrodo básico absorve umidade rápido. Se você comprou eletrodos e abrasivos star e deixou o estojo aberto por dois dias em local úmido, a trilha já tá comprometida. A solução prática é manter o forno de secagem ativo ou, no mínimo, guardar em recipiente hermético com sílica gel. Eu já vi soldador reclamar de porosidade e a culpa ser do eletrodo, quando na verdade era a embalagem que tinha sido violada no transporte. Secagem a 80 graus por duas horas resolve a maior parte desses casos. No quesito abrasivos, o problema comum é insistir com disco de corte comum em aço inox. Você gasta o disco duas vezes mais rápido e ainda contamina a peça com ferro, o que gera corrosão galvânica depois. Para inox, use disco específico para aço inoxidável e lixa de óxido de alumínio, não de carbeto de silício, a menos que o material seja muito duro. O custo por unidade sobe um pouco, mas a qualidade da superfície e a durabilidade compensam. Outro ponto que ninguém ensina direito é a técnica de arranque. Começar a solda puxando o eletrodo como se fosse fósforo queima a ponta e gera respingo excessivo. O jeito certo é fazer um leve toque na peça, levantar levemente e arrastar. Isso vale tanto para celulosicos quanto para rutilicos. Com os abrasivos, a pressão também importa: disco de corte precisa de leve pressão constante, não forçar até parar. Forçar aquece o grão, entope o disco e quebra a liga mais cedo.
Problema real que eu enfrentei com essa linha
Em uma obra de estrutura metálica, eu precisei fechar uma junta de engenharia com eletrodos da linha star 6013 em chapa de 3 mm exposta ao vento. O vento movia o gás de proteção natural que o revestimento rutilico gera, e a solda ficava com acabamento irregular e cordão alto. A solução foi usar uma barreira de lona para abrigar a peça e diminuir a velocidade de deslocamento do eletrodo em cerca de 20 por cento. Além disso, mantive o ângulo de trabalho mais fechado, quase paralelo à superfície, para que o jato de gás protegesse a poça antes de dissipar. O resultado foi uma solda com penetração suficiente e menos limpeza pós-solda. Isso mostra que o produto em si não é o único fator. Condições externas alteram o comportamento do eletrodo e do abrasivo na hora da execução. Ignorar isso custa mais caro do que qualquer economia na compra.

Informações técnicas importantes
Os eletrodos mais encontrados nessa categoria seguem normas como AWS A5.1 para eletrodos de aço carbono. Os cellulosicos, tipo E6010, penetram fundo e são bons para raiz, mas exigem corrente em CC polaridade direta. Os rutilicos, tipo E6013, são mais fáceis de manusear, aceitam CA ou CC e deixam escória que facilita a limpeza. Os basicos, tipo E7018, oferecem melhor tenacidade e resistência ao impacto, sendo ideais para estruturas sujeitas a carga dinâmica. Para abrasivos, os discos de corte para aço carbono costumam ter liga de óxido de alumínio com ligantes resinoides. A granulação varia de 24 para cortes pesados a 60 para acabamento fino. Rebolos para retificação de ferramentas seguem classificação diferente, geralmente A ou C, dependendo se o material é mais duro ou mais tenaz. Não use rebolo de classificação errada em máquina de alta rotação. O risco de ruptura é real e grave.
Pontos de atenção e limitações
Nenhuma marca é perfeita, e os eletrodos e abrasivos star não são exceção. O revestimento em lotes mais antigos pode apresentar variação de espessura, o que causa arco instável em correntes baixas. Se você trabalha com chapas finas abaixo de 2 mm, pode notar queimação ou escorrego. Nesse caso, o ideal é reduzir a corrente e usar eletrodo de diâmetro menor, como 1,6 mm, mesmo que o manuseio seja um pouco mais difícil. Os abrasivos também têm vida útil limitada. Disco vencido perde eficiência de corte e esquenta a peça. O sinal claro é quando o disco passa a fazer fumaça em vez de aparar limpo. Troque antes que isso aconteça. Não tente "estocar" disco velho porque está caro. O custo de retrabalho e possibilidade de danos na peça superam o preço do consumível novo. Se o seu serviço exige solda de alta qualidade estrutural, com inspectção por UT ou rt, o eletrodo básico é o caminho, mas exige controle rigoroso de umidade e pré-aquecimento em materiais espessos. Para trabalho leve, manutenção geral e soldas estéticas onde a aparência conta mais que a resistência extrema, o rutilico entrega bom resultado com menos exigência de preparo. Escolha o consumível certo para o cenário, não o mais barato em absoluto.
Resumo prático
Comprar eletrodos e abrasivos star é viável quando você conhece o material base, o ambiente de trabalho e a técnica adequada. Armazene corretamente, ajuste a corrente na faixa recomendada, proteja contra vento e umidade durante a execução, e substitua abrasivos vencidos sem hesitar. O consumo cai e a qualidade sobe. Isso economiza tempo e evita retrabalho, que é onde o dinheiro realmente disappears.
Galeria
-

Eletrodo 7018 - 2,50mm Star 7018 Ds18 2,50 | Parcelamento sem juros -
Eletrodos_starsul -

Eletrodo E-6013 2,5mm 1kg Star

