Industrialização Classica
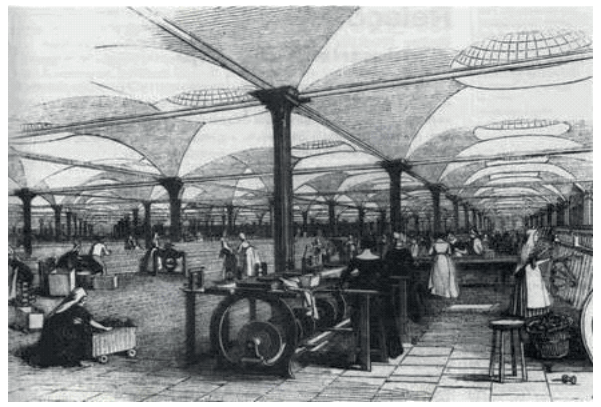
O que é industrialização clássica e por que a maioria das empresas ainda tropeça nela
Industrialização clássica é o processo de transformar um produto feito em escala artesanal ou piloto em algo que pode ser fabricado repetidamente em linhas de produção, com especificações consistentes e custos previsíveis. Não é só "colocar no maquinário". Envolve engenharia de processos, redesenho de peças, definição de tolerâncias, escolha de materiais compatíveis com fabricação em massa, e muitas coisas que parecem insignificantes até o lote cinco estragar e você perceber que passou tudo errado. A ordem que funciona na prática costuma ser diferente da que aparece nos livros. O passo um, na realidade, é entender o produto atual como ele é feito hoje. Quantas operações existem? Onde estão os gargalos? Qual peça gera mais refugo? Anotar isso antes de qualquer coisa economiza semanas de retrabalho. Depois vem o redesenho para manufatura. Isso significa revisar geometrias, remover características que exigem operação especial, padronizar furações, unificar fixadores quando possível. Uma coisa que muita gente ignora: o redesign não é só sobre facilitar a produção, é sobre garantir que o produto final mantenha as mesmas funções. Já vi projeto ser "otimizado para fábrica" e o produto acabar com folga excessiva em um acoplamento porque a peça foi encolhida sem simulação. Meu produto perdeu de vedação em lote piloto. Aprendi a validar funcionalidade com protótipos funcionais antes de liberar o redesign para produção.
O terceiro passo é definir a sequência de montagem e o layout. Aqui a coisa fica concreta. Você precisa mapear cada operação, estimar tempos, decidir o que é manual versus automatizado, e planejar o fluxo de materiais. Uma linha que eu configurei para um componente eletrônico tinha dez estações e um tempo ciclo de 45 segundos. O problema era que três estações dependiam do mesmo torque de aperto e usavam a mesma ferramenta. Quando unifiquei o equipamento e reorganizei a sequência, o tempo ciclo caiu para 28 segundos sem investir em nova maquinaria. Só rearranjo mesmo. Em seguida, você define os parâmetros de processo: temperaturas, velocidades, pressões, tempos de cura, ajustes de máquina. Esses valores não são sugestões. Eles são limites. Eu já trabalhei com um processo de injeção onde a especificação de temperatura estava com margem de mais dois graus para cima e para baixo. O resultado eram peças com rebarba variável que paravam a linha toda vez que mudava o lote de resina. A correção foi criar uma tabela de ajuste por tipo de material com tolerância de um grau, o que eliminou o defeito em 90% dos casos.
O problema que ninguém conta
A industrialização clássica tem um ponto cego crônico: a variações de matéria-prima. Todo processo industrial funciona bem com material perfeito. O problema é que material perfeito não existe em escala. Fornecedor diferente, lote diferente, umidade diferente, tudo isso muda o comportamento do material. Eu lidei com isso diretamente em uma linha de extrusão onde a espessura da folha variava 0,3 milímetro entre lotes de resina do mesmo fornecedor. O processo estava calibrado para uma espessura alvo e qualquer desvio gerava refugo. Minha solução foi instalar um sensor de medição em linha com feedback para ajuste automático da rosca extrusora. Custo baixo, efeito alto. Sem isso, o índice de refugo ficava em torno de 18 por cento. Com o sistema, caiu para menos de três por cento. Outro problema comum é a subestimação do treinamento. Industrialização clássica não adianta nada se o operador não souber executar o padrão. Eu vi uma empresa importar equipamentos automatizados de última geração e os operadores continuarem fazendo o processo como faziam antes, porque ninguém havia criado instruções visuais ou padronizado o treinamento. O resultado foi produto com variação alta e retrabalho constante. A correção foi simples: cada estação recebeu um cartão de referência com fotos do trabalho certo e do trabalho errado, e os operadores passaram por simulação com acompanhamento antes de operar sozinhos.

Pegadinhas avançadas que iniciantes ignoram
Primeira pegadinha: capacidade versus taxa. Ter uma máquina com capacidade nominal alta não significa que ela vai entregar produção alta. A taxa real depende do setup, do tempo de troca, da qualificação do operador, e de quantas paradas não programadas acontecem. Eu calculei a capacidade de uma prensa hidráulica com base na ficha técnica e projetei a produção mensal accordingly. A produção real ficou metade do esperado porque o tempo de ajuste entre cada tipo de peça consumia mais tempo do que o ciclo em si. A correção foi implementar SMED, reduzindo o tempo de setup de 40 minutos para nove. Isso quase dobrou a produção sem comprar equipamento novo. Segunda pegadinha: padronização excessiva. Unificar componentes e processos é bom até o ponto em que você perde flexibilidade. Já vi linha de montagem travada porque um único parafuso padronizado para vinte produtos diferentes estava em falta, e a substituição por outro modelo exigia reformulação de ferramenta em todas as estações. Às vezes vale a pena manter duas versões de um componente se isso protege a linha de uma ruptura de supply chain. Há também o aspecto econômico que poucos consideram na hora de planejar a industrialização clássica. O custo de transição entre o piloto e a produção em escala pode ser brutal se não for planejado. Eu trabalhei em um projeto onde o custo de ferramental, qualificação de operadores, e ajustes de processo representou 35 por cento do orçamento total do primeiro ano de produção. Se você não reservar essa verba desde o início, o projeto fica preso no piloto permanente ou precisa cortar qualidade para fechar as contas.
O que acontece depois da industrialização clássica também importa. O processo não para quando a primeira unidade em série sai da linha. Monitoramento estatístico de processo, análise de capacidade, e revisão periódica de parâmetros são necessários para manter a estabilidade. Muitas empresas param de monitorar depois que a produção estabiliza e voltam a ter problemas seis meses depois porque ninguém atualizou os controles. Eu recomendo manter pelo menos um índice Cp/Cpk mensal por característica crítica do produto. Isso leva cinco minutos por mês e evita surpresas.
Galeria
-

SalaGeo : Industrialização Clássica e Industrialização Tardia, diferença -
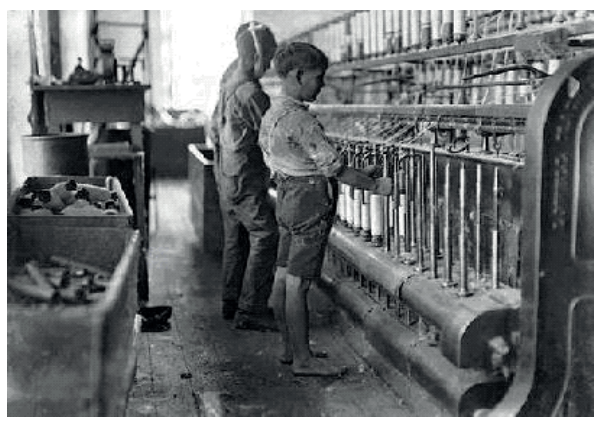
A primeira revolução industrial ou industrialização clássica -

Modelos de industrialização: clássica, tardia e planificada – Geografia ... -
A Industrialização Clássica: Europa by rafael mattos on Prezi
