Inforplast Fabricação De Produtos Plásticos
Um guia prático para quem precisa entender o processo de inforplast fabricação de produtos plásticos
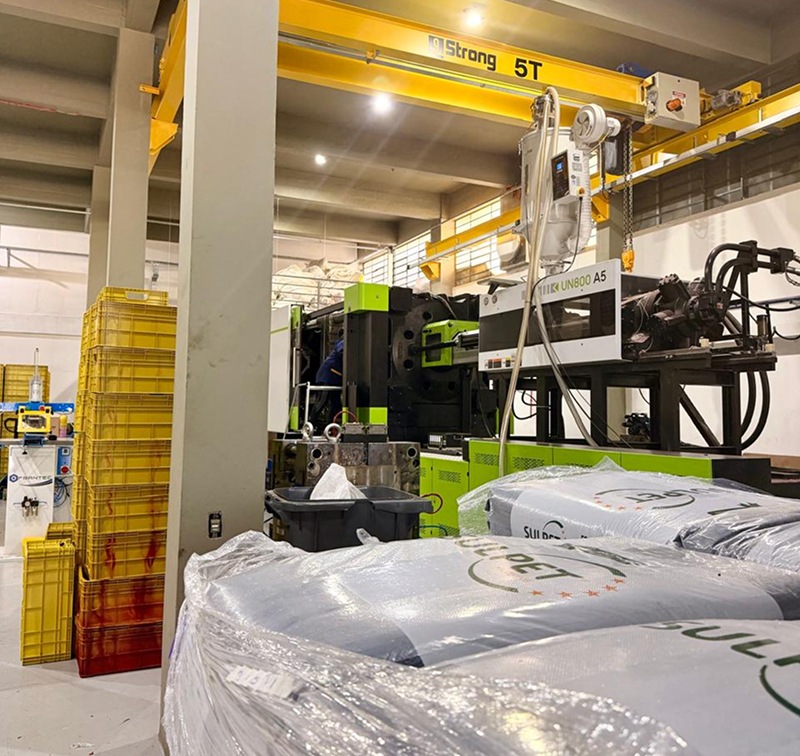
Muita gente pede orientação sobre como funciona a operação da inforplast fabricação de produtos plásticos, e a verdade é que o dia a dia dessa indústria é bem mais concreto do que os sites de marketing deixam transparecer. O processo começa com uma etapa que poucas pessoas dão importância suficiente: a especificação técnica do material. Você decide usar ABS, PP, policarbonato ou um compósito com fibra de vidro, e isso já define praticamente tudo o que vem depois — temperatura de processamento, velocidade de resfriamento, desgaste de molde, custo final e até a possibilidade de retrabalho. Escolher o errado nesse ponto custa caro e raramente se resolve na segunda tentativa. A fabricação em si passa por três etapas principais que precisam estar alinhadas desde o projeto. A primeira é a engenharia do molde, que costuma ser o maior gargalo de prazo e investimento. O segundo é o processo de moldagem por injeção ou extrusão, dependendo do produto. A terceira é o tratamento pós-moldagem, que inclui rebarbação, usinagem de precisão quando necessário, pintura ou impressão e controle de qualidade dimensional. Cada uma dessas etapas tem seus próprios pontos de falha, e o problema é que eles raramente aparecem isolados. Quando eu comecei a lidar com produção de peças plásticas industriais, aprendi na prática que o molde é sempre o fator limitante. Um molde mal dimensionado para a contração do material vai gerar peças com tolérâncias fora do papel desde a primeira geração. Já vi casos em que a peça vinha com 0,3 milímetro de diferença para cada lado e a equipe de qualidade não conseguia decidir se corrigia o molde ou ajustava a máquina. A solução sempre foi a mesma: revisar a simulação de preenchimento antes de mandar usinar o aço, usando softwares como Moldflow ou equivalentes. Isso evita retrabalho no molde, que é onde o dinheiro realmente desaparece.
O processo de injeção em si segue um ciclo previsível de preenchimento, compressão, resfriamento e desempilhamento, mas os parâmetros que fazem a diferença são específicos demais para generalizar. A temperatura do molde, a pressão de injetagem, a velocidade do parafuso e o tempo de resfriamento formam um sistema interdependente. Mudar um desses parâmetros sem ajustar os outros gera defeitos que parecem aleatórios, mas na realidade têm causa direta. Defeitos como linhas de solda, bolhas, empenamento e fluxo desbalanceado estão quase sempre ligados a configurações de máquina ou geometria de molde que poderia ter sido identificada antes da produção. Outro ponto que pouca gente considera é a logística de matéria-prima. O resino precisa ser mantido seco antes do processamento, especialmente materiais higroscópicos como PET, Nylon e Policarbonato. Um secador mal dimensionado ou um tempo de secagem insuficiente gera defeitos superficialmente semelhantes a problemas de processo, o que leva a ajustes errados na máquina. Eu já perdi metade de um lote de produção porque o setor de compras comprou um secador com capacidade insuficiente para o volume de carga e ninguém percebeu no início do turno. O material parecia bom, cheiro normal, aparência normal, mas as peças saíam com streaks e perda de resistência mecânica. Quando se trata de acabamento, as opções variam muito dependendo do produto final. Tratamentos superficiais como jateamento, pintura eletrostática, verniz, impressão por serigrafia e revestimento por imersão exigem que a peça tenha sido produzida com margem de tolerância adequada para receber esses processos. Uma peça que já nasce com variação dimensional alta dificilmente vai se comportar bem sob pintura ou impressão, porque a espessura da camada vai variar de ponto para ponto, afetando aderência e aspecto visual.
O controle de qualidade nessa indústria também não é tão simples quanto medir peças com paquímetro. Métodos como inspeção dimensional por CMM, testes de resistência à tração, ensaio de impacto, análise de densidade e testes de envelhecimento acelerado são standard para produtos que saem para setores como automotivo, eletroeletrônico e construção civil. O nível de exigência muda completamente dependendo do regulamento aplicável ao produto final. Peças para veículos precisam atender a normas como ISO/TS 16949, enquanto produtos alimentícios precisam seguir requisitos específicos de migração de materiais. Ignorar essas exigências no projeto inicial gera refações caras e, em alguns casos, recall. Um aspecto prático que merece atenção é a relação entre volume de produção e viabilidade econômica. Peças pequenas e de alto volume se beneficiam enormemente de moldes com múltiplas cavidades, enquanto peças grandes e de baixo volume muitas vezes ficam mais viáveis com moldes de uma única cavidade ou até mesmo com usinagem direta de polymers em block. Não existe regra universal, mas o cálculo de custo unitário considerando depreciação do molde, cycle time e desperdício de material costuma revelar a opção mais inteligente depois de dois ou três dias de análise. Para quem está começando a buscar soluções de inforplast fabricação de produtos plásticos, o caminho mais seguro envolve três passos concretos. Primeiro, ter desenhos técnicos completos com tolerâncias claras e especificação de material justificada. Segundo, solicitar orçamentos que incluam análise de molde e simulação de processamento, não apenas o preço da peça pronta. Terceiro, pedir amostras de protótipo antes de fechar o lote industrial e verificar se elas atendem às mesmas tolerâncias do desenho. Pulverizar qualquer uma dessas etapas custa tempo e dinheiro, e raramente há como recuperar o investimento perdido em produção.

Há também limitações que precisam ser reconhecidas com honestidade. Processos de moldagem por injeção não são adequados para todas as geometrias. Peças com paredes extremamente finas abaixo de 0,5 milímetro, cantos vivos sem raio de arredondamento adequado ou estruturas internas complexas sem canais de desmoldagem previstos podem simplesmente não ser fabricáveis de forma econômica. Nesses casos, alternativas como usinagem CNC de polímeros, impressão 3D industrial ou processos de termoformagem podem fazer mais sentido, ainda que com custos unitários maiores. O mercado brasileiro de transformação de plásticos é relativamente maduro, mas a qualidade dos fornecedores varia muito. Algumas empresas especializadas em inforplast fabricação de produtos plásticos têm infraestrutura de ponta com máquinas servo-elétricas, robôs de carga automática e sistemas de monitoramento em tempo real. Outras operam com equipamentos mais antigos e controle de qualidade baseado em experiência empírica. A diferença se reflete diretamente no preço, na consistência do produto e na capacidade de resolver problemas quando aparecem. Se você está avaliando um fornecedor, faça perguntas específicas sobre capacidade de engenharia, histórico de projetos semelhantes, taxas de refugo declaradas e procedimentos de validação de processo. Respostas vagas ou evasivas são um sinal de alerta mais confiável do que qualquer certificação emoldurada na parede. A maioria dos problemas na relação fabricante-cliente surge de expectativas não alinhadas desde o início, e alinhar essas expectativas exige diálogo técnico direto, não negociação comercial genérica.
O que faz a diferença entre um projeto que corre liso e um que vira dor de cabeça não é necessariamente o preço mais baixo, mas a clareza das especificações e a disponibilidade do fornecedor para participar ativamente do desenvolvimento do produto. Inforplast fabricação de produtos plásticos ou qualquer outra empresa do setor funciona melhor quando o cliente traz informações técnicas completas desde o primeiro contato. Quanto mais concreto for o briefing, mais precisa será a proposta e menor será a margem para mal-entendidos durante a produção.
Galeria
-
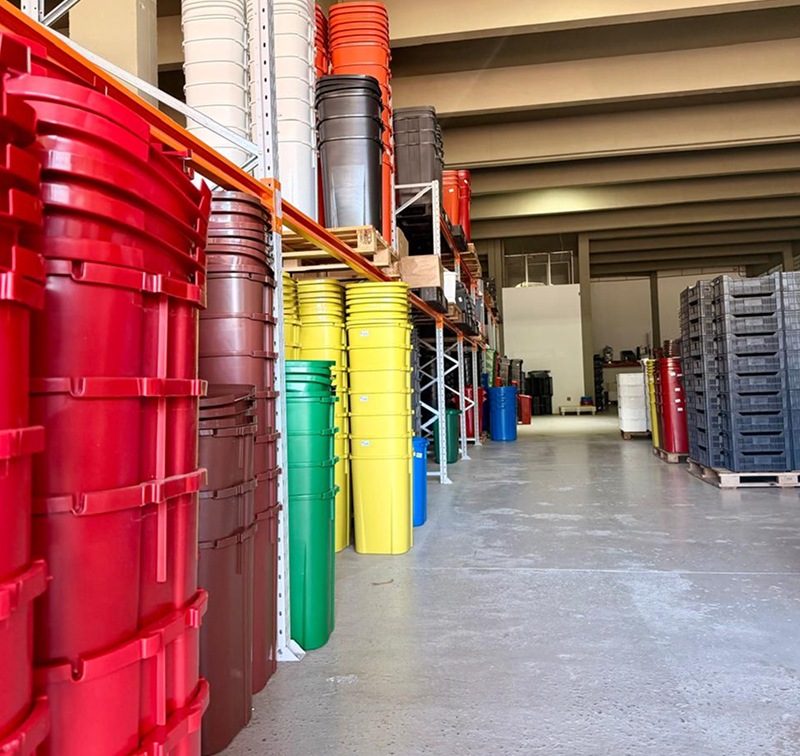
Empresa | G Plásticos | Fabricação de Produtos Plásticos Injetados -
Uniplast - Líderes na Fabricação de Perfis Plásticos -

Produtos – Isoplast Plásticos -
Flipbooks Informação profissional para a indústria de plásticos ...
