Melhor Ferro De Solda

O que define um ferro de solda bom na prática
A maioria das pessoas compra ferro de solda achando que potência é tudo. Não é. Um ferro de 30W que aguenta temperaturas estáveis e responda rápido a demandas térmicas vale mais que um de 60W que leva 45 segundos para recuperar calor quando você toca na massa de terra de uma placa. O melhor ferro de solda depende do que você faz com ele. Soldar componentes SMD 0402 em placas multicamada exige controle fino e ponta fina. Já montar conectores de potência ou cabos grossos exige capacidade de entrega de calor sustentada. O problema é que poucos ferros fazem bem as duas coisas. Aqui vai algo que ninguém conta: a ponta importa mais que o ferro em si. Eu já vi gente gastar 800 reais em um ferro de estação T12 e estragar tudo usando pontas genéricas de alumínio cobreado que oxidavam em duas semanas. A ponta certa, mantida limpa e estanhada, faz um ferro de 200 reais se comportar como um de mil.
Como escolher o melhor ferro de solda para seu uso real
Antes de qualquer coisa, defina o tipo de trabalho. Se for eletrônica geral com componentes through-hole e alguns SMD, um ferro de pena com controle de temperatura entre 250°C e 400°C resolve. Para SMD denso ou reballing, aí sim considere estação de ar quente separada e não force o ferro a fazer o que ele não foi feito. Os dois formatos que funcionam na prática são o estilo pena (como os Hakko 900 compatíveis e as estações T12) e o estilo pistola de alta velocidade. O T12 tem aquecimento rápido — cerca de 10 segundos para ir de ambiente a 300°C — e ponta trocável com resistência integrada. O Hakko 900 é mais robusto, com pontas disponíveis por anos e resposta térmica consistente. O problema dos chineses genéricos sem controle PID real é que eles oscilam entre 20 e 30 graus acima e abaixo do setpoint. Isso parece pouco no papel, mas na prática significa que às vezes a solda flui rápido e às vezes você precisa pressurar a ponta no pad por três segundos esperando ela aquecer. Em componentes sensíveis ao calor, essa oscilação queima o componente antes da solda derreter direito.
Um caso específico que aprendi na marra
Eu estava soldando um conector QFN de 48 pinos numa placa com plano de terra largo. O ferro estava ajustado para 350°C, ponta cônica fina, fluxo ativo. O problema era que o plano de terra sugava todo o calor. A solda nunca pegava direito, sempre formava bolas ou joints frios. Tentei subir para 380°C e o resultador foi o mesmo — apenas mais oxidação e resíduo de fluxo carbonizado. A solução que funcionou foi mudar a abordagem: usar uma ponta maior, do tipo bevel tipo C, e aplicar fluxo de boa qualidade (Semfluxe 66 ou equivalente) em quantidade generosa. O fluxo reduz a tensão superficial e permite que a solda molhe o pad mesmo com transferência de calor subótima. Também pré-aqueci a placa com um pistoletinho de ar quente a 150°C por 30 segundos antes de soldar. Isso reduziu o gradiente térmico entre a ponta e o pad e resolveu o problema sem precisar de um ferro mais potente. Nunca mais tentei forçar um QFN em placa com terra largo só com ferro de solda sem pré-aquecimento. É perda de tempo e risco de dano ao componente.

Pontos contra que ninguém mencionaria num anúncio
Estações T12 baratas têm um problema real: os cabos flex extensionários diminuem a capacidade de corrente e limitam a potência de aquecimento. Um cabo T12 de 1 metro funciona bem. Um de 3 metros com conector extra reduz a potência disponível em cerca de 15 a 20%. Se você precisa de alcance, investigue o gauge do fio antes de comprar. Ferros de pena tipo Hakko (réplicas) variam absurdamente de qualidade. Um dos meus colegas comprou três unidades de marcas diferentes por preço similar e apenas uma tinha resposta térmica aceitável. As outras duas demoravam 15 segundos para estabilizar e tinham pontas que desestanhavam em duas horas de uso. A dica prática é comprar de revendedores que ofereçam garantia real e testem a estabilidade térmica com um pirômetro infravermelho se possível. A manutenção é outro ponto negligenciado. Pontas precisam ser manutenidas diariamente. Se você deixa a ponta seca e escurecida por dias, a camada de óxido impede transferência de calor e a solda não molha. Limpar com esponja úmida após cada uso e aplicar uma pequena quantidade de estanho fresco antes de guardar resolve 90% dos problemas que as pessoas atribuem a ferro defeituoso.
Para trabalhos profissionais diários, o custo-benefício real considera o tempo gasto. Um ferro ruim pode dobrar o tempo de montagem de uma placa simples porque você fica insistindo em joints que não pegam. Em um cenário onde seu tempo vale R$50 a hora, economizar 200 reais no ferro e gastar o dobro em mão de obra é uma péssima conta. O mercado brasileiro tem opções como as estações JBC clone, que são decentes por preço mas com disponibilidade de pontas imprevisível. Se o foco é durabilidade e suporte a longo prazo, Hakko genuíno ou T12 de marcas consolidadas como V686 ou Quicko oferecem melhor relação custo-benefício real do que comprar o mais barato e trocar de ferro a cada seis meses. O melhor ferro de solda é aquele que você mantém funcionando e cuja ponta você conhece bem. Nenhuma especificação técnica substitui o conhecimento de como aquele equipamento se comporta no seu dia a dia.
Galeria
-

Ferro de Solda | Liga Tudo Materiais Elétricos -
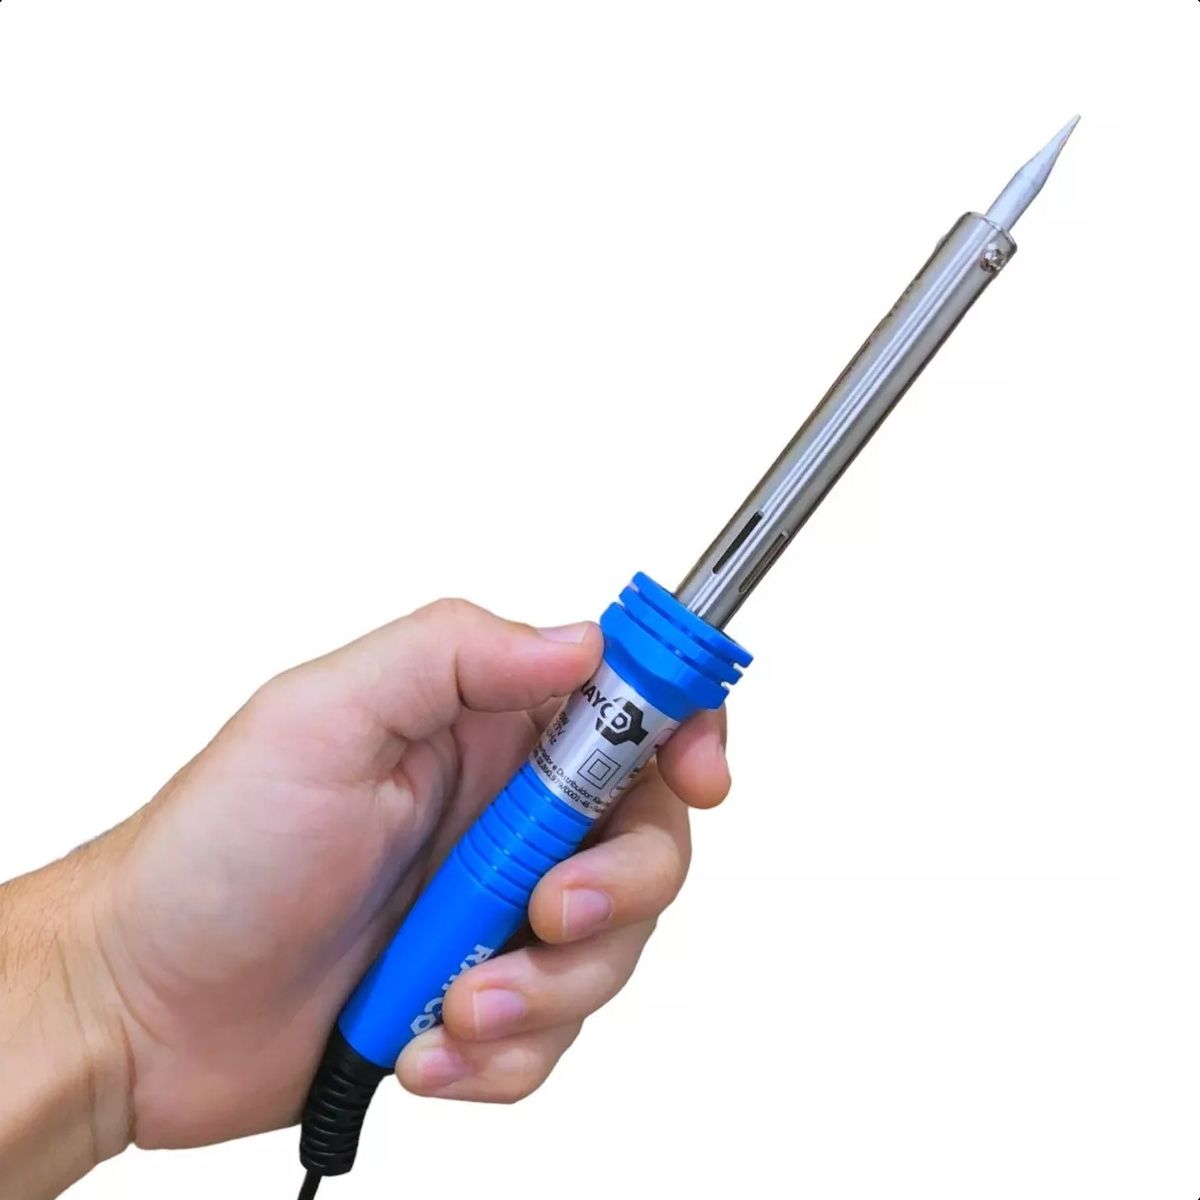
Ferro de Solda Elétrico Profissional 40w - Bragante Ferramentas -

Ferro de solda profissional: 10 melhores opções! -

Ferro de Solda 40W 220V Profissional com Ponta de Precisão – Rápido ...
