O Que É Vulcanização

O que é vulcanização e por que ela existe
Vulcanização é o processo de aquecer borracha natural (poliisopreno) na presença de enxofre e aceleradores, formando ligações cruzadas entre as cadeias poliméricas. O resultado é um material que perde a pegajosidade e a sensibilidade térmica da borracha cru e ganha elasticidade, resistência ao desgaste e estabilidade dimensional. Foi descoberto por Charles Goodyear em 1839, de forma quase acidental, e desde então é a base de praticamente todo produto de borracha que sai de uma fábrica. No chão de fábrica, o processo gira em torno de quatro variáveis que interagem entre si: temperatura, tempo, conteúdo de enxofre e tipo de acelerador. A equação clássica é simples — aumentar a temperatura reduz o tempo necessário, mas ultrapassar certos limites causa decomposição térmica do sistema de cura ou "reversion" em elastômeros como o NR. Para a maioria dos compósitos de pneu e correias, trabalha-se entre 140°C e 170°C, com tempos de ciclo que variam de 5 a 40 minutos dependendo da espessura da peça. O que muita gente não considera é que a vulcanização não é apenas um evento químico isolado. Ela depende da cinética de dispersão dos agentes de cura dentro da matriz polimérica, e isso significa que a qualidade do misturador interno ou dos rolos de dois cilindros determina, em grande parte, se a peça terá cura homogênea ou pontos subcurados e sobrecurados. Já vi lote inteiro de vedadores rejeitados porque o operador adicionou o enxofre fora da janela de temperatura segura do misturador, gerando aglomerações microscópicas que viraram trincas sob pressão. A correção foi simples: ajustar a sequência de adição para introduzir o enxofre apenas após a massa atingir cerca de 100°C, garantindo dispersão adequada antes da cura começar.
O sistema mais comum de cura utiliza enxofre elementar com aceleradores do tipo sulfenaminas (como CBS — N-ciclohexil-2-benzotiazilsulfenamina) combinados a ativadores como óxido de zinco e ácido esteárico. Essa combinação controla o tempo de indução (Scorch time), que é o período durante o qual a mistura permanece processável antes de iniciar a cura. Se o tempo de indução for muito curto, a borracha começa a reagir dentro do misturador ou na máquina de extrusão, causando aderência excessiva e defeitos superficiais. Esse é um problema recorrente em linhas de produção que operam com alta taxa de cisalhamento e temperaturas elevadas nos rolos.
Como aplicar vulcanização em compósitos de borracha
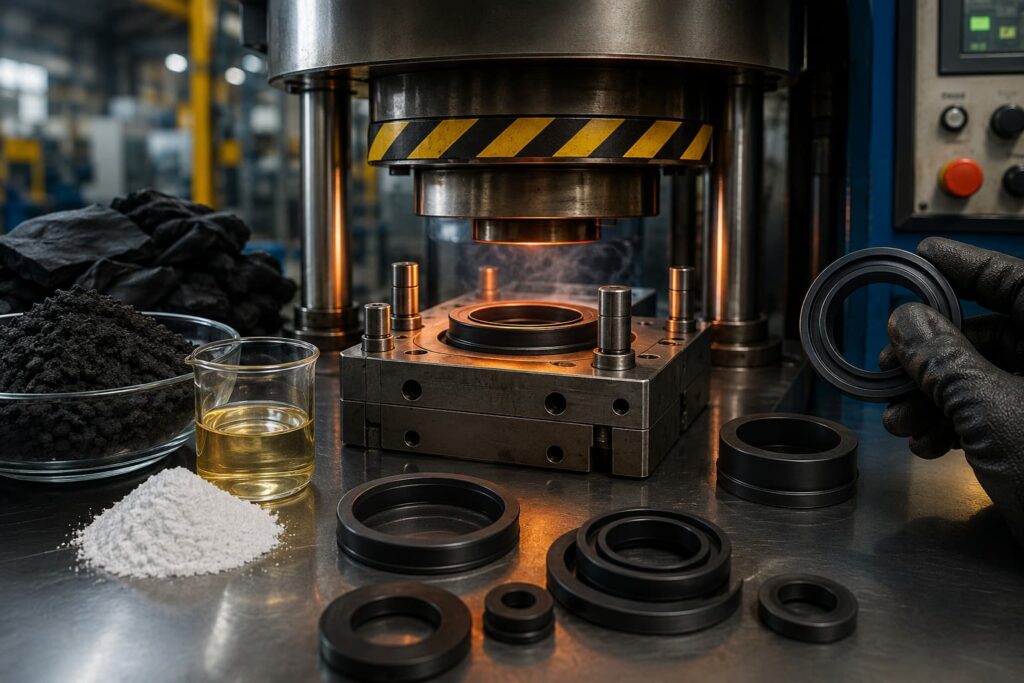
O processo básico envolve formular a mistura, misturar os componentes, pré-curar em moldes fechados ou por transferências de calor, e pós-tratamento quando necessário. A escolha do método depende do volume de produção, da geometria da peça e do elastômero utilizado. Para peças simples como anéis O e vedações, a vulcanização em molde fechado (compression molding) é a alternativa mais rápida e barata, com ciclos que giram em torno de 2 a 10 minutos por peça. Para perfis longos e formas contínuas como vedações de janelas e borrachas de vedação automotiva, utiliza-se vulcanização em túnel (continuous vulcanization), geralmente com vapor sob pressão ou banho de sal fundido. Nesses casos, a peça é extrudada e imediatamente introduzida no túnel, onde o calor uniforme cura o material ao longo de todo o comprimento. A manutenção do perfil depende criticamente da velocidade de passagem e da temperatura do túnel; variações de ±5°C podem alterar significativamente a dureza Shore A do produto final. Um ponto que causa confusão frequente é a diferença entre vulcanização com enxofre convencional e vulcanização de baixo enxofre (low sulfur) ou semi-eficiente (SEM). No sistema convencional, usa-se teores de enxofre acima de 2 partes por centena de borracha (phr), gerando muitas ligações cruzadas curtas e multissulfuradas. Isso confere boa resistência ao calor, mas pode limitar a resistência à fadiga. No sistema SEM, com menos de 2 phr de enxofre e mais acelerador, as ligações são predominantemente mono e dissulfuradas, resultando em maior resistência ao rasgo e à abrasão, mas menor estabilidade térmica. A escolha errada do sistema pode levar a um produto que falha precocemente em serviço dinâmico ou que amolece excessivamente em ambientes quentes.

Pitfalls comuns e limitações
A vulcanização não é uma solução perfeita para tudo. Ela apresenta uma série de restrições práticas que precisam ser consideradas desde a concepção do produto. Uma das maiores limitações é o efeito da espessura da peça: em componentes grossos, o perfil de temperatura durante a cura pode apresentar gradientes significativos, resultando em um núcleo menos curado que a superfície. Isso é particularmente crítico em peças com seção superior a 15 mm, onde o calor leva tempo para penetrar e o tempo necessário para cura completa no centro pode exceder o tempo ideal na superfície, causando sobrecura externa e subcura interna. Outro problema recorrente é o armazenamento de molhos não vulcanizados (green state). Borracha misturada e pronta para moldagem deve ser estocada em ambiente controlado, preferencialmente entre 15°C e 25°C, com umidade relativa abaixo de 60%. Em condições adversas, o chamado "aging" ou envelhecimento prematuro pode reduzir o tempo de indução de forma imprevisível, levando a peças sobrecuradas já na primeira etapa do molde. Já encontrei lotes de componentes para suspensão com dureza variando até 8 Shore A entre peças do mesmo molde simplesmente porque o material ficara exposto a luz solar direta por horas antes da operação. A incompatibilidade entre elastômeros também é uma armadilha. A vulcanização com enxofre funciona de forma excepcional para borrachas insaturadas como NR, SBR, BR e NBR. Para elastômeros saturados como EPDM, silicone (MQ, VMQ) e fluoroelastômeros (FKM), o sistema sulfídrico convencional não funciona adequadamente. EPDM requer cura por peróxidos, silicone pode ser curado por peróxidos ou por condensação com sistemas de platina, e FKM geralmente utiliza bases alcalinas. Tentar aplicar o mesmo protocolo de cura em materiais diferentes é uma das causas mais comuns de rejeito em plantas de produção que não seguem fichas técnicas específicas para cada composto.
Alternativas quando a vulcanização tradicional não se aplica
Quando a peça requer propriedades que o sistema sulfídrico não entrega — como resistência química extrema em contato com combustíveis e óleos, ou estabilidade térmica acima de 150°C contínuos — alternativas como a vulcanização por peróxidos ou a reticulação por radiação eletrônica tornam-se necessárias. A cura por peróxidos, usando DCP (dperóxido de benzoíla) ou BIPB (bis-(tert-butildisperoxi-isopropil)benzeno), gera ligações carbono-carbono mais estáveis termicamente, embora possa comprometer a resistência à compressão permanente em alguns compostos. A reticulação por radiação é ainda mais especializada, sendo aplicada principalmente a Polietileno Reticulado (PEX) para tubulações, isolantes elétricos e espumas de embalamgem. Embora tecnicamente diferente da vulcanização sulfídrica clássica, compartilha o princípio fundamental de formação de ligações cruzadas para converter um termoplástico maleável em um material termofixo resiliente. A decisão entre as alternativas depende inteiramente da aplicação final, das exigências normativas e do custo do lote de produção.
Galeria
-

O Que é Vulcanização De Pneus - NAZAEDU -
O que é a Vulcanização da Borracha e por que é Essencial na Qualidade ... -
O processo de vulcanização é crucial para garantir que uma nova banda ... -
Vulcanização do pneu: a prática que é melhor evitar - Vídeo Dailymotion

