Operador De Centro De Distribuição

O que realmente faz um operador de centro de distribuição no dia a dia
A maioria das pessoas pensa que o trabalho é só embalar caixas e carregar pallets. Não é. O operador de centro de distribuição lida com conferência de notas fiscais, separação de pedidos por SKU, uso de emissores de código de barras, conferência cruzada de lotes e prazos de validade, e gerenciamento de fluxo de carga em docas. Tudo isso sob pressão de tempo real, com sistemas que às vezes falham e inventários que nunca batem exatamente. Comece pelo chão. Antes de ligar qualquer sistema, você precisa saber onde cada SKU está, qual é a zona de picking, como funciona o cross-docking na sua operação e onde ficam os itens de alta rotatividade. Eu trabalhei num depósito onde o WMS apontava que um lote de produto X estava na posição A12, mas na prática ele havia sido realocado para A14 há três meses e ninguém atualizou o sistema. Perdi 47 minutos procurando algo que estava visível a dois metros de distância. A solução foi simples: implementar uma rotina de auditoria visual quinzenal nas posições com maior taxa de movimentação e aceitar que o WMS nunca vai estar 100% fiel ao estoque físico sem esse reforço manual. O processo operacional segue basicamente essas etapas: recebimento e conferência de entrada, conferência com nota fiscal eletrônica, posicionamento no armazenagem conforme critérios de giro e compatibilidade, separação de pedidos (picking), conferência de saída, embalamgem, pesagem, etiquetagem de remessa e carregamento de carga. A ordem varia conforme o tamanho do centro. Em operações menores, receiving e staging muitas vezes acontecem na mesma doca. Em centros grandes, o fluxo é dividido entre alas com transporte interno por transpaleteiros elétricos.
O equipamento básico é o transpaleteiro manual ou elétrico, emissor portátil com leitor de código de barras, terminal de coleta de dados (tablet industrial ou handheld), paletes padrão NBR, e fitas de embalagem. Em operações automatizadas, entra o pick-to-light,RFID, fitas transportadoras e, em alguns casos, carros autônomos. O operador precisa saber lidar com tudo isso, mesmo que a automação seja parcial. Aqui vai algo que poucas pessoas explicam direito: o erro mais comum não é errar o item, é errar a posição. O sistema confia na posição. O operador confia na memória. Quando as duas coisas divergem, o problema é sempre a posição, nunca a memória do sistema. Eu já vi operador perder tempo inteiro conferindo skus porque o WMS mostrava posição errada. A confusão é tanta que às vezes ele simplesmente para de confiar no sistema e passa a trabalhar no chute. Isso gera erro em cascata. A saída eficaz é fazer conferência dupla só nos primeiros dias de operação numa nova posição, registrar todo desvio no caderno de campo do setor e só após dez movimentações confirmadas é que o sistema passa a ser usado como fonte única. Outro ponto subestimado: a gestão de lotes e validades. Em centros que manipulam alimentos, cosméticos ou farmacêuticos, o FIFO nem sempre é suficiente. Você precisa aplicar FEFO, que significa primeiro a expirar, primeiro a sair. O WMS deve estar configurado para priorizar lotes com vencimento mais próximo automaticamente. Se estiver mal configurado, o operador que não conhece essa regra vai montar carga com produto mais recente e deixar o mais antigo parado. Resultado: perda de estoque, recall ou frustração do cliente final. Eu configurei um WMS num centro de distribuição de produtos de limpeza onde o layout de priorização estava invertido. Em três semanas, o centro tinha 18% de ruptura por validade vencida em estoque parado. Corrigir a regra do sistema e treinar a equipe de picking resolveu em dez dias.
A carga e descarga é onde a operação mais quebra. O problema não é a força física, é o planejamento da montagem de carga. Um caminhão mal montado pode perder até 40 minutos só no descarregamento, porque o operador precisa rearrumar itens na plataforma para acessar o que ficou por baixo. A técnica correta é montar carga de trás para frente, com os destinos finais primeiro e os próximos depois. Peso por eixo também é crítica. Exceder o limite por eixo gera multa do Detran e retardo na entrega. Eu já vi operador que empilhava paletes pesados sobre os eixos traseiros achando que distribuir peso era função do motorista. Não é. É função do escalonador de carga. O sistema que o operador usa importa menos do que a familiaridade com ele. Tenho visto centros trocando de WMS a cada dois anos. O novo sistema sempre parece melhor na apresentação. Na prática, a curva de aprendizado consome entre cinco e oito dias úteis por operador. Durante esse período, a produtividade cai de 80 para cerca de 45 itens conferidos por hora. A recomendação é fazer migração em fase, não tudo de uma vez. Separe as docas em dois grupos e alterne a migração ao longo de quinze dias, mantendo metade da operação no sistema antigo como rede de segurança. Quanto a métricas, foque nestas quatro: taxa de precisão de separação (deve ficar acima de 98,5%), tempo médio de ciclo de recebimento (ideal abaixo de 90 minutos para lotes padrão de 500 unidades), índice de devolução por erro de expedição (abaixo de 0,8% é aceitável, acima disso indique problema sistêmico) e produtividade por operador em itens por hora. A última varia muito conforme o perfil do SKU. Um produto pequeno e leve rende cem itens por hora. Um produto volumoso pode render vinte. Não compare categorias diferentes.
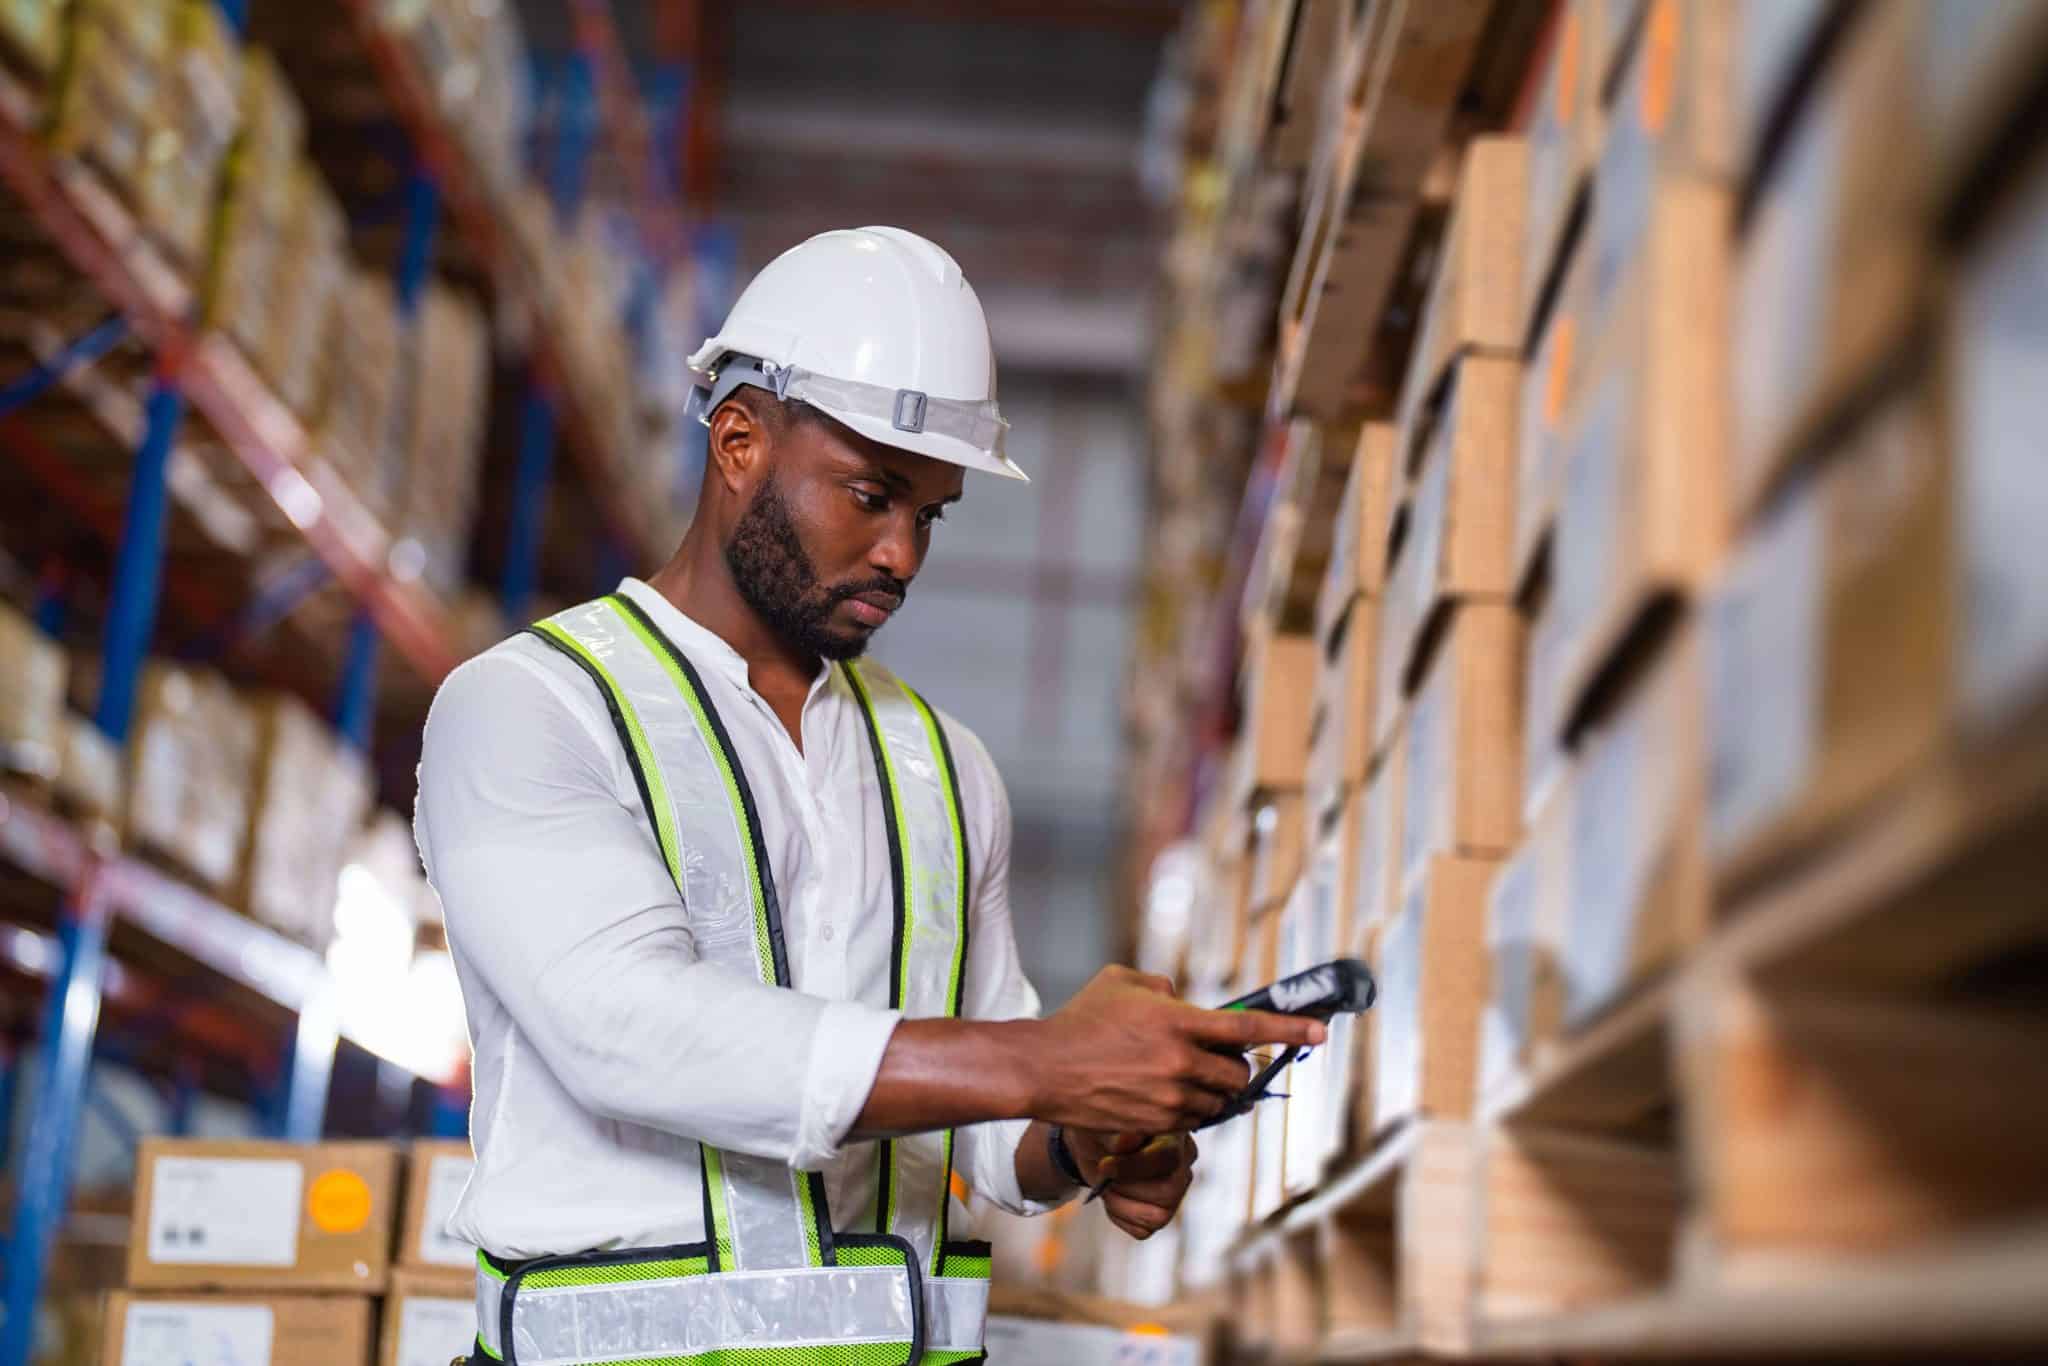
Um detalhe prático que parece óbvio, mas ninguém aplica: a organização do espaço de conferência. Mesa de conferência deve ter iluminação mínima de 500 lux, superfície lisa, balança calibrada e scanner fixo em braço articulador. Se o operador precisa pegar o scanner, posicionar e conferir, o tempo por item aumenta em cerca de doze segundos. Em mil itens por turno, isso é doze minutos gastos só com movimento desnecessário. Fixar o equipamento resolve. Segurança é outro campo onde a conversa normativa falha. A norma NR-35 exige treinamento para trabalho em altura, mas poucos centros lembram que empilhar paletes acima de dois metros já configura trabalho em altura quando o operador sobe em plataforma. O EPI obrigatório é cinto tipo paraquedista, capacete com jugular e bota de segurança com biqueira de aço ou composto. Eu vi um operador levar queda de dois metros porque o piso da plataforma estava com mancha de óleo não identificável. A limpeza dos pisos de concreto a cada quatro horas de operação evita esse problema. Não é luxo. É redução direta de afastamento por acidentes. Se você está montando um time, contrate por perfil de consistência, não por velocidade isolada. Velocidade sem conferência é prejuízo disfarçado. Um operador que entrega cem pedidos com cinco erros gera mais retrabalho do que um que entrega setenta com zero erro. Priorize o segundo. A velocidade vem com treino. O erro vicia.
O operador de centro de distribuição que eu conheço e recomendo treinar é aquele que lê o sistema, checa a posição, confere o lote, anota divergência e escala o problema antes de terminar o turno. O que não funciona é o operador que espera o gerente perceber o erro sozinho. Centros com esse perfil de funcionário operam com perdas mensais de estoque na casa dos três a cinco por cento do faturamento bruto. Centross que tratam divergência como regra diária operam com menos de um ponto cinco por cento.
Galeria
-

Centro de Distribuição: como funciona, vantagens e desafios -
Como criar um armazém ou centro de distribuição: 8 passos essenciais ... -

Trabalhadores ocupados de um centro de distribuição em pacotes de ... -

Centro De Distribuição: O Que É E Como Funciona – BUBQV
