Para Se Medir Peças Através Da Comparação Utilizamos O Instrumento

Comparação de medidas na prática
Quando você precisa verificar se uma peça está dentro da tolerância sem gastar tempo calculando tudo do zero, vai direto ao comparador. É o instrumento que mais vejo em bancada de controle dimensional, muito antes de qualquer coordenada ou software cara entrar na história. A ideia é simples: você passa uma peça de referência (o master), zera o instrumento, e depois testa a peça que está na sua frente. A diferença entre os dois valores é o que importa.para se medir peças através da comparação utilizamos o instrumento
O instrumento de comparação mais comum é o comparador mecânico com mostrador, também chamado de paquímetro comparador ou relógio comparador. Ele tem uma ponta de contato que desliza sobre a superfície, e a agulha indica quanto aquela dimensão se desvia do valor de referência. Existem também os comparadores óticos, que projetam a silhueta da peça num visor graduado, e os comparadores eletrônicos com dígito, que dão leitura numérica direta. Cada um tem seu lugar. O comparador mecânico de mostrador arredondado ainda é o que eu uso no dia a dia. Você fixa ele num suporte magnético ou numa base de patim, coloca a peça master, gira o anel frontal até o ponteiro marcar zero, e já está pronto para medição. A resolução típica é de 0,01 milímetro, e alguns modelos chegam a 0,001 mm se você precisar de mais precisão. O custo é baixo, não precisa de energia, e funciona mesmo com a luz do chão apagada. Um problema real que eu encontrei recentemente envolveu comparadores de alavanca em peça fundida rugosa. A superfície do molde tinha variações que faziam a ponta de contato pular a cada movimento, e as leituras ficavam oscilando entre 0,02 e 0,06 mm na mesma seção. A solução foi lixar levemente a área de medição com papel de lixa grão 400, limpar com álcool isopropílico, e ainda assim fazer três leituras consecutivas na mesma posição anotando a média. Sem isso, o comparador ia te dar um valor que parecia certo mas era pura ruída superficial.
Outra nuance que muita gente erra é a forma como a peça é apoiada. Você não pode simplesmente deixar a peça em cima de uma mesa plana e medir. O apoio precisa ser estável, preferencialmente em três pontos, e a peça não pode estar tensionada ou empenada. Se você medir uma flange que está sendo segura por parafusos apertados de forma desigual, o resultado vai refletir o empenamento causado pelo aperto, não a geometria real da peça. Isso já custou refugo para mais de um colega meu. Quando o assunto é comparador ótico, a vantagem é que ele permite verificar perfis inteiros de uma vez, como dentes de engrenagem, roscas, ou contornos usinados. Você projeta a sombra da peça num visor com grelha e compara contra a planta do desenho técnico. O limitador aqui é que a peça precisa ser relativamente fina ou translúcida para a luz passar, e o contraste depende muito do acabamento da superfície. Peça pintada ou muito polida às vezes não aparece direito no visor. Quem trabalha com volumes maiores de inspeção costuma migrar para comparadores eletrônicos com saída de dados. A leitura fica digital, você consegue gravar os valores diretamente numa planilha, e alguns modelos já vêm com software para análise estatística. O problema é que eles precisam de calibração periódica, fonte de alimentação, e o display pode travar em ambientes com interferência eletromagnética. No meu caso, usei um desses num setor onde havia variadores de frequência ligando e desligando o tempo todo, e as leituras oscilavam sozinhas. Troquei por um comparador mecânico na hora e o problema sumiu.
A regra prática é a seguinte: para medição comparativa rápida de produção, o mostrador mecânico resolve. Para verificação de geometria complexa, o ótico é mais indicado. Para rastreabilidade e documentação automática, o eletrônico faz sentido. E em todos os casos, a chave é o master. Se a peça de referência estiver desgastada, suja ou fora da tolerância, todo o resto da cadeia de medição vai herdar esse erro. Eu já vi gente passando o dia inteiro medendo peças que depois se descobriu que o master tinha sido usado como calço e estava gasto. Para complementar, seguem alguns instrumentos que entram nessa categoria de medição por comparação:

- Comparador mecânico de mostrador
- Comparador de alavanca
- Comparador ótico
- Comparador eletrónico digital
- Paquímetro comparador
- Relógio comparador magnético
O comparador mecânico de mostrador continua sendo a primeira escolha na maioria dos cenários. É barato, robusto, e se você souber usar, entrega resultados confiáveis desde que mantenha a limpeza, o master em bom estado, e uma postura crítica em relação aos números que aparecem no visor.
Galeria
-

Para Se Medir Peças Através Da Comparação Utilizamos O Instrumento ... -

Para Se Medir Peças Através Da Comparação Utilizamos O Instrumento ... -
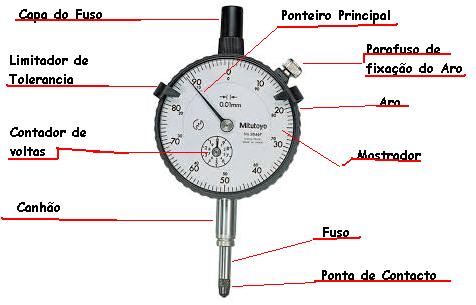
Comparadores ferramenta de medida de comparação - A VIDA DA SUA VIATURA -

Fundamentos da Tecnologia Mecânica: Metrologia - Aula 04 - Instrumentos ...
