Pcp Planejamento E Controle Da Produção
PCP na prática: o que funciona e onde ninguém te avisa
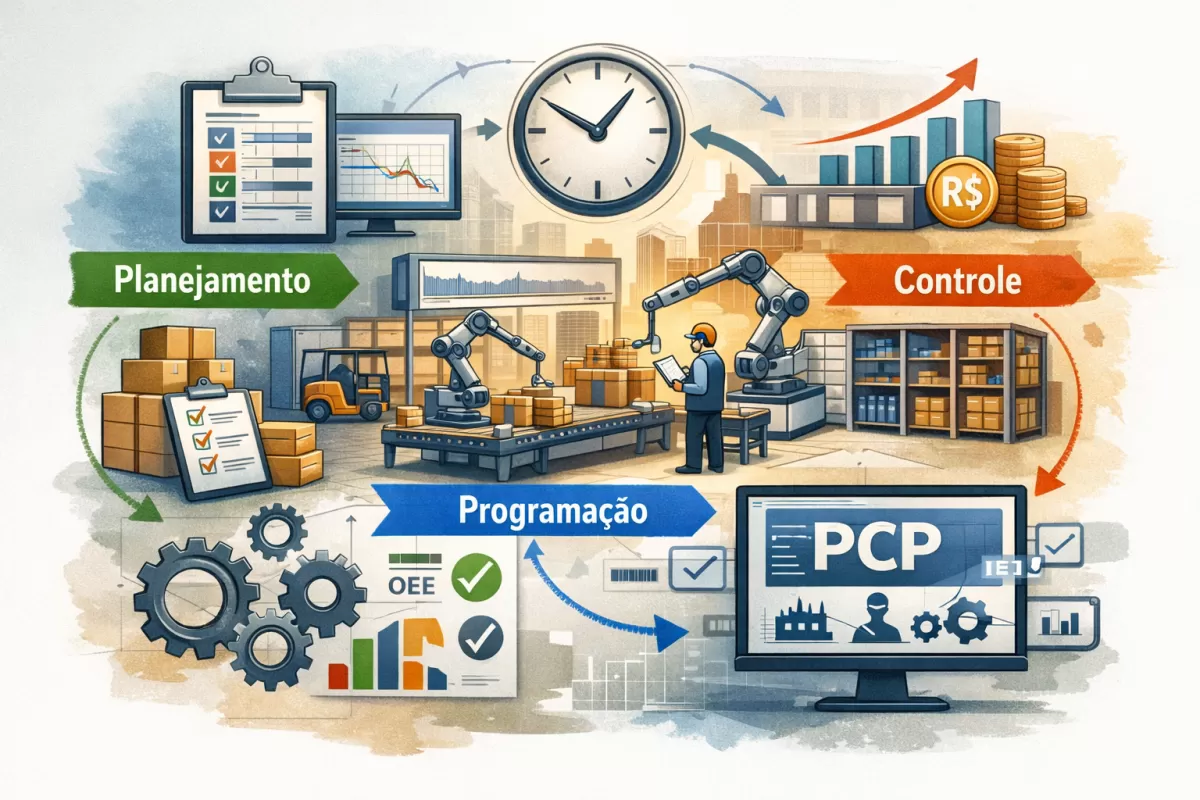
PCP é sigla para Planejamento e Controle da Produção. É o setor que decide o quê, quando e em que quantidade produzir, e depois acompanha se o planejado saiu como o esperado. Simples assim na teoria, mas na hora que a coisa aperta todo mundo percebe que a realidade é bem diferente. A maioria das empresas que eu vejo tentar implementar PCP falha logo no primeiro mês porque começa pela planilha errada ou pelo software errado. O sistema não é o problema. O problema é que o departamento de vendas faz promessas que a produção não consegue cumprir, o estoque de matéria-prima é sempre inferior ao necessário, e ninguéma os lead times reais de cada produto. O resultado: todo mundo trabalha no modo combate, e o planejamento vira apenas um jeito bonito de chamar a previsão de vendas.
O que realmente compõe o pcp planejamento e controle da produção
Dentro do PCP existem três camadas que se conectam. A primeira é o planejamento estratégico de longo prazo, que define a capacidade instalada da fábrica, quais produtos vão ser produzidos no ano, e quando serão feitos os investimentos. A segunda é o planejamento tático intermediário, que traduz essa visão em programas de produção mensais ou semanais. A terceira, e onde a maioria dos problemas acontece, é o controle operacional, que gera ordens de produção dia a dia e acompanha o desvio entre o planejado e o executado. O MRP (Material Requirements Planning) é a ferramente clássica para calcular as necessidades de materiais. Ele pega a lista de materiais do produto final, olha o estoque atual e gera pedidos de compra e ordens de fabricação com base nos prazos. Funciona bem quando a BOM (bill of materials) está atualizada. E aqui vai um ponto que poucos mencionam: a BOM desatualizada é a principal causa de falha no MRP. Já vi empresa perder dias porque o engenheiro atualizou uma alteração de projeto no PLM mas esqueceu de refletir isso na BOM master do sistema ERP. O MRP calculou certo por lógica, mas a lógica estava errada porque os dados de entrada estavam incorretos. Outro conceito fundamental é o leveling de capacidade. Depois de gerar as ordens de produção pelo MRP, você precisa verificar se a fábrica tem capacidade suficiente para entregar tudo no prazo. Isso se faz comparando a carga de trabalho planejada com a capacidade disponível de cada centro de custo. Se a carga excede a capacidade, você precisa adiar algumas ordens, terceirizar, ou aumentar turnos. Ignorar essa etapa é o equivalente a dar um passeio de carro em direção a um paredão sem freios.
Como montar um PCP que não desmorona na primeira semana
Comece pelo fluxograma de processos. Mapeie cada operação que seu produto passa, do recebimento da matéria-prima até a expedição do produto acabado. Anote o tempo padrão de cada operação, o tempo de setup, e o tempo de transporte entre postos. Sem esses dados, qualquer planejamento que você fizer será baseado em achismo, e achismo não sustenta produção. Defina o horizonte de planejamento. Algumas indústrias trabalham com horizonte de 4 semanas, outras com 12. O horizonte influencia diretamente a frequência de reuniões de sintonia entre vendas, compras e produção. Recomendo começar com 4 semanas se sua operação for instável, e ir ampliando conforme a rotina se estabiliza. Implemente reuniões de S&OP mensais. Sales and Operations Planning é o mecanismo que coloca vendas, produção, compras e financeiro na mesma sala para alinhar demanda e oferta. Não é uma reunião para aprovar planilhas. É uma reunião para decidir o que fazer quando as coisas não batem. A agenda deve ter três itens fixos: revisão da demanda consolidada, análise de gaps de capacidade e material, e decisão de ações corretivas com responsável e data.

Sobre ferramentas, o Excel funciona para operações pequenas com até 50 SKUs e baixa variação de mix. Acima disso, você precisa de um ERP com módulo de produção robusto, ou de uma ferramenta específica como o FactoryPM, Kanban Pro, ou MFG/ProSuite. Se sua empresa ainda não tem ERP, considere começar com um sistema de MSRP (Material Requirements Planning System) standalone antes de investir em um ERP completo. O custo é menor e o tempo de implementação é drasticamente reduzido. Um erro comum é tentar implantar todos os módulos do PCP de uma vez. Isso é como tentar correr uma maratona sem jamais ter corrido 5 quilômetros. Implante primeiro o controle de ordens de produção e o rastreamento de throughput. Só depois que esses dois pilares estiverem funcionando consistentemente por pelo menos 60 dias, avançe para o MRP automático e o leveling de capacidade.
Problema real que enfrentei e como resolvi
Em uma fábrica de componentes eletrônicos onde trabalhei, tínhamos um produto A que era produzido em lotes de 2.000 unidades, com lead time de compra de matéria-prima de 45 dias. O sistema calculava corretamente quando pedir, mas na prática, o fornecedor sempre atrasava 7 a 10 dias. O resultado era uma cadeia de atrasos que se propagava por toda a linha de produção, gerando estoque parado de produto semi-acabado e pedidos de clientes entregues fora do prazo. A solução que funcionou foi simples mas require mudanças comportamentais. Primeiro, criamos um fictício de segurança de 10 dias no lead time de compra, ou seja, passamos a calcular os pedidos considerando 55 dias em vez de 45. Segundo, estabelecemos um contrato de reposição contínua com o fornecedor crítico, onde ele mantém um estoque consignado na nossa porta e fatura apenas conforme o consumo diário. Terceiro, implementamos revisões quinzenais de forecast com o fornecedor, para que ele tenha visibilidade antecipada da demanda. Isso reduziu os atrasos de entrega de 18% para 3% em quatro meses. A produtividade da linha de produção subiu 22% porqueparou de haver aquele ciclo vicioso de produtores parados esperando material. O investimento foi mínimo: apenas mudança de política de compras e um ajuste no sistema de cadastro de lead times.
Pegadinhas que iniciantes ignoram e pagam caro
O efeito bullwhip é a primeira pegadinha. Pequenas variações na demanda do cliente final se amplificam à medida que sobem na cadeia de suprimentos. Um aumento de 5% nas vendas do varejo pode gerar um pedido de 20% da fábrica para o distribuidor, que por sua vez pede 35% do fornecedor de matéria-prima. A solução é compartilhar dados de demanda real entre todos os elos da cadeia, não apenas previsões consolidadas. O segundo erro clássico é superestimar a capacidade. Todo planejador gosta de achar que a fábrica consegue produzir 100% do que o MRP gera. A realidade é que fatores imprevisíveis — quebras de máquina, absenteísmo, refugos, entregas atrasadas de fornecedores — consomem entre 10% e 20% da capacidade nominal. Sempre dimensione o planejamento considerando uma capacidade efetiva de 80% a 85% da capacidade teórica. Outro ponto negligenciado é o custo oculto do setup. Trocas de formato e ajustes de máquina consomem tempo produtivo que muitas vezes não é registrado corretamente. Se você tem 15 setups por dia e cada um dura em média 40 minutos, são 10 horas perdidas por dia, ou 40% da jornada produtiva em uma linha de turnos simples. Implementar setups rápidos (SMED) pode liberar capacidade equivalente a contratar mais dois operadores.

Quando o PCP tradicional não funciona mais
Se sua operação tem alto mix de produtos com volumes baixos, lotes de produção menores que 50 unidades, e demanda extremamente volátil, o PCP clássico baseado em MRP puro tende a falhar. Nesse cenário, a teoria das restrições (TOC) oferece uma abordagem mais adequada. Em vez de tentar planejar tudo simultaneamente, você identifica a restrição do sistema — a operação que limita a throughput global — e planeja o resto da fábrica para apoiar essa restrição. Estoques de segurança são concentrados antes da restrição, e o resto da cadeia opera com fluxos just-in-time. Outra alternativa é o produção lean com kanban. Para operações de demanda mais previsível e produtos padronizados, cartes kanban eliminam a necessidade de um planejador central calculando ordens. O fluxo é puxado pela demanda real, não empurrado por previsões. O kanban funciona muito bem em linhas de montagem repetitivas, mas tem limitações sérias em ambientes de engenharia sob encomenda ou lotes únicos. A escolha entre MRP, TOC e kanban não é uma questão de preferência pessoal. Depende do perfil do produto, da variabilidade da demanda, do lead time de aquisição de materiais, e da maturidade operacional da equipe. Empresas que tentam impor kanban em operações com lead times de 90 dias para importação de componentes costumam ter problemas sérios de abastecimento. Da mesma forma, empresas que usam MRP em linhas de manufatura customizada com Engineering-to-Order acabam gerando centenas de ordens de produção incompletas e nunca concluídas.
Dados que você precisa coletar antes de qualquer implementação
Uma lista prática do que deve estar disponível para qualquer plano de PCP funcionar: Se cinco ou mais desses itens não estiverem disponíveis ou confiáveis, a prioridade não deve ser implantar um sistema novo. Deve ser organizar os dados primeiro. Sistema bonito com dados ruins gera planejamento bonito com resultados ruins. E resultado ruim em PCP se traduz em estoque parado, pedidos atrasados, e perda de clientes. O indicador mais importante do PCP é o OTD (On-Time Delivery). Se seus pedidos estão sendo entregues no prazo, o resto tende a se encaixar. OTD abaixo de 90% é sinal de alerta vermelho. Abaixo de 80%, a operação está em crise.
O segundo indicador é o throughput em relação ao planejado. A diferença entre o que foi produzido e o que o plano indicou deve ser monitorada semanalmente. Variações superiores a 15% merecem investigação imediata das causas-raiz. O giro de estoque de matéria-prima também merece atenção. Estoque girando muito devagar indica supercompra ou demanda subestimada. Estoque girando rápido demais pode significar risco de ruptura. O ideal varia por setor, mas um giro anual de 8 a 12 vezes é uma referência razoável para indústrias de transformação. Por fim, o ciclo de caixa de produção — o tempo desde a compra da matéria-prima até o recebimento do pagamento pelo produto vendido. Reduzir esse ciclo melhora diretamente o fluxo de caixa da empresa sem precisar de mais capital de giro. Cada dia reduzido nesse ciclo representa dinheiro parado que volta para o bolso da empresa mais cedo.
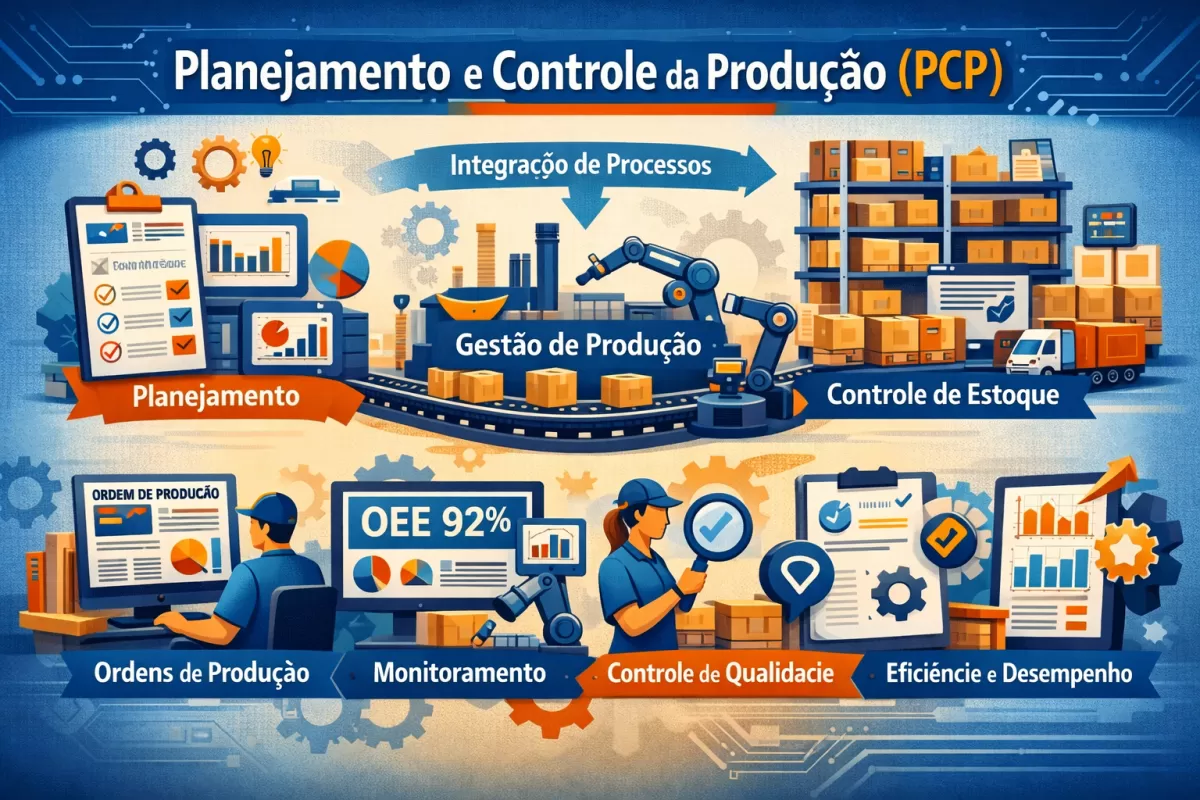
PCP não é uma função que se implementa e esquece. É um mecanismo vivo que precisa de revisão constante, ajuste fino e disciplina operacional. As empresas que tratam PCP como algo estático, como se existisse um manual definitivo, geralmente se surpreendem quando o mercado muda e o planejamento já nasceu desatualizado. O planejamento eficaz é aquele que prevê a volatilidade, não aquele que ignora a volatilidade.
Galeria
-

Planejamento E Controle Da Produção Pcp - RETOEDU -
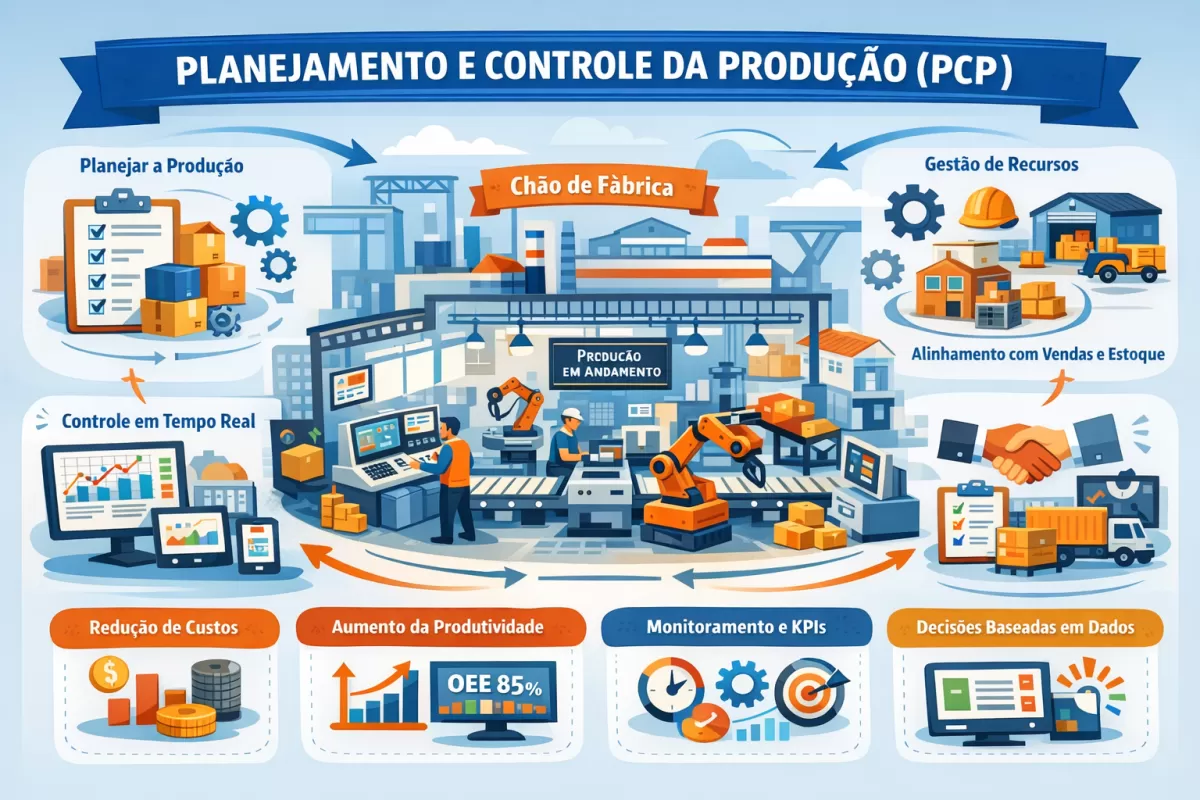
Como melhorar o Planejamento e Controle da Produção (PCP) no chão de ...
