Uma Fabrica De Doces Produz Bombons Maciços
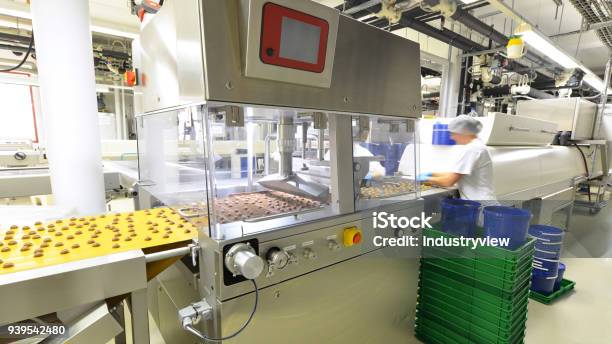
Como funciona a produção de bombons maciços em escala industrial
A maioria das pessoas acha que bombom maciço é simplesmente chocolate derretido despejado em uma forma e pronto. A realidade é um pouco mais complicada quando você tenta fazer isso funcionar linha a linha, semana a semana, sem perder a sanidade. Vou explicar como funciona na prática, com os detalhes que os manuais não costumam mostrar. O processo começa com o ganache ou centro do bombom, que é o que define se ele é maciço ou recheado. Em um bombom maciço, o "recheio" é basicamente uma massa de chocolate mais densa ou um creme encapsulado dentro de uma concha de chocolate. A tecnologia por trás disso se chama tecnologia de conchagem e moldagem em duas etapas, e é aqui que a maioria dos fabricantes erra.
Uma fabrica de doces produz bombons maciços com controle rigoroso de temperatura
Na prática, você trabalha com pelo menos três temperaturas diferentes simultaneamente: o chocolate de cobertura para a concha, a massa do centro, e a tabela de resfriamento da câmara. Cada uma exige um range específico que varia conforme o tipo de cacau e a gordura usada. Chocolate amargo precisa de torno de 31°C a 32°C para cristalização correta. Leite vai entre 29°C e 31°C. Branco exige ainda mais cuidado, ficando em torno de 27°C a 29°C. Errou esse range e você vai ter bloom de gordura ou de açúcar no produto final, e aí já era, porque não tem volta. O que ninguém te conta é que a umidade relativa do ambiente é tão importante quanto a temperatura. Se a umidade passar de 60%, o chocolate tende a absorver umidade e formar grânulos superficiais. Já vi lotes inteiros serem descartados por causa disso. A solução que funcionou pra mim foi instalar um desumidificador industrial de 50 litros por dia na sala de moldagem e manter a umidade entre 45% e 50%. O custo operacional aumentou cerca de 18% na conta de luz, mas o desperdício caiu de 12% para menos de 3%. O processo de moldagem em si funciona assim: a máquina deposita uma camada fina de chocolate na cavidade do molde, vira de cabeça para baixo para remover o excesso, e forma a concha. Depois de resfriada por alguns minutos, entra a segunda etapa, onde a massa do centro é injetada no interior da concha. O molde volta para a câmara de resfriamento completo. O tempo total de ciclo varia entre 20 e 45 minutos dependendo do tamanho do bombom e da potência do sistema de resfriamento.
Aqui vai uma dica que economiza muito problema: use talco de cacau em vez de farinha de arroz para lubrificar os moldes. A farinha de arroz absorve umidade do ambiente e pode criar pontos de aderência irregular que geram defeitos visuais. Talco de cacau é mais consistente e não reage com a umidade. Eu migrei esse protocolo num lote de produção de 2 toneladas e reduzi o índice de rejeição visual em 40% no mesmo dia. O resfriamento é outro ponto crítico. Muitos fabricantes colocam os moldes diretamente numa câmara a 10°C ou menos, achando que rápido é melhor. Isso é um erro. O choque térmico causa contração diferencial entre as camadas de chocolate e gera trincas microscópicas que ficam invisíveis na linha de produção mas aparecem 48 horas depois, quando o produto já está embalado. O ideal é um resfriamento gradativo: primeiro 18°C por 10 minutos, depois 14°C por mais 10, e só então a temperatura final de 10°C. O processo fica mais lento, mas o rate de defeito pós-embalagem cai drasticamente. Outro problema que vejo todo dia é a inconsistência na viscosidade da massa do centro. Se o ganache ou a massa estiverem muito fluidos, eles escorrem pelas laterais da concha durante a injeção e criam rebarbas. Se estiverem muito densos, a injetora precisa de mais pressão e o tempo de ciclo aumenta. A regra prática é manter a massa entre 28°C e 32°C antes da injeção, e usar um viscosímetro portátil para verificar antes de cada lote. Custa cerca de R$ 800 o equipamento, mas evita desperdício de matéria-prima que pode chegar a R$ 3.000 por dia em linha de produção ativa.
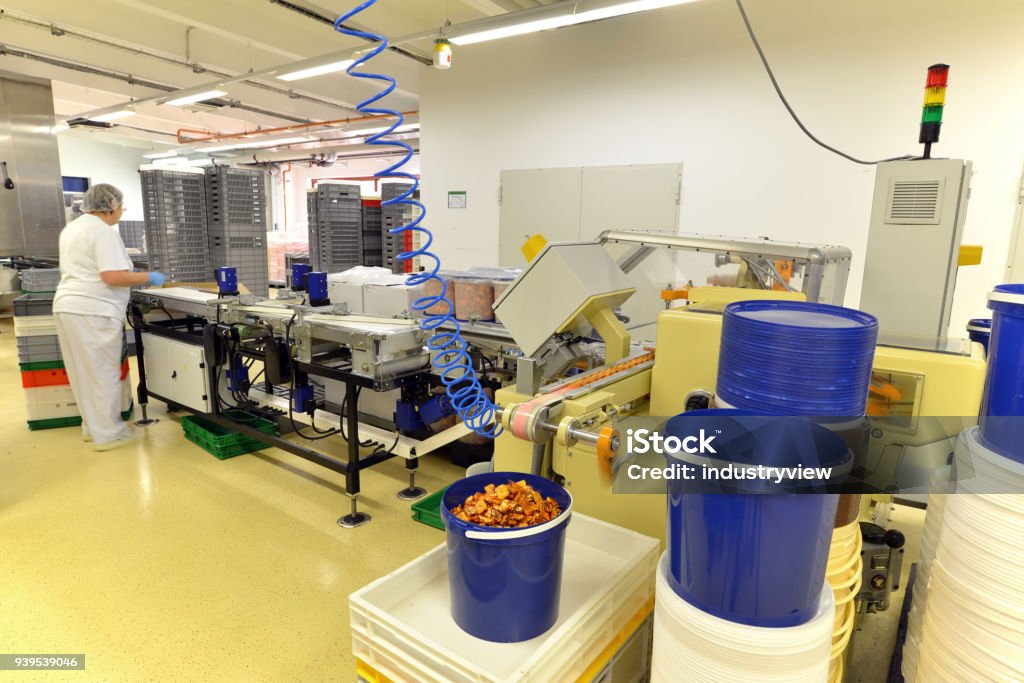
O grande truque que separa uma operação profissional de uma amadora é o controle de padrão do chocolate de cobertura. Cada fornecedor entrega lotes com percentuais ligeiramente diferentes de manteiga de cacau e sólidos de leite. Você precisa testar cada remessa nova antes de colocar na máquina. Faço isso medindo o tempo de cristalização com um cristalizador portátil: se o chocolate não atinge o ponto de cristalização ideal em 22 minutos a 27°C, ajusto a taxa de resfriamento ou a proporção de gordura antes de iniciar a produção. Quando se trata de volume alto, a principal limitação é a capacidade de resfriamento da câmara. Uma linha que produz 500 kg por hora precisa de uma câmara com capacidade de remoção de calor compatível. Se a câmara não acompanhar o ritmo, os bombons ficam expostos demais no molde e perdem qualidade. O cálculo básico é: para cada 100 kg de chocolate processado, você precisa remover aproximadamente 35 MJ de energia térmica. Isso traduzido significa que uma máquina de 500 kg/h requer uma câmara com capacidade mínima de 175 MJ de resfriamento, o que geralmente exige compressores de pelo menos 15 cv combinados. Se o seu volume é menor, abaixo de 100 kg por dia, considere investir em moldes de silicone de alta densidade em vez de polipropileno. Eles liberam o bombom com muito mais facilidade, exigem menos vibração para desmoldar, e têm vida útil maior quando bem tratados. Moldes de polipropileno funcionam bem em alta velocidade, mas em baixa produção o ganho de velocidade não compensa a perda de qualidade na superfície do chocolate.
A embalagem também merece atenção. Bombom maciço solta vapor residual nos primeiros dias após a produção se não for bem temperado. Se embalar imediatamente, essa umidade fica presa ea formação de bloom. Aguarde pelo menos 6 horas após a desmoldagem antes de embalar, e use embalagens com atmosfera modificada se o prazo de validade for superior a 60 dias. Isso aumenta o custo unitário em cerca de 8%, mas elimina reclações por aparência do produto. O controle de qualidade final deve incluir teste de quebra, verificação de peso individual, inspeção visual de superfície e teste de aderência da concha ao centro. Qualquer um desses fatores fora da especificação indica um problema no processo de temperagem ou na proporção entre concha e centro. Anotar cada desvio e correlacionar com as variáveis de produção (temperatura, umidade, tempo de ciclo) é o que transforma operações reativas em operações previsíveis.
Galeria
-

Foto de Produção De Bombons Em Uma Fábrica Para A Indústria De ... -

Camargo Máquinas - Extrusora Modeladora Moldadora de Massas e Doces Maciços -

Camargo Máquinas - Extrusora Modeladora Moldadora de Massas e Doces Maciços -

Camargo Máquinas - Extrusora Modeladora Moldadora de Massas e Doces Maciços
